Casadei CNC tezgahı çektirme silindiri revizyonu, Casadei işleme merkezlerinde takım bırakma silindirinin ve Casadei tornalarda döner ayna silindirinin sökülüp ölçülmesi, aşınan parçalarının yenilenmesi ve kuvvet testiyle tekrar devreye alınmasıdır.
MBES Makina olarak Casadei CNC tezgahlarının çektirme silindirlerini Hadımköy'deki atölyemizde bağımsız olarak revize ediyoruz. Bu rehberde Casadei tezgahlarındaki çektirme sisteminin görevini, arıza belirtilerini, revizyon adımlarını ve bakım önerilerini bulacaksınız.
Casadei tezgahlarında çektirme silindiri ne işe yarar?
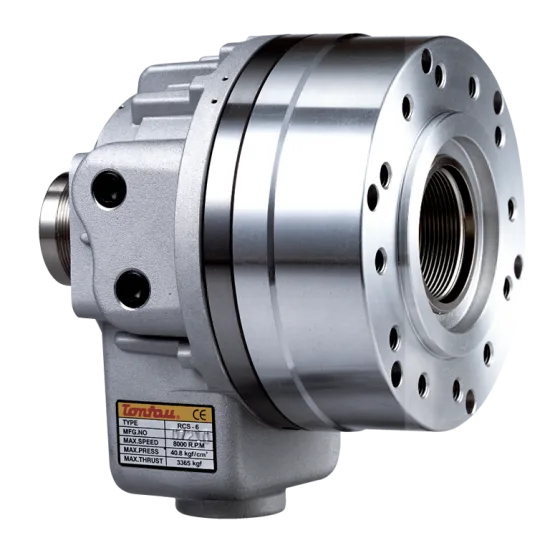
Çektirme silindiri, Casadei CNC tezgahlarında takımın veya iş parçasının sıkılıp bırakılmasını sağlayan hidrolik ya da pnömatik silindirdir. İşleme merkezlerinde iş milinin arkasında bulunan takım bırakma silindiri, çektirme milini (drawbar) iterek çanak yay paketini sıkıştırır ve takım tutucuyu serbest bırakır. Silindir geri çekildiğinde çanak yaylar çektirme milini geri çeker ve takım, konik yuvaya yüksek kuvvetle oturur.
CNC tornalarda ise çektirme silindiri genellikle iş milinin arka ucuna bağlı döner hidrolik silindirdir. Bu silindir çektirme borusu üzerinden hidrolik aynanın çenelerini kapatır ve açar. Her iki uygulamada da silindir binlerce kez çalışır, yüksek devirde döner veya dönen bir mile yük uygular. Bu nedenle keçe, yatak ve sızdırmazlık elemanlarındaki küçük bir aşınma bile kısa sürede Casadei tezgahında kaçak, alarm veya takım bağlama sorununa dönüşebilir.
Çektirme silindiri tipleri
İşleme merkezlerinde en sık görülen tip hidrolik takım bırakma silindiridir. Bazı küçük ve yüksek devirli iş millerinde pnömatik veya hava-yağ (hidropnömatik) güçlendiricili silindirler kullanılır. Torna tezgahlarında ise içi dolu veya içi boş döner hidrolik silindirler, çubuk besleme yapılan tezgahlarda içi boş tasarımlar tercih edilir.
Silindirin tipine göre revizyonda kontrol edilen parçalar değişir. Döner silindirlerde dağıtıcı gövde ile dönen mil arasındaki boşluk, rulmanlar ve emniyet (çek) valfleri kritiktir. Takım bırakma silindirlerinde piston keçeleri, itici uç, strok ayarı ve konum sensörleri önemlidir.
- Hidrolik takım bırakma (unclamp) silindiri
- Pnömatik ve hidropnömatik takım bırakma silindiri
- İçi dolu döner hidrolik ayna silindiri
- İçi boş döner hidrolik silindir (çubuk beslemeli tornalar)
- Punta ve fikstür çektirme silindirleri
Casadei çektirme silindiri arıza belirtileri
En yaygın belirti yağ kaçağıdır. Takım bırakma silindirinde kaçak iş milinin arka kapağında yağ birikmesi veya hava kaçağı sesi olarak görülür. Döner silindirlerde kaçak, dağıtıcı gövdenin drenaj hattından fazla yağ gelmesi ve hidrolik ünitenin sık yüke girmesiyle anlaşılır.
İkinci belirti takım değiştirmede veya ayna hareketinde gecikmedir. Silindir yeterli kuvvete ulaşamazsa takım bırakılmaz, takım değiştirici kol takımı çekemez ve Casadei kontrol ünitesi takım bırakma veya sıkma alarmı verir. Tornada ise ayna çeneleri geç kapanır, sıkma basıncı düşer ve iş parçası kayabilir. Konum sensörlerinin yanlış sinyal vermesi, aşırı ısınma ve dönüş sırasında titreşim de diğer önemli belirtilerdir.
- Arka kapakta veya drenaj hattında yağ kaçağı
- Takım bırakma / sıkma alarmları
- Ayna çenelerinin geç kapanması veya düşük sıkma kuvveti
- Strok sonu sensörlerinde kararsız sinyal
- Döner silindirde ısınma, ses ve titreşim
- Hidrolik ünitenin sık yüke girmesi
Tezgah başında ön inceleme
Casadei CNC tezgahı çektirme silindiri revizyonu tezgah başında yapılan ölçümlerle başlar. Hidrolik veya hava basıncı, strok, sensör sinyalleri, drenaj yağı miktarı ve alarm geçmişi kontrol edilir. İşleme merkezlerinde çektirme kuvveti ölçüm cihazıyla takım sıkma kuvveti ölçülür; bu değer, çanak yay paketinin durumunu da gösterir.
Bu inceleme, arızanın silindirde mi yoksa çanak yaylarda, çektirme milinde, pens tutucuda, valfte veya sensörde mi olduğunu ayırır. Düşük sıkma kuvveti çoğu zaman yorulmuş çanak yaylardan kaynaklanır ve silindir revizyonuyla birlikte ele alınması gerekir.
Söküm, temizlik ve ölçüm
Silindir tezgahtan dikkatle sökülür; iş mili tarafındaki bağlantı ve ayar değerleri işaretlenir. Atölyemizde parçalarına ayrılan silindir temizlenir ve her parça ölçülür. Silindir gömleği iç çapı, piston dış çapı, mil yüzeyi, keçe yuvaları, rulman yerleri ve dağıtıcı boşlukları kontrol edilir.
Gömlekte çizik, ovalleşme veya korozyon; pistonda sürtünme izi; milde krom kalkması veya darbe izi kayıt altına alınır. Döner silindirlerde dağıtıcı gövde ile dönen mil arasındaki çalışma boşluğu, iç kaçak miktarını doğrudan belirlediği için hassas olarak ölçülür. Ölçüm sonuçları ve fotoğraflar teslim raporuna eklenir.
Honlama, taşlama ve parça yenileme
Hafif çizikli silindir gömlekleri honlanarak yüzey kalitesi geri kazandırılır. Derin hasarlı gömleklerde yeni gömlek imalatı veya burç uygulaması yapılır. Piston ve mil yüzeyleri taşlanır, gerekirse sert krom kaplama yenilenir ya da yeni parça imal edilir.
Tüm keçe, O-ring, toz keçesi ve aşınma bantları her revizyonda değiştirilir. Döner silindirlerde rulmanlar yenilenir ve emniyet valfleri test edilir. Takım bırakma silindirlerinde itici uç ve strok ayar elemanları kontrol edilir; çanak yay paketi yorulmuşsa set halinde değiştirilmesi önerilir.
- Gömlek honlama veya yeni gömlek imalatı
- Piston ve mil taşlama, krom kaplama
- Keçe, O-ring ve aşınma bantlarının yenilenmesi
- Döner silindirde rulman ve emniyet valfi yenileme
- Çanak yay paketi ve çektirme mili kontrolü
Montaj, sızdırmazlık ve kuvvet testi
Revize edilen silindir temiz ortamda monte edilir ve test tezgahında basınç altında denenir. İç ve dış kaçak, strok, hareket hızı ve sensör konumları kontrol edilir. Döner silindirlerde düşük ve yüksek devirde ısınma ile drenaj miktarı izlenir.
Tezgaha montajdan sonra işleme merkezlerinde takım sıkma kuvveti ölçülür ve Casadei tezgahının gerektirdiği değerle karşılaştırılır. Tornalarda ayna sıkma kuvveti ölçülür ve çene hareketi kontrol edilir. Strok sonu sensörleri ayarlanır, takım değiştirme veya ayna açma-kapama çevrimi defalarca denenir.
Çektirme kuvveti ve çanak yay paketi
İşleme merkezlerinde takımı yuvaya çeken kuvveti silindir değil çanak yay paketi üretir; silindir yalnızca bu yayları sıkıştırarak takımı bırakır. Bu yüzden düşük çektirme kuvveti, takımın kesme sırasında titremesine, yüzey kalitesinin bozulmasına ve konik yuvanın aşınmasına yol açar. Silindir revizyonu sırasında çanak yayların ölçülmesi ve gerekirse değiştirilmesi bu nedenle önemlidir.
Silindirin kuvvetinin çanak yay kuvvetinden belirgin şekilde yüksek olması gerekir; aksi halde takım tam bırakılmaz. Hidrolik basıncın düşmesi, silindir keçelerinin kaçak yapması veya pnömatik güçlendiricinin zayıflaması bu dengeyi bozar.
İş mili rulmanlarını korumak
Takım bırakma silindiri her takım değişiminde çektirme miline eksenel yük uygular. Silindirin strok ayarı yanlışsa veya itici uç aşınmışsa bu yük iş mili rulmanlarına aktarılabilir. Uzun vadede bu durum rulman ömrünü kısaltır ve pahalı iş mili revizyonlarına yol açar.
Döner silindirlerde ise silindir ile iş mili arasındaki eksen kaçıklığı ve balans bozukluğu titreşime neden olur. Revizyon sonrasında salgı ve titreşim ölçümü yapılarak silindirin iş miline doğru bağlandığı doğrulanır.
Hidrolik yağ, hava kalitesi ve filtrasyon
Hidrolik çektirme silindirlerinde kirli yağ keçeleri ve gömlek yüzeyini hızla aşındırır. Kesme sıvısının tanka karışması veya su girişi korozyona neden olur. Revizyonla birlikte yağ durumu incelenir ve gerekirse yağ ile filtre değişimi önerilir.
Pnömatik silindirlerde hava hazırlama ünitesinin bakımı önemlidir. Nemli ve yağsız hava keçeleri kurutur, su birikintisi korozyona yol açar. Şartlandırıcı filtresinin boşaltılması ve hava basıncının düzenli kontrolü silindir ömrünü uzatır.
Önleyici ve kestirmeci bakım
Casadei tezgahlarında çektirme kuvvetinin belirli aralıklarla ölçülmesi, drenaj yağı miktarının izlenmesi ve takım bırakma süresinin kaydı küçük maliyetle büyük arızaların önüne geçer. MBES Makina, pompa ve motor gibi döner ekipmanlarda rulman, keçe, kaplin ve mil kontrolü ile lazer kaplin hizalamasını kapsayan kestirmeci bakım hizmeti de sunar.
Kestirmeci bakım ölçüme dayalıdır; ölçüm yapılmadan arıza tarihi tahmin edilmez ve arızasız çalışma garantisi verilmez. Düzenli ölçüm sayesinde revizyon, üretimi en az etkileyecek zamana planlanabilir.
Revizyon mu, yeni silindir mi?
Revizyon kararı gövdenin durumu, parça tedariki, maliyet ve teslim süresine göre verilir. Gövdesi sağlam silindirlerde revizyon genellikle yeni silindirden daha ekonomik ve hızlıdır. Üretimden kalkmış silindirlerde revizyon çoğu zaman tek pratik seçenektir.
Gövdede çatlak, ağır korozyon veya ekonomik olarak onarılamayacak aşınma varsa yeni silindir veya uygun muadil önerilir. Kararı ölçüm sonuçları ve maliyet karşılaştırmasıyla birlikte sunarız.
Revizyon öncesi hazırlamanız gereken bilgiler
Hızlı teklif için silindirin etiket ve gövde fotoğrafları, Casadei tezgahının modeli, arıza belirtileri ve alarm mesajları yeterlidir. Tezgahın hidrolik veya pnömatik şeması çalışma basıncını doğrulamak için en güvenilir kaynaktır.
- Silindir etiketi ve gövde fotoğrafları
- Tezgah marka, model ve üretim yılı
- Çalışma basıncı ve şema
- Alarm mesajları ve arıza başlangıcı
- Kaçak noktasının fotoğrafı veya videosu
Sık yapılan hatalar
Takım bırakma alarmında basıncı yükseltmek kısa süreli çözüm gibi görünür; ancak keçeleri ve çektirme milini zorlar. Yalnızca keçe değiştirip gömlek ve mil yüzeyini kontrol etmemek, yorulmuş çanak yayları yerinde bırakmak ve montaj sonrası çektirme kuvvetini ölçmemek de sık görülen hatalardır.
Döner silindirlerde drenaj hattını tıkamak veya yanlış bağlamak dağıtıcı gövdede basınç oluşturur ve keçe hasarına yol açar. Bu hatalar Casadei tezgahlarında aynı arızanın kısa sürede tekrar etmesine neden olur.
İlgili revizyon hizmetlerimiz
Çektirme silindiri revizyonuyla birlikte iş mili rotary joint revizyonu, clamp-unclamp piston revizyonu, CNC hidrolik pompa revizyonu, yüksek basınç pompası revizyonu ve lazer kaplin hizalama hizmetlerini de aynı duruşta planlayabiliriz. Bu yaklaşım Casadei tezgahınızın toplam bakım maliyetini ve üretim kaybını azaltır.
Konum sensörleri ve elektrik kontrolü
Casadei tezgahlarında çektirme silindirinin konumu genellikle endüktif sensörler veya basınç anahtarlarıyla izlenir. Kontrol ünitesi takımın sıkıldığını ve bırakıldığını bu sinyallerden anlar. Sensör braketinin gevşemesi, sensör yüzeyine talaş veya yağ birikmesi ya da kablo hasarı, silindir sağlam olsa bile takım bırakma alarmına neden olabilir.
Revizyon sonrasında sensörlerin algılama mesafesi ayarlanır ve sinyaller kontrol ekranından doğrulanır. Sıkılı, bırakılmış ve takımsız konumların her biri ayrı ayrı denenir; böylece tezgah doğru durumu algılamadan işleme başlamaz.
Pens tutucu, çektirme mili ve konik yuva
İşleme merkezlerinde çektirme silindirinin hareketi çektirme mili üzerinden pens tutucuya iletilir. Pens tutucu bilyeli veya segmanlı tasarımda olabilir ve takım tutucunun çekme cıvatasını kavrar. Aşınmış pens elemanları ya da hasarlı çekme cıvataları, silindir revizyonu yapılsa bile takımın güvenli bağlanmasını engeller.
İş milinin konik yuvası da revizyon sırasında kontrol edilmelidir. Yuvada darbe izi, korozyon veya aşınma varsa takım tam oturmaz, salgı artar ve takım ömrü kısalır. Yuva temizliği için kullanılan hava üfleme hattının çalıştığı da doğrulanır.
Döner silindirde dağıtıcı gövde ve drenaj
Torna tezgahlarındaki döner silindirlerde hidrolik yağ, sabit duran dağıtıcı gövdeden dönen mile aktarılır. Bu geçişte küçük bir çalışma boşluğu bulunur ve buradan sızan yağ drenaj hattıyla tanka geri döner. Boşluk aşınmayla büyüdükçe drenaj miktarı artar, silindir basıncı düşer ve hidrolik ünite daha sık çalışır.
Drenaj hattı tıkanır veya yanlış yönlendirilirse dağıtıcı gövdede basınç oluşur, keçeler zorlanır ve yağ dışarı kaçar. Revizyonda drenaj hattının çapı, eğimi ve tanka dönüşü de kontrol edilir. Silindir içindeki emniyet valfleri, hidrolik basınç kesildiğinde aynanın açılmasını önlediği için ayrıca test edilir.
Test tezgahında kontrol edilen değerler
Her silindir teslimden önce aynı test adımlarından geçer. Test değerleri teslim raporunda paylaşılır ve bir sonraki bakımda karşılaştırma için kullanılır.
- Çalışma basıncında iç ve dış kaçak
- Strok uzunluğu ve hareket süresi
- Emniyet valfi tutma testi
- Döner silindirde devir altında ısınma ve drenaj
- Sensör konumları ve sinyal kontrolü
- Tezgahta çektirme veya ayna sıkma kuvveti ölçümü
Teslim raporu ve garanti
Revizyon sonunda değiştirilen parçalar, işlenen yüzeyler, test değerleri ve öneriler yazılı olarak bildirilir. İstenirse eski parçalar teslim edilir. Bu kayıtlar Casadei tezgahınızın bakım geçmişini izlemenizi kolaylaştırır.
Garanti koşulları teklif aşamasında yazılı olarak belirtilir ve uygun yağ, temiz hava, doğru çalışma basıncı gibi kullanım koşullarına bağlıdır.
Yerinde müdahale ve atölye revizyonu
Sensör ayarı, gevşek bağlantı, tıkalı drenaj veya basınç ayarı gibi sorunlar tezgah başında çözülebilir. Keçe, gömlek, mil veya rulman hasarı varsa silindirin temiz atölye ortamında sökülmesi, ölçülmesi ve test edilmesi gerekir.
Yedek silindiri olan işletmelerde yedek takılarak arızalı silindir atölyede revize edilebilir. Yedeği olmayan Casadei tezgahlarında revizyon öncelikli iş olarak planlanır ve üretim takvimine göre yürütülür.
Hidrolik ünite ve çalışma basıncının etkisi
Çektirme silindirinin kuvveti doğrudan hidrolik ünitenin sağladığı basınca bağlıdır. Aşınmış bir hidrolik pompa, kirli basınç düşürme valfi veya kaçak yapan yön valfi silindire yeterli basıncı ulaştıramaz. Bu durumda silindir yeni revize edilmiş olsa bile Casadei tezgahında takım bırakma gecikir ya da ayna sıkma kuvveti düşer.
Bu nedenle silindir revizyonu sırasında hidrolik ünitenin basıncı, yağ sıcaklığı ve pompa sesi de kontrol edilir. Gerekirse CNC tezgahı hidrolik pompa revizyonu aynı duruşta planlanır. Basınç değerinin tezgah şemasındaki değerle uyumlu olması, silindirin ve keçelerin ömrü açısından da önemlidir; gereğinden yüksek basınç keçeleri ve çektirme milini zorlar.
Çalışma ortamı, talaş ve kesme sıvısı
CNC tezgahlarında talaş ve kesme sıvısı, çektirme silindirinin en büyük düşmanlarındandır. İş milinin arka tarafına ulaşan kesme sıvısı toz keçelerini aşındırır, sensör yüzeylerinde birikir ve korozyona yol açar. Torna tezgahlarında döner silindirin çevresindeki koruma kapağının eksik veya hasarlı olması bu riski artırır.
Revizyon sonrasında koruma kapakları, toz keçeleri ve drenaj delikleri kontrol edilir. Kesme sıvısının konsantrasyonu ve sızıntı noktaları da gözden geçirilir; böylece Casadei tezgahınızdaki silindirin aynı nedenle yeniden arızalanma ihtimali azaltılır.
Duruş maliyeti ve revizyon planlaması
Çektirme silindiri arızası genellikle tezgahı tamamen durdurur; takım değiştirilemeyen bir işleme merkezi veya aynası kapanmayan bir torna üretim yapamaz. Bu nedenle revizyon süresi en az revizyon kalitesi kadar önemlidir. Sık kullanılan keçe setleri ve rulmanlar için tedarik süresi önceden belirlenir.
Kaçak veya gecikme gibi erken belirtiler fark edildiğinde revizyonu planlı bir duruşa almak, ani arıza nedeniyle oluşacak üretim kaybını büyük ölçüde azaltır. Casadei tezgahınız için bakım takvimine çektirme kuvveti ölçümünü eklemenizi öneririz.
Neden MBES Makina?
MBES Makina pompa, blower, motor, rotary joint ve mekanik aktarma sistemlerinin revizyonunda deneyimli bir atölyedir. Casadei tezgahlarında çektirme silindiri revizyonunu yalnızca keçe değişimi olarak değil; çanak yay, çektirme mili, sensör ve hidrolik devreyle birlikte ele alırız. Ölçmeden parça değiştirmeyiz ve her işi yazılı raporla teslim ederiz.
Casadei tezgah tiplerinde çektirme silindiri
Casadei işleme merkezlerinde takım bırakma silindiri her takım değişiminde çalışır; seri üretimde günde binlerce çevrim yapabilir. Casadei torna ve torna-freze tezgahlarında ise döner silindir iş miliyle birlikte döner ve ayna sıkma kuvvetini sağlar. Her iki uygulamada da keçe ömrü, yağ temizliği ve doğru strok ayarı belirleyicidir.
Silindirin tam modeli tezgahın tipine ve üretim yılına göre değişir; Casadei tezgahınızdaki silindir farklı bir üreticiden tedarik edilmiş olabilir. Doğru parça seçimi için silindir etiketi ve ölçüleri esas alınır.
Casadei tezgahlarında yüksek devirli iş milleri, yoğun takım değişimi ve uzun vardiyalar çektirme silindirini sürekli yük altında tutar. Bu nedenle Casadei kullanıcılarına çektirme kuvvetinin periyodik ölçümünü, drenaj yağının izlenmesini ve sensör sinyallerinin düzenli kontrolünü öneriyoruz. Erken fark edilen küçük bir kaçak, kısa ve ekonomik bir revizyonla giderilebilir.
Bağımsız revizyon hizmeti hakkında
MBES Makina, Casadei firmasının yetkili servisi değildir ve Casadei adına hareket etmez. Casadei CNC tezgahlarındaki çektirme silindirlerinin bağımsız revizyonunu yaparız; marka adı yalnızca hangi tezgahlar üzerinde çalıştığımızı belirtmek için kullanılır. Garanti süresi devam eden tezgahlarda önce üretici veya satıcının garanti koşullarını kontrol etmenizi öneririz.
Atölyemiz, hizmet bölgesi ve teklif
Atölyemiz Hastane Mh. Koruluk Sk. No:7/B Hadımköy – Arnavutköy / İstanbul adresindedir. İstanbul ve çevre illere yerinde hizmet veriyoruz; diğer illerden Casadei çektirme silindirleri atölyemize gönderilebilir. Selami Seldüz: 0 532 433 83 87 · Emirhan Seldüz: 0 532 419 64 25 · mbesmakina@gmail.com.
Sıkça Sorulan Sorular
Casadei CNC tezgahı çektirme silindiri revizyonu ne kadar sürer?
Parçalar stoktaysa birkaç iş günü sürer. Gömlek, mil veya özel keçe imalatı gerekiyorsa süre uzar; ön incelemeden sonra net süre bildirilir.
Takım bırakmıyor alarmı her zaman silindir arızası mıdır?
Hayır. Düşük basınç, valf, sensör, çanak yay paketi veya pens tutucu da aynı alarma yol açabilir. Tezgah başında yapılan ölçüm kaynağı belirler.
Yetkili servis misiniz?
Hayır. MBES Makina tezgah üreticilerinin yetkili servisi değildir; çektirme silindirlerinin bağımsız revizyonunu yapar.
Çanak yayları da değiştirmek gerekir mi?
Çektirme kuvveti ölçümü düşük çıkarsa çanak yay paketinin set halinde değiştirilmesi önerilir.
Silindiri başka şehirden gönderebilir miyim?
Evet. Silindir kargo veya nakliye ile Hadımköy atölyemize gönderilebilir; inceleme sonrası teklif iletilir.
Casadei çektirme silindiri için keçe seti bulunamazsa ne yapılır?
Keçe yuvaları ölçülerek uygun malzeme ve ölçüde keçe temin edilir veya imal ettirilir; ölçü ve sıcaklık uyumu doğrulanır.
Casadei tezgahımda çektirme kuvveti ne sıklıkla ölçülmeli?
Kullanım yoğunluğuna göre değişir; seri üretim yapan tezgahlarda periyodik bakım planına eklenmesi ve ölçüm değerlerinin kayıt altına alınması önerilir.
Markalara göre CNC tezgahı çektirme silindiri revizyonu
- Mazak
- Yamazaki Mazak
- DMG MORI
- Mori Seiki
- Okuma
- Makino
- Mitsubishi Heavy Industries
- Mitsubishi Electric
- Fanuc ROBODRILL
- Brother
- Citizen Machinery
- Cincom
- Miyano
- Tsugami
- Star Micronics
- Nomura DS
- Nakamura-Tome
- Takisawa
- Kitamura
- Matsuura
- Yasda
- Sodick
- Amada
- Amada Machine Tools
- Okamoto
- Shigiya
- JTEKT
- Toyoda
- Koyo
- Enshu
- Niigata
- Toshiba Machine
- Shibaura Machine
- SNK
- Shin Nippon Koki
- Kuraki
- O-M
- Okk
- Roku-Roku
- Seibu
- Seiki
- Seibu Electric
- Takamatsu
- Takamaz
- Murata Machinery
- Muratec
- Fuji Machine
- Fuji Corporation
- Ikegai
- Nidec Machine Tool
- Nidec OKK
- Kira
- Hasegawa
- Waida
- Micron Machinery
- Nachi-Fujikoshi
- Horkos
- Kuroda
- Takatori
- Nagase Integrex
- Mitsui Seiki
- Mitsui High-tec
- Yukiwa Seiko
- Hamai
- DMG
- Gildemeister
- Deckel Maho
- Hermle
- Chiron
- GROB
- GROB-WERKE
- Heller
- INDEX
- TRAUB
- EMAG
- Spinner
- Trumpf
- Trumpf TruLaser
- Trumpf TruBend
- Trumpf TruPunch
- Schütte
- Schaudt
- Mikrosa
- Studer
- Walter Maschinenbau
- Blohm
- Jung
- Mägerle
- Vollmer
- Kapp Niles
- Liebherr Verzahntechnik
- Gleason-Pfauter
- WFL
- Starrag
- Heckert
- Niles-Simmons
- Waldrich Coburg
- Union
- SHW Werkzeugmaschinen
- Zimmermann
- F. Zimmermann
- Reiden
- Handtmann
- bavius
- Burkhardt+Weber
- MAG
- FFG
- Hessapp
- Boehringer
- Weiler
- Kunzmann
- Fehlmann
- Röders
- Datron
- Kern Microtechnik
- Schwäbische Werkzeugmaschinen (SW)
- Alzmetall
- Saeilo
- Matec
- AXA
- MTE
- ProKASRO
- DN Solutions
- Doosan Machine Tools
- Doosan Infracore
- Hyundai WIA
- Hyundai-Kia Machine
- Hwacheon
- SMEC
- Samsung Machine Tools
- Samsung Techwin
- Samsung Mechatronics
- Hanwha Precision Machinery
- Hanwha
- Kia Machine Tool
- Tongtai Korea
- DMC
- Dae Hwa
- Dainichi
- YCM Korea
- Namseon
- Hankook Machine Tools
- Hankook Precision
- S&T Dynamics
- S&T Heavy Industries
- Nexturn
- Hanwha Swiss Turn
- WIA Machine Tools
- YCM
- Yeong Chin Machinery
- Hartford
- Victor Taichung
- Victor Fortune
- Johnford
- Goodway
- Awea
- Tongtai
- Feeler
- Fair Friend
- Leadwell
- Quaser
- Akira Seiki
- Kafo
- Kao Fong
- Dahlih
- Kent
- Kent USA
- Chevalier
- Falcon Machine Tools
- Yang Iron Works
- YANG
- First Machinery
- Eumach
- Topper
- Takang
- Takumi
- Finetech
- Manford
- Litz Hitech
- Litz
- Chiah Chyun
- Chien Wei
- Cincom Taiwan
- Campro
- Argo
- KMC
- Kao Ming
- Supertec
- Palmary
- Ecoca
- Honor Seiki
- You Ji
- Yida
- Yih Chuan
- Sanco
- Shieh Yih
- SEYI
- Hision
- Habor
- Accutex
- Chmer
- Max See
- Joemars
- Ocean Technologies
- Everising
- Cosen
- Seyi Machinery
- Excetek
- Proking
- TMT
- Microcut
- Buffalo Machinery
- Vturn
- Vision Wide
- Pinnacle
- Wintec
- Femco
- Haas Automation
- Haas
- Hurco
- Hardinge
- Bridgeport
- Fadal
- Cincinnati
- Cincinnati Milacron
- Haas ST
- Haas VF
- Haas UMC
- Haas EC
- Haas DT
- Haas DM
- Haas Mini Mill
- Haas Toolroom
- Haas TL
- Haas GR
- Haas VR
- Haas VS
- Haas GM
- Haas DS
- Haas Y-Axis
- MAG IAS
- Ingersoll Machine Tools
- Gleason
- Gleason Works
- Haas Factory Outlet
- Fryer Machine Systems
- Milltronics
- Southwestern Industries
- TRAK
- Tormach
- ShopSabre
- Laguna Tools
- MultiCam
- Thermwood
- AXYZ
- Haas Laser
- OMAX
- Flow International
- Koike Aronson
- Lincoln Electric Cutting Systems
- Messer Cutting Systems
- Hypertherm
- ESAB
- Dynomax
- FPT Industrie
- Breton
- SCM
- Biesse
- CMS
- CMS Industries
- Jobs
- Sachman
- Rambaudi
- Fidia
- Mandelli
- Pama
- Pama Spa
- Soraluce
- Rosa Ermando
- Tacchella
- Parpas
- Gruppo Parpas
- O.M.V.
- Pietro Carnaghi
- Camozzi
- Riello Sistemi
- Gnutti Transfer
- Buffoli Transfer
- Biglia
- CMZ
- Tornio Biglia
- Bacci
- Morbidelli
- Intermac
- Masterwood
- Greda
- Essetre
- Vitap
- Busellato
- Felder
- Salvagnini
- Prima Power
- Prima Industrie
- BLM Group
- BLM Adige
- BLM LT
- Elumatec
- Emmegi
- Fom Industrie
- Mecal
- Tekna
- Oemme
- C.B. Ferrari
- GF Machining Solutions
- GF AgieCharmilles
- Agie
- Charmilles
- Mikron
- Mikron Mill
- Mikron Machining
- Bumotec
- Tornos
- Tornos Deco
- Tornos SwissNano
- Tornos MultiSwiss
- Fritz Studer
- Reishauer
- Kellenberger
- Schaublin
- Willemin-Macodel
- Precitrame
- Reiden Technik
- Chiron Austria
- EMCO
- EMCO Mecof
- WFL Millturn
- Weingärtner
- Anger Machining
- Fill
- Haeusler
- Liechti
- Liechti Engineering
- Rollomatic
- Ewag
- Strausak
- Schneeberger
- United Grinding
- United Grinding Group
- DMTG
- Dalian Machine Tool
- SMTCL
- Shenyang Machine Tool
- Haitian Precision
- Haitian
- Jier Machine Tool
- Jinan First Machine Tool
- Qinchuan Machine Tool
- Baoji Machine Tool
- Hanland
- HD
- Neway
- Neway Machine Tool
- Gooda Machinery
- Dongguan Gooda
- Taikan
- Genesis
- Tianshui Spark
- WZ Wuhan Heavy Duty Machine Tool
- Qinghai Huading
- Zhejiang Rifa
- Rifa Precision
- Rifa PM
- Kede
- Kede Numerical Control
- GSK CNC Machine Tools
- Guangzhou
- GSK
- Jingdiao
- Beijing Jingdiao
- Hualing
- Huali
- Haisen
- Hengtong
- Heyi
- BLIN Machinery
- BLIN
- JARNG YEONG
- BOCHI
- Z-MaT
- Beier Machine Tool
- Ningqing
- Jinan Bodor
- Bodor Laser
- HSG Laser
- Han's Laser
- HGTECH
- HG Laser
- Penta Laser
- Senfeng Laser
- Gweike Laser
- Golden Laser
- DXTECH
- Acme Laser
- Oree Laser
- Baison Laser
- Hymson Laser
- Jinan Blue Elephant
- STYLE
- OMNI
- Quick
- Jinan iGolden
- Taksan
- Tezmaksan CubeBOX
- Dirinler Makina
- Dener Makina
- Ermaksan
- Baykal Makine
- Durma
- Durmazlar
- MVD Makina
- Nukon
- Şahinler Metal Makina
- Akyapak
- Ajan Elektronik
- Ajan
- EAE Machinery
- İleri Teknik
- İleri Makina
- Kesmak
- İnan Makina
- Coşkunöz Makina
- Hürsan Pres
- Haco Türkiye
- Malkan Makina
- Özçelik Makina
- Yılmaz Makine
- Kaban Makina
- Murat Makina
- İtalmak
- DMS
- Mekanika
- Ekin Makina