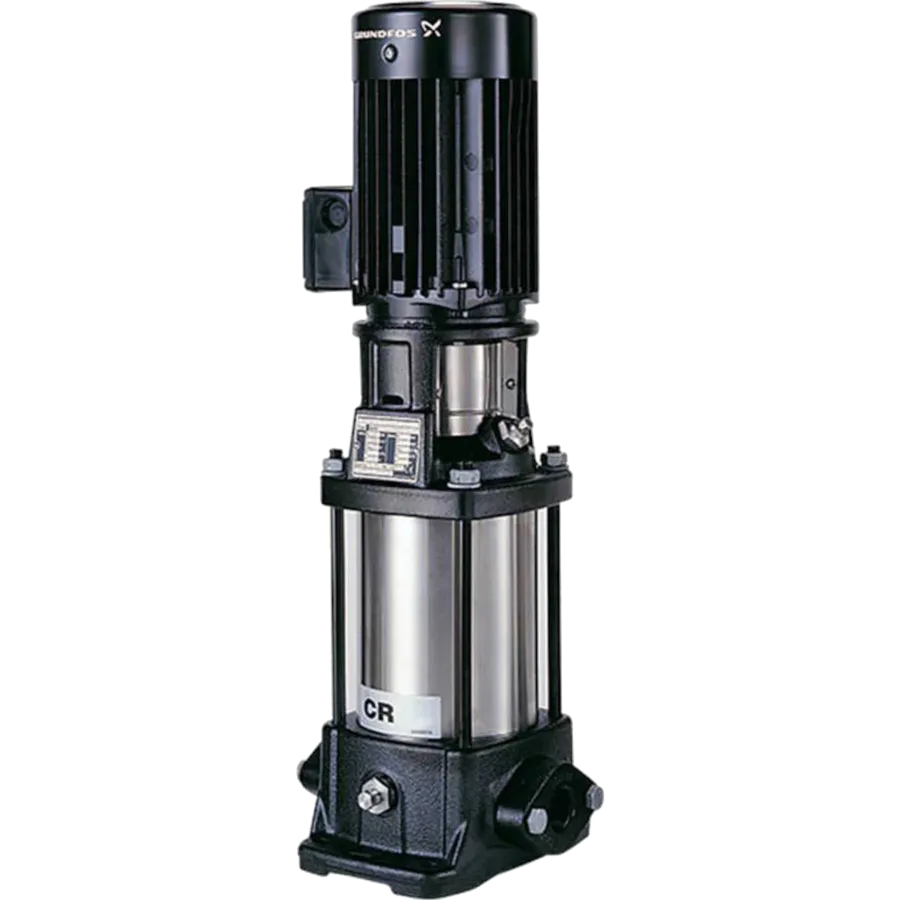
In-line pompalar; boru hattı üzerine doğrudan monte edilebilen, yatay veya dikey konumda çalışabilen ve özellikle yer kısıtı olan tesislerde tercih edilen santrifüj pompa tipleridir. Isıtma-soğutma sistemlerinden proses su devirdaimine, kazan besleme hatlarından endüstriyel sirkülasyon uygulamalarına kadar geniş bir kullanım alanına sahip olan bu pompalar, kompakt yapıları sayesinde ayrı bir temel gerektirmeden boru sistemine entegre edilebilir. Ancak bu kompakt tasarım, aynı zamanda revizyon sırasında daha hassas bir işçilik ve ölçüm gerektirdiği anlamına da gelir.
MBES Makina olarak Hadımköy - Arnavutköy merkezli atölyemizde, her marka ve modeldeki in-line pompaların komple sökümünü, mil ve gövde ölçümlerini, aşınan parçaların CNC/torna tezgahlarında yeniden imalatını, mekanik salmastra ve rulman değişimini, hassas montajını, dinamik balansını ve devreye alma öncesi performans testlerini tek elden yürütüyoruz. Amacımız, tesisinizdeki in-line pompanın fabrika çıkışındaki verimliliğine mümkün olan en yakın seviyede yeniden hizmete dönmesini sağlamaktır.
Bu makalede in-line pompa revizyonunun hangi aşamalardan oluştuğunu, en sık karşılaşılan arıza tiplerini, ölçüm ve tolerans kriterlerini, kullanılan malzemeleri, test ve raporlama süreçlerini, bakım periyotlarını ve MBES Makina'nın uçtan uca sunduğu revizyon hizmetini detaylı biçimde ele alıyoruz.
In-Line Pompa Nedir, Nerelerde Kullanılır?
In-line pompa, emiş ve basma ağızları aynı eksen üzerinde bulunan, boru hattına doğrudan flanşlanarak monte edilebilen bir santrifüj pompa tasarımıdır. Bu tasarım, pompanın ayrı bir kaide veya temel gerektirmeden doğrudan boru üzerinde taşınmasına imkan tanır ve özellikle mekanik oda içinde yer darlığı yaşanan tesislerde büyük avantaj sağlar. Motor ile pompa gövdesi genellikle tek gövde içinde veya kısa bir bağlantı parçasıyla birleştirilir.
Bu pompa tipi en yaygın olarak bina ısıtma ve soğutma sistemlerinde sirkülasyon amaçlı, kazan dairelerinde besleme suyu devirdaiminde, endüstriyel proses soğutma devrelerinde, jeotermal ısıtma sistemlerinde ve HVAC uygulamalarında kullanılır. Ayrıca bazı endüstriyel tesislerde temiz su veya hafif kirli sıvıların kısa mesafeli transferinde de tercih edilmektedir.
In-line pompalar genellikle uzun süre kesintisiz veya sık başlatma-durdurma döngüsüyle çalışır. Bu çalışma rejimi, mekanik salmastra ve rulmanların ömrünü doğrudan etkiler; sıcaklık dalgalanmaları ve su darbeleri zamanla mil sapmasına, salmastra yüzeyinde aşınmaya ve titreşim artışına yol açabilir. Bu nedenle in-line pompalarda planlı revizyon, plansız duruşlardan çok daha ekonomik bir yaklaşımdır.
MBES Makina olarak tek gövdeli, ayrılabilir gövdeli ve dikey milli in-line pompaların tamamında revizyon hizmeti veriyoruz. Farklı marka ve kapasitedeki üniteler için gövde tipine ve mil-rotor konfigürasyonuna özel demontaj ve montaj prosedürleri uyguluyoruz.
In-Line Pompalarda Sık Görülen Arıza Belirtileri
Bir in-line pompanın revizyona ihtiyaç duyduğunu gösteren en yaygın işaret, salmastra bölgesinden sızan su veya yağ kaçağıdır. Mekanik salmastra yüzeyleri zamanla aşınır, sertleşir veya çiziklenir; bu durum önce hafif bir sızıntı olarak başlar ve göz ardı edildiğinde giderek artan bir kaçağa dönüşür. Salmastra kaçağı, aynı zamanda mil kovanında korozyona ve rulmanlara su karışmasına da zemin hazırlayabilir.
İkinci önemli belirti titreşim ve gürültü seviyesindeki yükselmedir. Rulmanlarda oluşan boşluk, mil eğrilmesi, kaplin hizasızlığı veya rotor dengesizliği titreşim değerlerini standart sınırların üzerine çıkarır. Bu titreşim, boru hattına da iletilerek çevredeki bağlantı elemanlarında gevşemeye neden olabilir.
Debi ve basınç performansındaki düşüş de bir diğer kritik belirtidir. Fanlı rotor kanatlarındaki aşınma veya salyangoz iç yüzeyindeki korozyon, pompanın verimini düşürür ve aynı devirde daha az sıvı basmasına yol açar. Bu durum ısıtma-soğutma sistemlerinde yetersiz konfor koşulları veya proseste yetersiz soğutma olarak kendini gösterir.
Ayrıca aşırı ısınma, motor akımında anormal yükselme, kaplin bağlantısında gevşeme ve çalışma sırasında kavitasyon sesi de in-line pompanın revizyon zamanının geldiğine işaret eden diğer önemli göstergelerdir.
- Salmastra bölgesinden su veya yağ kaçağı
- Titreşim ve gürültü seviyesinde artış
- Debi ve basınç performansında düşüş
- Aşırı ısınma ve motor akımında yükselme
- Çalışma sırasında kavitasyon sesi
Söküm ve İlk İnceleme Süreci
Revizyon süreci, in-line pompanın boru hattından dikkatlice sökülüp atölyemize taşınmasıyla başlar. Sökümden önce ünitenin çalışma geçmişi, arıza şikayeti ve varsa mevcut titreşim-sıcaklık kayıtları müşteriden alınır. Bu bilgiler, arızanın kök nedenine daha hızlı ulaşmamızı sağlar.
Atölyeye gelen pompa önce dış yüzeyden temizlenir ve kaplin, motor bağlantı elemanları sökülür. Ardından gövde kapağı açılarak rotor grubu, salmastra, rulmanlar ve keçeler tek tek çıkarılır. Her parça sökülürken orijinal konumu ve yönü işaretlenir, böylece montaj aşamasında hiçbir karışıklık yaşanmaz.
Sökülen tüm parçalar kimyasal temizlik banyosundan geçirilerek yağ, kireç ve korozyon kalıntılarından arındırılır. Temizlik sonrası her parça gözle muayeneden geçirilir; çatlak, çapak, aşınma izi veya kavitasyon hasarı gibi bulgular fotoğraflanarak kayıt altına alınır.
İlk inceleme sonunda hazırlanan ön rapor müşteriyle paylaşılır. Bu raporda hangi parçaların yeniden kullanılabileceği, hangilerinin yenilenmesi gerektiği ve tahmini revizyon süresi netleştirilir; onay alındıktan sonra ölçüm ve imalat aşamasına geçilir.
Mil ve Gövde Ölçümü, Tolerans Kontrolü
In-line pompa performansının temelini rotor ile salyangoz gövde arasındaki hassas boşluk ve mil doğrusallığı oluşturur. Mil eğriliği çok az olsa dahi çalışma sırasında salmastrada erken aşınmaya ve titreşime yol açar. Bu nedenle revizyonda mil çapı, rotor kanat profili, gövde iç yüzeyi ve rulman yatak boyları hassas ölçüm cihazlarıyla mikron seviyesinde kontrol edilir.
Ölçümlerde dijital kumpas, mikrometre, komparatör saat ve gerektiğinde koordinat ölçüm cihazları kullanılır. Rotor ile gövde arasındaki radyal boşluklar üretici toleranslarıyla karşılaştırılır; sapma tespit edilen bölgeler kayıt altına alınarak imalat departmanına iletilir.
Mil doğrusallığı bu aşamada mutlaka kontrol edilir. Uzun süre çalışmış millerde mikro düzeyde eğrilik oluşabilir; bu durum salmastra sızıntısına, balans bozukluğuna ve titreşime yol açar. Komparatör yardımıyla yapılan ölçümle mil salgısı tespit edilir ve gerekiyorsa doğrultma veya yeniden imalat kararı alınır.
Mil kovanı ve salmastra oturma yüzeyinin durumu da ayrıca kontrol edilir. Bu yüzeylerde en ufak bir çizik veya aşınma dahi yeni salmastranın kısa sürede sızdırmasına neden olabilir; bu nedenle söz konusu yüzeyler hassas şekilde ölçülüp gerektiğinde revize edilir.
Aşınan Parçaların CNC ve Torna İmalatı
Ölçüm sonucunda tolerans dışı bulunan parçalar için MBES Makina atölyesinde CNC işleme merkezleri ve konvansiyonel torna tezgahlarında yeniden imalat yapılır. Rotor kanatları aşınmış veya kavitasyon nedeniyle oyulmuşsa, orijinal profile uygun şablon ve takım yolları kullanılarak yüzeyler yeniden işlenir veya rotor komple yeniden üretilir.
Mil aşınmalarında, aşınan bölgeye kaplama (metal sprey veya krom kaplama) uygulanıp taşlama yapılarak orijinal ölçüye getirilir; aşınma çok ilerlemişse mil komple yeni malzemeden torna ve freze operasyonlarıyla yeniden imal edilir. Bu işlemlerde genellikle paslanmaz çelik veya 4140/42CrMo4 gibi mukavemetli çelikler tercih edilir.
Salyangoz gövde iç yüzeyinde oyulma, çukurlaşma veya kavitasyon hasarı varsa, yüzey kaynak dolgusu sonrası CNC tezgahlarında yeniden işlenerek orijinal geometriye kavuşturulur. Salmastra yuvaları, rulman yatakları ve conta yüzeyleri de aynı hassasiyetle kontrol edilip gerektiğinde revize edilir.
İmalat sırasında her parça, bir önceki ölçüm raporundaki tolerans değerleriyle birebir uyumlu olacak şekilde işlenir. Bu sayede montaj sonrası rotor ile gövde arasında istenen mikron seviyesindeki boşluk garanti altına alınmış olur.
- Rotor kanadı yeniden profilleme veya komple yeniden imalat
- Mil kaplama, taşlama veya yeni mil imalatı
- Salyangoz gövde yüzey dolgu kaynağı ve CNC ile yeniden işleme
- Salmastra yuvası ve rulman yatağı revizyonu
Mekanik Salmastra, Rulman ve Conta Değişimi
In-line pompalarda en sık değişen sarf parçaları mekanik salmastra, rulmanlar ve contalardır. Mekanik salmastra, dönen mil ile sabit gövde arasındaki sızdırmazlığı sağlayan hassas bir elemandır; yüzeyindeki en ufak bir çizik veya aşınma dahi kaçağa yol açar. Revizyon sırasında mekanik salmastra standart olarak yenilenir ve pompalanan sıvının özelliğine uygun malzeme (karbon, seramik, tungsten karbür veya paslanmaz çelik) seçilir.
Sürekli yüksek devirde çalışan rulmanlar zamanla iç bilye/makara aşınması, kafes deformasyonu veya gres kuruması nedeniyle boşluk yapar. Revizyon sırasında tüm rulmanlar sökülüp incelenir; hafif aşınmış olsa dahi genellikle orijinal ekipman üreticisinin belirttiği tip ve sınıfta yenileriyle değiştirilir.
Gövde kapakları ile rotor mahfazaları arasındaki contalar da revizyonda standart olarak değiştirilir. Sıcaklık ve basınca dayanıklı, uygulamaya özel conta malzemeleri (grafit, PTFE veya kauçuk esaslı) kullanılarak sızıntıların önüne geçilir.
Tüm bu sarf parçalarının değişimi, in-line pompanın revizyon sonrası uzun süre sorunsuz çalışmasında rotor ve mil işlemleri kadar belirleyici bir role sahiptir; bu nedenle MBES Makina revizyon kapsamına bu kalemleri standart olarak dahil eder.
Montaj ve Hizalama
İmalatı tamamlanan ve tolerans kontrolünden geçen tüm parçalar, temiz ve toz içermeyen bir montaj ortamında sırasıyla birleştirilir. Rotor grubu gövdeye yerleştirilirken kanat-gövde boşluğu özel kalınlık ölçerlerle tekrar kontrol edilir; rotorun her açıda gövdeye eşit mesafede kalması sağlanır.
Mekanik salmastra montajı, in-line pompa revizyonunun en kritik adımlarından biridir. Salmastra yüzeylerinin temiz, çiziksiz ve doğru eksenel yükte olması gerekir; en ufak bir hizalama hatası, çalışma başlar başlamaz sızıntıya yol açabilir. Bu nedenle salmastra montajı, deneyimli teknisyenler tarafından üretici talimatlarına birebir uygun şekilde yapılır.
Rulmanlar uygun ısıtma ve pres yöntemleriyle mile monte edilir, aşırı zorlama veya darbe kesinlikle uygulanmaz. Motor ile pompa gövdesi arasındaki kaplin hizalaması, lazer hizalama cihazları veya hassas komparatörlerle kontrol edilerek eksenel ve radyal sapmalar minimuma indirilir.
Montaj tamamlandıktan sonra rotor grubu elle çevrilerek serbest dönüş kontrolü yapılır; herhangi bir sürtünme, sıkışma veya anormal ses tespit edilmeden bir sonraki aşama olan balans işlemine geçilmez.
Dinamik Balans İşlemi
In-line pompa rotorları yüksek devirde döndüğü için en ufak bir kütle dengesizliği bile büyük titreşim ve rulman yükü oluşturur. Bu nedenle revizyon sonrası rotor grubu, hassas dinamik balans makinelerinde test edilir. Balans işlemi, rotorun ölçülen dengesizlik değerinin ilgili standartlarda belirtilen sınırların altına indirilmesiyle tamamlanır.
Balanssızlık tespit edilen noktalarda, rotor üzerinden hassas miktarda malzeme kaldırma (delme veya freze) ya da denge ağırlığı ekleme yöntemiyle düzeltme yapılır. Bu işlem, ölçüm ve düzeltmenin birkaç kez tekrarlanmasını gerektirebilir.
Balans kalitesi, pompanın hem rulman ve salmastra ömrünü hem de gürültü seviyesini doğrudan etkiler. İyi dengelenmemiş bir rotor, kısa sürede yeniden rulman arızasına, salmastra sızıntısına ve titreşim şikayetlerine yol açar; bu yüzden MBES Makina bu adımı asla atlamaz.
Balans işlemi tamamlandıktan sonra elde edilen ölçüm grafiği ve dengesizlik değerleri revizyon raporuna eklenerek müşteriye sunulur.
Performans Testi ve Devreye Alma Öncesi Kontroller
Montajı ve balansı tamamlanan in-line pompa, devreye alınmadan önce atölyemizde test standında çalıştırılır. Test sırasında boşta çalışma, kademeli yük altında çalışma ve nominal debi-basınç altında çalışma senaryoları uygulanarak ünitenin performansı gözlemlenir.
Test kapsamında titreşim değerleri, gövde ve rulman sıcaklıkları, ses seviyesi, debi-basınç ilişkisi, salmastra sızdırmazlığı ve motor akım değerleri ölçülür. Elde edilen veriler, üretici referans değerleriyle karşılaştırılır ve sapma varsa kaynağı araştırılıp giderilir.
Isınma testi özellikle önemlidir; pompa belirli bir süre kesintisiz çalıştırılarak rulman ve salmastra sıcaklığının stabilize olup olmadığı izlenir. Ani ve sürekli artan bir sıcaklık trendi, montajda düzeltilmesi gereken bir sorunun işaretidir.
Tüm testler başarıyla tamamlandıktan sonra pompa, tesise geri montaj için hazır hale getirilir. Gerekli görülmesi halinde MBES Makina ekibi sahada devreye alma ve ilk çalıştırma desteği de sunar.
Revizyon Raporlama Süreci
MBES Makina, her in-line pompa revizyonu için detaylı bir teknik rapor hazırlar. Bu rapor, ünitenin atölyeye kabulünden testine kadar geçen tüm süreçte tutulan kayıtları içerir ve müşterinin bakım geçmişi arşivine kalıcı bir belge olarak eklenir.
Raporda; sökülen parçaların durumu, tespit edilen aşınma ve hasarlar, yapılan ölçümler ve tolerans karşılaştırmaları, yeniden imal edilen veya değiştirilen parça listesi, kullanılan malzeme bilgileri, balans sonuçları ve performans test verileri yer alır.
Fotoğraflı belgeleme, raporun önemli bir parçasıdır. Sökümden montaja kadar kritik aşamalarda çekilen fotoğraflar, hem şeffaflık sağlar hem de ileride benzer bir arıza yaşanması durumunda karşılaştırma imkanı sunar.
Rapor teslimiyle birlikte MBES Makina, bir sonraki periyodik bakımın ne zaman yapılması gerektiğine dair öneriler de sunarak müşterinin bakım planlamasını kolaylaştırır.
Bakım Periyotları ve Önleyici Yaklaşım
In-line pompalarda önleyici bakım, plansız duruşları önlemenin en etkili yoludur. Genel kural olarak salmastra bölgesi ve kaplin bağlantısı aylık, titreşim ve sıcaklık ölçümleri üç ayda bir kontrol edilmelidir. Rulman ve mekanik salmastra gibi sarf parçalarının ise çalışma yoğunluğuna göre yılda bir ile üç yıl arasında değişen periyotlarla yenilenmesi önerilir.
Ağır çalışma koşullarında, örneğin sık başlatma-durdurma yapılan hatlarda veya sıcaklık dalgalanmasının yüksek olduğu proses sularında, bakım periyotlarının kısaltılması gerekir. Bu tür tesislerde yılda en az bir kez komple açılıp iç muayene yapılması, büyük arızaların önüne geçilmesinde büyük fayda sağlar.
MBES Makina, tesislerin çalışma koşullarına özel bakım takvimleri oluşturulmasında müşterilerine destek verir. Düzenli titreşim ve sıcaklık takibi yapılan in-line pompalarda, revizyon ihtiyacı daha erken tespit edilerek daha küçük müdahalelerle giderilebilir.
Önleyici bakımın en büyük faydası, plansız duruş maliyetlerinin azaltılmasıdır. Ani salmastra kaçağı veya rulman arızası sonucu sistemin durması, planlı bir revizyona kıyasla çok daha yüksek maliyet ve zaman kaybına yol açar.
Sık Yapılan Hatalar
In-line pompa bakımında en sık karşılaşılan hata, ilk salmastra sızıntısının veya hafif titreşimin göz ardı edilmesidir. Bu tür erken uyarılar dikkate alınmadığında, başlangıçta küçük bir revizyonla çözülebilecek sorun, mil ve gövde hasarına dönüşerek çok daha maliyetli bir onarım gerektirebilir.
Bir diğer yaygın hata, orijinal olmayan veya uygulamaya uygun malzemede olmayan mekanik salmastra ve rulman kullanılmasıdır. Ucuz alternatiflerle yapılan değişimler kısa vadede tasarruf gibi görünse de, erken arıza nedeniyle daha sık revizyon ihtiyacı doğurur.
Yetersiz ekipman ve deneyimle yapılan sahada müdahaleler de sık görülen hatalardandır. Salmastra montajı ve kaplin hizalaması gibi işlemler, hassas ölçüm cihazları ve uzman personel gerektirir; bu koşullar sağlanmadan yapılan müdahaleler yeni arızalara zemin hazırlar.
Son olarak, balans işleminin atlanması veya yüzeysel yapılması, revizyon sonrası kısa sürede tekrar titreşim, salmastra sızıntısı ve rulman sorunlarına yol açan en kritik ihmallerden biridir.
MBES Makina ile In-Line Pompa Revizyon Süreci Nasıl İşler?
MBES Makina'da süreç, müşterinin arıza şikayetini ve pompa bilgilerini iletmesiyle başlar. Telefon veya e-posta yoluyla alınan ön bilgiler doğrultusunda saha keşfi veya doğrudan söküm planlaması yapılır.
Pompa atölyeye ulaştıktan sonra söküm, temizlik, ölçüm ve ön rapor aşamaları tamamlanır; bulgular ve tahmini süre müşteriyle paylaşılarak onay alınır. Onay sonrası imalat, montaj, balans ve test süreçleri titizlikle yürütülür.
Süreç boyunca müşteri, talep ettiği aşamalarda fotoğraf ve bilgilendirme ile güncel tutulur. Revizyon tamamlandığında detaylı rapor ile birlikte pompa teslim edilir; talep halinde sahada devreye alma desteği de sağlanır.
MBES Makina'nın Hadımköy - Arnavutköy'deki atölyesinde söküm, ölçüm, CNC/torna imalat, montaj, balans ve test hizmetlerinin tamamı tek çatı altında verildiği için, süreç dışarıya iş verilmeden hızlı ve kontrollü şekilde tamamlanır.
Teklif ve Sipariş Süreci
In-line pompa revizyonu için teklif almak isteyen müşteriler, ünitenin marka, model, kapasite bilgisi ve mevcut arıza şikayetini 0532 433 83 87 numarasından iletebilir; ayrıca mbesmakina@gmail.com adresine e-posta ile de talepte bulunabilir.
Mümkünse ünitenin etiket bilgileri, çalışma saatleri ve varsa daha önceki bakım kayıtlarının paylaşılması, ön değerlendirmenin daha hızlı ve isabetli yapılmasına yardımcı olur. Fotoğraf ve video paylaşımı da uzaktan ön teşhis sürecini hızlandırır.
İlk görüşme sonrası, gerekiyorsa saha keşfi planlanır veya pompa doğrudan atölyeye alınarak detaylı inceleme yapılır. Söküm ve ölçüm sonrası hazırlanan bulgular ve fiyat teklifi müşteri onayına sunulur.
Onay verilen işler, planlanan süre içinde tamamlanarak teslim edilir. MBES Makina, acil arıza durumlarında öncelikli müdahale ve hızlandırılmış revizyon süreci imkanı da sunmaktadır.
Sıkça Sorulan Sorular
In-line pompa revizyonu ne kadar sürer?
Süre, pompanın kapasitesine, hasar derecesine ve gerekli parça imalatının kapsamına göre değişir. Basit salmastra ve rulman değişimi birkaç gün içinde tamamlanabilirken, mil ve gövde yeniden imalatı gerektiren kapsamlı revizyonlar bir ila iki hafta sürebilir. Atölyeye kabul sonrası yapılan ölçüm ve incelemenin ardından net bir süre müşteriyle paylaşılır.
Pompam salmastra bölgesinden hafif su sızdırıyor, hemen revizyon mu gerekir?
Hafif sızıntı dahi salmastra yüzeyinde aşınma veya mil hizalama sorununun erken bir işareti olabilir. Sızıntı göz ardı edilirse zamanla artabilir ve rulmanlara su karışarak daha büyük bir arızaya yol açabilir. Bu nedenle sızıntı fark edildiğinde en kısa sürede uzman incelemesi yaptırılması önerilir.
Her marka in-line pompaya revizyon hizmeti veriyor musunuz?
Evet, MBES Makina tek gövdeli, ayrılabilir gövdeli ve dikey milli in-line pompalarda marka bağımsız revizyon hizmeti sunmaktadır. Farklı üreticilerin farklı rotor ve gövde tasarımlarına sahip olması nedeniyle her marka için ayrı ölçüm ve imalat şablonları kullanılır.
In-line pompa revizyonunda hangi parçalar standart olarak değiştirilir?
Mekanik salmastra, rulmanlar ve contalar, aşınma seviyesinden bağımsız olarak revizyon kapsamında genellikle standart olarak yenilenir. Rotor, mil ve gövde gibi ana parçalar ise ölçüm sonucunda tolerans dışı bulunursa yeniden imal edilir veya onarılır.
Yedek rotor veya mil imalatı yapıyor musunuz?
Evet, atölyemizdeki CNC işleme merkezleri ve torna tezgahlarında orijinal ölçü ve toleranslara uygun rotor, mil ve gövde parçası imalatı yapılmaktadır. Bu sayede orijinal parçaya erişimin zor veya maliyetli olduğu durumlarda dahi revizyon tamamlanabilmektedir.
Balans işlemi neden bu kadar önemli?
In-line pompa rotorları yüksek devirde döndüğü için küçük bir kütle dengesizliği bile büyük titreşim ve rulman yükü oluşturur. Dengesiz bir rotor kısa sürede yeniden arızaya ve salmastra sızıntısına yol açar. Bu nedenle her revizyon sonunda dinamik balans işlemi mutlaka uygulanır ve sonuçları raporlanır.
Revizyon sonrası ne kadar süre sorunsuz çalışması beklenir?
Bu süre, pompanın çalışma yoğunluğuna, pompalanan sıvının özelliğine ve uygulanan bakım periyoduna bağlı olarak değişir. Düzenli bakım ve doğru işletme koşulları sağlandığında, revize edilen bir in-line pompa uzun yıllar sorunsuz hizmet verebilir. MBES Makina, revizyon sonrası önerilen bakım periyotlarını raporla birlikte müşteriye iletir.
Acil arıza durumunda ne kadar hızlı müdahale edebiliyorsunuz?
Üretimi veya sistemi durduran acil arızalarda, 0532 433 83 87 numarasından ulaşıldığında öncelikli değerlendirme yapılır ve mümkün olan en kısa sürede söküm ile ön inceleme planlanır. Kritik hatlarda gecikmenin doğuracağı maliyeti azaltmak için hızlandırılmış revizyon süreci uygulanabilir.