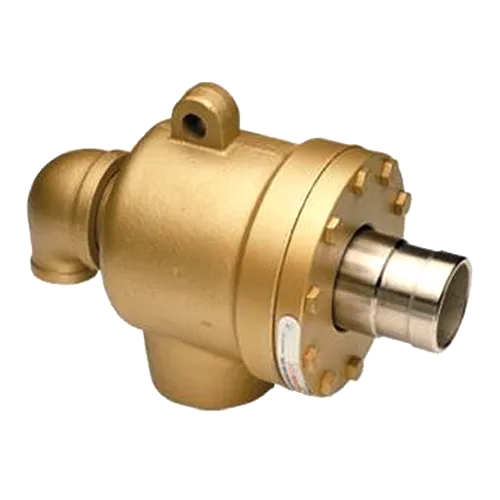
Buhar başlığı, kurutma silindirlerine veya ısıtma ekipmanlarına yüksek basınçlı buharın dönen bir mil üzerinden kesintisiz olarak aktarılmasını sağlayan özel bir rotary joint tipidir. Özellikle tekstil, kağıt ve kauçuk sektörlerinde kurutma proseslerinin kalbi konumundadır. Yüksek sıcaklık ve basınç altında sürekli çalıştığı için, iç bileşenleri zamanla yorulur ve sızdırmazlık kaybı yaşanabilir.
MBES Makina Mühendislik olarak Hadımköy - Arnavutköy atölyemizde buhar başlıklarının söküm, ölçüm, parça yenileme, montaj ve test süreçlerini uçtan uca yürütüyoruz. Bu makalede buhar başlığının çalışma prensibinden arıza belirtilerine, revizyon adımlarından bakım önerilerine kadar tüm teknik detayları sizlerle paylaşıyoruz.
Buhar Başlığı Nedir, Nasıl Çalışır
Buhar başlığı, sabit buhar hattından dönen silindir miline buhar aktarımı yaparken, silindir içinde yoğuşan suyun (kondensat) da geri tahliyesini sağlayan çift yönlü çalışan bir mekanizmadır. Bu özelliği ile standart bir rotary jointten farklılaşır ve genellikle sifon borusu içeren özel bir tasarıma sahiptir.
Gövde içerisindeki döner ve sabit parçalar arasında sızdırmazlığı sağlayan mekanik salmastra, yüksek sıcaklık ve basınç altında çalışacak şekilde özel malzemelerden üretilir. Karbon grafit yüzeyler, genellikle tungsten karbür veya seramik karşı yüzeylerle eşleştirilerek uzun ömürlü bir sızdırmazlık sağlanır.
Buhar başlığının verimli çalışması, kurutma silindirinin ısı transferini doğrudan etkiler. Sızıntı yapan veya kondensat tahliyesi bozulan bir buhar başlığı, ürün kalitesinde düzensizliğe, enerji israfına ve silindir yüzeyinde termal hasara neden olabilir.
Buhar Başlığı Arıza Belirtileri
Buhar başlıklarında en sık görülen arıza, salmastra yüzeyinde meydana gelen aşınma sonucu oluşan buhar kaçağıdır. Bu kaçak genellikle gövde birleşim noktalarından duman şeklinde görülür ve zamanla artış gösterir. Aynı zamanda kondensat tahliyesinin bozulması, silindir içinde su birikmesine ve düzensiz ısınmaya yol açabilir.
Yüksek sıcaklık farkları ve termal çevrimler, salmastra malzemesinde sertleşme ve çatlamaya neden olabilir. Bu durum, başlangıçta hafif bir sızıntı olarak görülse de zamanla ciddi buhar kaybına dönüşür. Ayrıca rulmanlarda oluşan boşluk, dönüş sırasında titreşim ve gürültü artışına neden olur.
Buhar başlığının revizyona ihtiyaç duyduğunun belirtileri şunlardır:
- Gövdeden sürekli buhar veya su kaçağı
- Silindir yüzeyinde düzensiz kuruma veya sıcaklık farkı
- Kondensat tahliye hattında tıkanma veya geri basınç
- Dönüş sırasında anormal ses ve titreşim
- Gövde yüzeyinde aşırı ısınma veya renk değişimi
MBES Makina Buhar Başlığı Revizyon Süreci
Revizyon süreci, buhar başlığının atölyemize teslim edilmesiyle başlar. İlk aşamada ürün dış görünüm ve etiket bilgileri açısından incelenir, ardından sistematik biçimde sökülür. Söküm sırasında sifon borusu, salmastra kartuşu, rulmanlar ve o-ringler ayrılarak her biri ayrı ayrı incelenir.
Sökülen parçalar üzerinde detaylı ölçüm yapılır. Mil çapı, gövde iç çapı, salmastra oturma yüzeyleri ve sifon borusu bağlantı noktaları hassas ölçüm cihazlarıyla kontrol edilir. Aşınmış veya tolerans dışı kalan parçalar CNC tezgahlarında yeniden işlenir ya da tamamen yeniden imal edilir.
İmalat ve ölçüm işlemleri tamamlandıktan sonra montaj aşamasına geçilir. Yüksek sıcaklığa dayanıklı yeni salmastra, conta ve rulman setleri kullanılarak buhar başlığı yeniden monte edilir. Montaj sonrasında basınç testi ve kondensat tahliye testi yapılarak ürünün çalışma performansı doğrulanır.
Tüm işlemler sonunda, yapılan ölçümler, kullanılan parçalar ve test sonuçlarını içeren detaylı bir teknik rapor hazırlanarak müşteriye sunulur.
Söküm ve Detaylı İnceleme
Buhar başlığının sökümü, sifon borusu gibi hassas iç bileşenler nedeniyle dikkatli bir işlem gerektirir. Öncelikle dış flanş bağlantıları ve emniyet elemanları sökülür, ardından döner gövde sabit gövdeden ayrılır. Sifon borusu, gövde içinden dikkatlice çıkarılarak deformasyon ve tıkanma açısından kontrol edilir.
Salmastra kartuşu sökülürken yüzeylerin çizilmemesine özen gösterilir; çünkü bu yüzeyler yeniden kullanılacaksa en ufak bir hasar sızdırmazlığı bozabilir. Rulmanlar ise özel çekme aparatları ile zarar vermeden çıkarılır ve elle çevirme testiyle boşluk kontrolü yapılır.
İnceleme sonucunda hangi parçaların yenileneceği, hangilerinin tamir edilerek kullanılabileceği belirlenir ve müşteri ile paylaşılan bir kontrol raporuna işlenir.
Ölçüm ve Tolerans Değerlendirmesi
Buhar başlıklarında ölçüm hassasiyeti, yüksek sıcaklık ve basınç koşulları nedeniyle standart rotary jointlere göre daha kritik bir hal alır. Mil ve gövde ölçümleri mikron hassasiyetinde yapılır, sifon borusu bağlantı noktalarındaki tolerans ise buhar akışının düzgünlüğünü etkileyeceğinden ayrıca kontrol edilir.
Salmastra oturma yüzeylerindeki düzlemsellik ve pürüzlülük değerleri, yüksek sıcaklıkta çalışan sistemlerde daha da önem kazanır çünkü termal genleşme farkları sızdırmazlığı olumsuz etkileyebilir. Bu nedenle yüzey işleme sonrası ölçümler birden fazla noktadan tekrarlanır.
Elde edilen tüm ölçüm sonuçları, üretici toleransları veya benzer model referans değerleriyle karşılaştırılarak revizyon raporunda detaylı biçimde belgelenir.
Parça İmalatı ve Malzeme Seçimi
Buhar başlığı revizyonunda kullanılan malzemeler, yüksek sıcaklık ve basınca dayanıklı olacak şekilde özenle seçilir. Gövde imalatında genellikle dökme çelik veya alaşımlı çelik tercih edilirken, sifon borusu gibi ince parçalar paslanmaz çelikten üretilir.
CNC torna ve freze tezgahlarımızda gerçekleştirilen imalat sürecinde, parçalar hem boyutsal hem de yüzey kalitesi açısından titizlikle işlenir. Gerekli görülen parçalara ısıl işlem uygulanarak sertlik ve dayanıklılık artırılır.
İmalatı tamamlanan parçalar, montaj öncesinde son bir ölçüm kontrolünden geçirilir. Bu kontrol, parçanın hem boyutsal uygunluğunu hem de yüzey kalitesini teyit eder ve montaj sürecinde herhangi bir uyumsuzluk yaşanmasının önüne geçer.
Salmastra ve Sifon Sisteminin Yenilenmesi
Buhar başlığının en kritik bileşeni olan salmastra grubu, yüksek sıcaklığa dayanıklı karbon grafit veya seramik yüzeyli kartuşlarla yenilenir. Bu malzemeler, sürekli termal çevrime rağmen uzun süre sızdırmazlığını koruyabilecek şekilde tasarlanmıştır.
Sifon borusu, kondensat tahliyesinin düzgün çalışması için büyük önem taşır. Revizyon sırasında sifon borusunun iç yüzeyi temizlenir, deforme olmuşsa yenisi ile değiştirilir ve gövde içindeki konumu doğru açıyla ayarlanır. Yanlış konumlandırılmış bir sifon borusu, kondensat birikmesine ve silindirde ısı dengesizliğine yol açabilir.
O-ring ve conta gibi yardımcı sızdırmazlık elemanları, yüksek sıcaklığa dayanıklı viton veya PTFE bazlı malzemelerden seçilerek yenilenir. Bu seçim, buhar hattının çalışma sıcaklığına göre özenle yapılır.
Rulman Yenileme ve Montaj Hassasiyeti
Buhar başlığının dönen kısmını taşıyan rulmanlar, yüksek sıcaklık nedeniyle standart uygulamalara göre daha hızlı yorulabilir. Revizyon sırasında rulmanlar sökülür, yuvaları kontrol edilir ve yüksek sıcaklığa dayanıklı gres ile yeniden monte edilir.
Montaj sırasında mil ile gövde arasındaki merkezleme, eksenel boşluk ve salmastra baskı kuvveti hassas biçimde ayarlanır. Bu ayarlar, sızdırmazlığın uzun ömürlü olmasını doğrudan etkiler. Montaj işlemi, toz ve kirden arındırılmış temiz bir ortamda gerçekleştirilir.
Montaj tamamlandıktan sonra döner gövde elle çevrilerek serbest dönüş kontrolü yapılır. Herhangi bir sürtünme veya takılma tespit edilmesi durumunda ilgili bileşenler yeniden kontrol edilir.
Basınç Testi ve Kondensat Tahliye Testi
Montajı tamamlanan buhar başlığı, teslimattan önce kapsamlı bir test sürecinden geçirilir. Basınç testinde ürün, çalışma basıncının üzerinde bir değerde belirli bir süre tutularak sızdırmazlık doğrulanır. Bu test, olası mikro sızıntıların dahi tespit edilmesini sağlar.
Kondensat tahliye testinde ise sifon borusunun su emiş performansı kontrol edilir. Bu test, gerçek çalışma koşullarına yakın bir simülasyonla gerçekleştirilir ve tahliyenin düzgün çalıştığından emin olunur.
Test sonuçları, ölçüm değerleri ve kullanılan yedek parça listesi ile birlikte detaylı bir teknik rapor haline getirilerek müşteriye sunulur.
Bakım Periyotları ve Ömür Uzatma Önerileri
Buhar başlıklarının ömrünü uzatmak için düzenli bakım büyük önem taşır. Sürekli çalışan hatlarda üç ile altı ayda bir görsel kontrol, yılda bir ise detaylı sökme ve inceleme önerilir. Yüksek sıcaklık ve basınç altında çalışan sistemlerde bu periyotların aksatılmaması gerekir.
Periyodik bakımda dikkat edilmesi gereken hususlar arasında gövdeden sızıntı kontrolü, kondensat tahliye performansı, rulman sesleri ve gövde sıcaklığındaki anormallikler yer alır. Erken tespit, büyük arızaların önüne geçilmesini sağlar.
Buhar başlığı ömrünü uzatmaya yardımcı olan öneriler şunlardır:
- Buhar basıncını ve sıcaklığını üretici sınırları içinde tutmak
- Kondensat tahliye hattını düzenli olarak temizlemek
- Salmastra bölgesindeki sızıntıları erken tespit etmek
- Rulman gres değişimini periyodik olarak yapmak
- Ani sıcaklık değişimlerinden mümkün olduğunca kaçınmak
Duruş Süresi ve Maliyet Değerlendirmesi
Kurutma hattındaki bir buhar başlığının arızalanması, üretim kalitesini doğrudan etkileyen ciddi bir sorundur. Bu nedenle revizyon sürecinin hızlı planlanması işletmeler için büyük önem taşır. MBES Makina olarak atölye kapasitemiz ve parça bilgi birikimimiz sayesinde revizyon sürecini olabildiğince kısa sürede tamamlamaya çalışıyoruz.
Revizyon maliyeti, arızanın kapsamına, gerekli parça imalatı miktarına ve malzeme seçimine göre değişkenlik gösterir. Sadece salmastra ve conta değişimi gereken durumlar kısa sürede tamamlanabilirken, sifon borusu veya gövde imalatı gerektiren kapsamlı revizyonlar daha uzun sürebilir.
Planlı bakım uygulayan işletmeler, arıza öncesi revizyon yaptırarak hem duruş süresini hem de toplam bakım maliyetini önemli ölçüde azaltabilir. Kritik hatlarda yedek buhar başlığı bulundurmak da önerilen bir yaklaşımdır.
Arıza Teşhis Yöntemleri
Buhar başlığı arızalarının doğru teşhis edilmesi, gereksiz parça değişiminin önüne geçerek revizyon süresini kısaltır. İlk teşhis adımı, gövde yüzeyindeki sıcaklık dağılımının kontrolüdür; termal kamerayla yapılan ölçümde bölgesel soğuma veya aşırı ısınma, sifon borusu tıkanıklığı ya da salmastra aşınmasına işaret edebilir.
Sızıntı bölgesinin konumu da teşhiste önemli bir ipucudur. Döner gövde ile sabit gövde arasındaki birleşim noktasından gelen kaçak genellikle salmastra kaynaklıdır, oysa flanş çevresinden gelen sızıntı conta veya cıvata sıkma torkuyla ilgili olabilir.
Kondensat tahliye hattındaki geri basınç ölçümü, sifon borusunun tıkalı veya deforme olup olmadığını belirlemede kullanılan pratik bir yöntemdir. Bu ölçüm, silindirdeki yoğuşan suyun tahliye hızını değerlendirerek dolaylı bir teşhis imkânı sunar.
Ölçüm Toleransları ve Kalite Kriterleri
Buhar başlığı revizyonunda düzlemsellik, silindiriklik ve yüzey pürüzlülüğü gibi geometrik toleranslar, yüksek sıcaklık koşulları nedeniyle standart rotary jointlere göre daha sıkı tutulur. Salmastra oturma yüzeyinde düzlemsellik sapması, genellikle birkaç mikron düzeyinde sınırlandırılır.
Mil ile gövde arasındaki radyal boşluk, termal genleşme farkları göz önünde bulundurularak belirlenir; oda sıcaklığında ölçülen boşluk, çalışma sıcaklığındaki genleşmeyi karşılayacak şekilde hesaplanır. Bu hesaplama yapılmadığında çalışma sırasında sürtünme veya aşırı boşluk oluşabilir.
Sifon borusu bağlantı ağzının merkezleme toleransı da ayrıca kontrol edilir; merkez kaçıklığı, kondensat emişinin düzensizleşmesine ve silindir içinde su birikmesine yol açabilir. Tüm bu ölçümler, revizyon raporunda karşılaştırmalı olarak sunulur.
Sektörel Uygulama Farklılıkları
Tekstil sektöründe kullanılan buhar başlıkları genellikle orta basınç aralığında çalışırken, kağıt sektöründeki kalender ve kurutma silindirlerinde basınç ve sıcaklık değerleri daha yüksek olabilir. Bu fark, salmastra ve conta malzemesi seçimini doğrudan etkiler.
Kauçuk vulkanizasyon hatlarında kullanılan buhar başlıkları, sürekli yüksek sıcaklık altında çalıştığından termal yorulmaya karşı daha dayanıklı malzemelerle üretilmesi gerekir. Bu tür uygulamalarda revizyon periyotlarının standart hatlara göre daha sık planlanması önerilir.
MBES Makina, hangi sektörden gelirse gelsin buhar başlığının çalışma koşullarını dikkate alarak malzeme ve tolerans kararlarını buna göre uyarlar; bu yaklaşım, revizyon sonrası performansın sektöre özgü ihtiyaçlara uygun olmasını sağlar.
Yedek Buhar Başlığı ve Kritik Hat Planlaması
Kurutma hattındaki buhar başlığının arızalanması üretimi doğrudan etkilediğinden, kritik hatlarda yedek buhar başlığı bulundurmak önerilen bir yaklaşımdır. Yedek ünite hazır olduğunda arızalı başlık atölyeye gönderilirken üretim kesintiye uğramadan devam edebilir.
Yedekleme stratejisi oluşturulurken buhar başlığının modeli, bağlantı ölçüleri ve çalışma basıncı gibi teknik özelliklerin uyumlu olması gerekir. MBES Makina, işletmelerin mevcut ekipman parkını değerlendirerek uygun yedekleme önerileri sunabilir.
Salmastra kartuşu ve o-ring gibi sık değişen parçaların işletme stoğunda bulundurulması da arıza anında müdahale süresini kısaltan pratik bir çözümdür. Bu tür parçaların stoklanması, kapsamlı revizyon beklenmeden hızlı müdahale imkânı sağlar.
Enerji ve Buhar Tüketimi Üzerindeki Etkisi
Sızdırmazlığı bozulmuş bir buhar başlığı, buhar hattında sürekli kayba neden olarak enerji tüketimini artırır. Kaçan buhar, hem doğrudan enerji israfı yaratır hem de kazan tarafında ek yük oluşturarak dolaylı maliyetlere yol açar. Bu nedenle sızıntı tespit edildiğinde revizyonun geciktirilmemesi önerilir.
Kondensat tahliyesinin düzgün çalışmaması da enerji verimliliğini olumsuz etkiler; silindir içinde biriken su, ısı transferini yavaşlatarak kurutma prosesinin daha uzun sürmesine ve daha fazla buhar tüketilmesine neden olur. Sifon borusunun doğru çalışması bu açıdan doğrudan enerji tasarrufuna katkı sağlar.
MBES Makina, revizyon sonrası yapılan basınç ve kondensat tahliye testleriyle buhar başlığının enerji verimliliği açısından da beklenen performansı gösterdiğini doğrular ve bu bilgileri teknik raporda paylaşır.
Ambalajlama ve Nakliye Önlemleri
Revizyonu tamamlanan buhar başlığı, hassas iç bileşenlerinin nakliye sırasında zarar görmemesi için özel şekilde ambalajlanır. Bağlantı ağızları koruyucu kapaklarla kapatılır ve dönen gövde sabitlenerek taşıma sırasında hareket etmesi engellenir.
Sifon borusu gibi ince yapılı parçaların darbelere karşı korunması amacıyla iç ambalajlamada yastıklama malzemeleri kullanılır. Büyük gövdeli buhar başlıklarında palet üzerine montaj yapılarak taşıma güvenliği artırılır.
Teslim alındığında ambalajın hasarsız olduğunun ve bağlantı kapaklarının yerinde durduğunun kontrol edilmesi önerilir. Herhangi bir şüphe durumunda devreye almadan önce MBES Makina ile iletişime geçilmesi tavsiye edilir.
Sık Yapılan Hatalar
Buhar başlığı bakımında en sık yapılan hatalardan biri, sızıntı fark edildiğinde yalnızca dış bağlantı cıvatalarının sıkılarak sorunun geçici olarak giderilmeye çalışılmasıdır. Bu yaklaşım iç yapıdaki asıl aşınmayı gidermediği için kısa sürede sorun tekrar ortaya çıkar.
Bir diğer yaygın hata, yüksek sıcaklığa uygun olmayan malzemelerin kullanılmasıdır. Standart elastomer contaların yüksek sıcaklıklı buhar hatlarında kullanılması, contanın hızla sertleşip çatlamasına neden olur. Malzeme seçimi mutlaka çalışma koşullarına göre yapılmalıdır.
Ayrıca sifon borusunun yanlış açıyla veya eksik monte edilmesi, kondensat tahliyesinin bozulmasına ve silindirde ısı dengesizliğine neden olabilir. Bu nedenle montajın deneyimli teknisyenler tarafından yapılması önem taşır.
Sektörel Kullanım Alanları
Buhar başlıkları en yaygın olarak tekstil sektöründe kumaş kurutma silindirlerinde, kağıt sektöründe kurutma ve kalender silindirlerinde, kauçuk sektöründe ise vulkanizasyon silindirlerinde kullanılır. Her uygulamada buhar basıncı ve sıcaklığı farklılık gösterebilir.
Gıda ve ambalaj sektöründe de sterilizasyon ve kurutma proseslerinde buhar başlıkları kullanılmaktadır. Bu alanlarda hijyen standartları gereği paslanmaz çelik gövdeler tercih edilir ve malzeme seçimi buna göre yapılır.
MBES Makina olarak farklı sektörlerden gelen çok çeşitli buhar başlığı modellerinde edindiğimiz deneyim sayesinde, her uygulamanın özel gereksinimlerine uygun revizyon çözümleri sunuyoruz.
MBES Makina ile Teklif ve Sipariş Süreci
Buhar başlığı revizyonu talebinizi ilettiğinizde öncelikle makinenin marka, model, çalışma basıncı ve sıcaklığı hakkında bilgi alırız. Mümkünse arızalı parçanın fotoğraflarını inceleyerek ön değerlendirme yapar ve tahmini süre hakkında sizi bilgilendiririz.
Ürün atölyemize ulaştıktan sonra detaylı inceleme yapılır ve kesin revizyon kapsamı belirlenir. Onay sonrası söküm, ölçüm, imalat, montaj ve test aşamaları sırasıyla tamamlanarak ürün teslimata hazır hale getirilir.
Revizyon tamamlandığında ürün, teknik rapor eşliğinde teslim edilir. Teklif almak veya sürecinizi başlatmak için 0532 433 83 87 (Selami Seldüz) veya 0532 419 64 25 (Emirhan Seldüz) numaralarından bize ulaşabilir, mbesmakina@gmail.com adresine e-posta gönderebilirsiniz.
Sıkça Sorulan Sorular
Kritik kurutma hatlarında yedek buhar başlığı bulundurmalı mıyım?
Evet, kesintisiz çalışması gereken hatlarda yedek buhar başlığı bulundurmak, arıza anında üretim kesintisini önemli ölçüde azaltır. Arızalı ünite revizyona gönderilirken yedek ünite ile üretime devam edilebilir.
Buhar başlığında ölçüm toleransları neden bu kadar sıkı tutuluyor?
Yüksek sıcaklık nedeniyle oluşan termal genleşme, oda sıcaklığında yapılan ölçümlerin çalışma sıcaklığındaki değerlerden farklı olmasına yol açar. Bu nedenle boşluk ve düzlemsellik toleransları, genleşme payı hesaba katılarak belirlenir.
Farklı sektörlerdeki buhar başlıkları aynı şekilde mi revize ediliyor?
Hayır, tekstil, kağıt ve kauçuk gibi sektörlerde çalışma basıncı ve sıcaklığı farklılık gösterdiğinden malzeme seçimi ve tolerans kararları sektöre göre uyarlanır. MBES Makina her uygulamanın kendi koşullarına uygun revizyon planı hazırlar.
Buhar başlığı ile standart rotary joint arasındaki fark nedir
Buhar başlığı, standart rotary jointlerden farklı olarak genellikle sifon borusu içerir ve hem buhar beslemesi hem de kondensat tahliyesi işlevini bir arada yürütür. Bu nedenle iç tasarımı daha karmaşıktır ve yüksek sıcaklığa dayanıklı özel malzemeler gerektirir.
Buhar başlığından buhar kaçağı olduğunda ne yapmalıyım
Kaçak fark edildiğinde makineyi durdurup en kısa sürede teknik inceleme yaptırmanız önerilir. Küçük bir sızıntı gibi görünse de zamanla büyüyebilir ve silindir yüzeyinde termal hasara yol açabilir. Atölyemize ulaştırdığınızda ön inceleme yaparak size süreç hakkında bilgi veririz.
Revizyon sonrası buhar başlığı ne kadar süre sorunsuz çalışır
Bu süre, çalışma koşullarına, buhar basıncına ve bakım sıklığına bağlı olarak değişir. Doğru malzeme seçimi ve düzenli periyodik bakım ile revizyon edilmiş bir buhar başlığı uzun süre sorunsuz çalışabilir. Kesin bir süre vermek yerine düzenli kontrol yapılmasını öneriyoruz.
Sifon borusu her revizyonda değişiyor mu
Sifon borusu, incelemede deformasyon, tıkanma veya çatlak tespit edilmesi durumunda değiştirilir. Sağlam durumda olan ve ölçüleri uygun sifon boruları temizlenerek tekrar kullanılabilir. Bu karar, söküm sonrası yapılan detaylı incelemeye göre verilir.
Buhar başlığı revizyonu için makineyi tamamen durdurmak gerekiyor mu
Evet, buhar başlığının sökülmesi için ilgili silindirin ve buhar hattının durdurulması gerekmektedir. Bu nedenle revizyonun planlı bakım dönemlerinde veya üretim programına en az etki edecek şekilde gerçekleştirilmesi önerilir.
Yüksek basınçlı buhar hatları için özel bir revizyon yaklaşımı var mı
Evet, yüksek basınçlı hatlarda kullanılan buhar başlıklarında malzeme seçimi ve tolerans kontrolü daha da hassas yapılır. Salmastra ve conta malzemeleri, yüksek basınç ve sıcaklığa dayanıklı özel türlerden seçilir ve testler daha yüksek güvenlik marjlarıyla gerçekleştirilir.
Arızalı buhar başlığını size nasıl ulaştırabilirim
Hadımköy - Arnavutköy İstanbul adresindeki atölyemize kargo, nakliye firması veya kendi aracınızla ulaştırabilirsiniz. Talep etmeniz halinde bölgesel yerinde söküm ve nakliye konusunda yönlendirme de sağlayabiliyoruz.
Teklif için hangi bilgileri paylaşmam gerekiyor
Buhar başlığının marka, model, çalışma basıncı, sıcaklığı ve bağlı olduğu silindirin özellikleri gibi bilgileri paylaşmanız, değerlendirme sürecini hızlandırır. Mümkünse arızalı ürünün fotoğraflarını da iletmeniz ön inceleme aşamasında yardımcı olur.