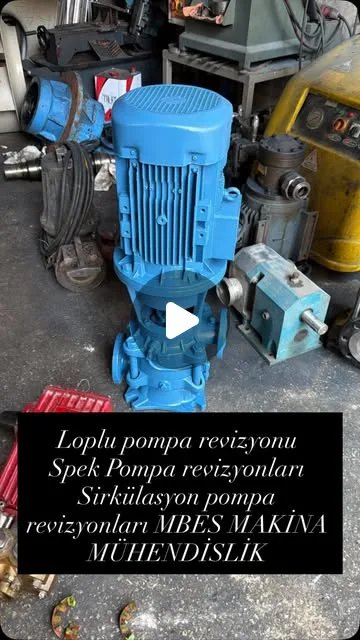
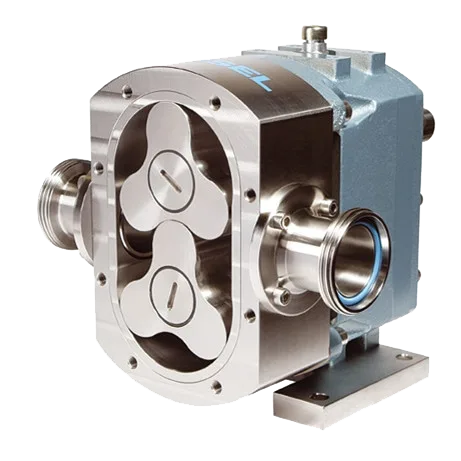
Loblu pompalar; gıda, kimya, atık su, boya ve tekstil sektörlerinde düşük darbeli, hassas debi kontrolü gerektiren transfer işlemlerinde tercih edilen pozitif deplasmanlı pompalardır. İki adet lob rotorunun senkronize dönüşüyle akışkanı kavite içinde taşıyan bu sistemler, yüksek viskoziteli ve parçacık içeren ürünlerde bile hassas ve düzgün bir debi sağlar. Sürekli çalışma koşulları, aşındırıcı ortamlar ve yüksek basınç farkları nedeniyle lob yüzeylerinde, senkronizasyon dişlilerinde ve keçe bölgelerinde zamanla aşınma meydana gelir.
MBES Makina olarak Hadımköy - Arnavutköy merkezli atölyemizde loblu pompaların tam kapsamlı revizyonunu; söküm, temizlik, ölçüm, aşınan parçaların CNC ve torna tezgâhlarında yeniden imalatı, montaj, balans ve fonksiyon testleri ile birlikte sunuyoruz. Amacımız pompayı yalnızca çalışır hale getirmek değil, orijinal performans değerlerine ve tasarım toleranslarına geri döndürmektir.
Bu yazıda loblu pompalarda görülen tipik arızaları, revizyon sürecinin adımlarını, kullanılan malzemeleri, test ve raporlama yöntemlerini, bakım periyotlarını ve sık yapılan hataları detaylı biçimde ele alıyoruz. Teklif almak veya arızalı pompanızı incelemeye göndermek için 0532 433 83 87 (Selami Seldüz) ya da 0532 419 64 25 (Emirhan Seldüz) numaralarından bize ulaşabilir, mbesmakina@gmail.com adresine e-posta gönderebilirsiniz.
Loblu Pompaların Çalışma Prensibi ve Kullanım Alanları
Loblu pompalar, gövde içinde zıt yönde ve senkron olarak dönen iki veya üç loblu rotorun oluşturduğu kapalı hacimlerle akışkanı emiş tarafından basma tarafına taşır. Rotorlar birbirine temas etmez; senkronizasyonu gövde dışındaki bir dişli çifti sağlar, bu da aşınmayı ürünle temas eden bölgeden uzaklaştırır ve hijyenik uygulamalarda büyük avantaj sunar.
Bu tasarım sayesinde loblu pompalar; yoğurt, krema, çikolata, meyve püresi gibi gıda ürünlerinde, kozmetik ve ilaç üretiminde, boya, vernik, lateks gibi kimyasal ürünlerde ve arıtma tesislerinde çamur transferinde yaygın olarak kullanılır. Parçacıklı, lifli veya yüksek viskoziteli ürünlerde bile debi dalgalanması olmadan hassas taşıma yapabilmesi, dişli pompalara göre önemli bir farktır.
Ancak bu avantajların sürdürülebilmesi, lob profillerinin, senkronizasyon dişlilerinin, rulmanların ve mekanik salmastraların üretici toleranslarında kalmasına bağlıdır. Aşınma başladığında pompa debisi düşer, iç kaçaklar artar ve enerji tüketimi yükselir; bu noktada revizyon kaçınılmaz hale gelir.
MBES Makina olarak farklı marka ve modellerdeki loblu pompalarla çalışıyor, her pompanın kendi tasarım toleranslarına uygun revizyon planı oluşturuyoruz. Rotor tipi, gövde malzemesi ve conta sistemi pompadan pompaya değişse de uyguladığımız kalite kontrol adımları standarttır.
Loblu Pompalarda Görülen Tipik Arıza Belirtileri
Loblu pompalarda arıza genellikle debi düşüşü, basınç dalgalanması ve anormal gürültü ile kendini gösterir. Lob uçlarındaki aşınma, rotor ile gövde arasındaki boşluğu büyütür ve akışkanın emiş tarafına geri kaçmasına (slip) yol açar. Bu durum özellikle yüksek basınç farkı gerektiren uygulamalarda verim kaybı olarak hızla fark edilir.
Senkronizasyon dişlilerinde aşınma veya diş kırılması, rotorların birbirine temas etmesine ve ciddi hasara neden olabilir. Bu tür arızalar genellikle metalik vuruntu sesi, titreşim artışı ve ani duruşlarla ortaya çıkar. Erken müdahale edilmediğinde rotor ve gövde komple değişimi gerekebilir.
Mekanik salmastra veya keçe bölgesinden sızıntı, hem ürün kaybına hem de hijyen sorunlarına yol açar. Salmastra yüzeyindeki çizikler, O-ring sertleşmesi ve yay gerginliği kaybı sızıntının başlıca nedenleridir. Kimyasal aşındırıcı ürünlerle çalışan pompalarda bu aşınma çok daha hızlı ilerler.
Rulman bölgesinden gelen ısınma ve gürültü, yağlama yetersizliği veya rulman ömrünün dolduğunun işaretidir. Zamanında değiştirilmeyen rulmanlar mil sapmasına, bu da lob hizalamasının bozulmasına ve daha büyük hasarlara yol açar.
- Debi düşüşü ve basınç dalgalanması
- Senkronizasyon dişlilerinden gelen metalik vuruntu sesi
- Mekanik salmastradan sızıntı
- Rulman bölgesinde aşırı ısınma ve titreşim
- Motor akımında anormal yükselme
Söküm ve Ön İnceleme Süreci
Revizyona başlamadan önce pompa MBES Makina atölyesine getirilir veya sahada ön inceleme yapılır. Pompa gövdesi, kaplin, motor bağlantısı ve boru bağlantıları fotoğraflanarak mevcut durum kayıt altına alınır. Bu kayıtlar hem müşteriyle iletişimde hem de revizyon sonrası karşılaştırmada referans olarak kullanılır.
Söküm işlemi ön kapak, rotor gövdesi, senkronizasyon dişlileri, rulman yatakları ve mekanik salmastra sırasıyla sökülerek gerçekleştirilir. Her parça numaralandırılır ve orijinal konumuna göre işaretlenir; bu, montaj aşamasında hata riskini ortadan kaldırır.
Sökülen parçalar önce kaba temizlikten geçirilir, ardından yağ, tortu ve korozyon kalıntılarını gidermek için kimyasal veya mekanik temizlik uygulanır. Temizlik sonrası her parça görsel olarak incelenir; çatlak, oyulma, aşınma izi ve korozyon bölgeleri işaretlenir.
Ön inceleme raporunda hangi parçaların yeniden kullanılabileceği, hangilerinin yeniden imal edilmesi gerektiği ve tahmini revizyon süresi müşteriye iletilir. Bu şeffaf yaklaşım, müşterinin bütçe ve üretim planlamasını doğru yapmasını sağlar.
Ölçüm ve Tolerans Kontrolü
Loblu pompa revizyonunun en kritik aşaması ölçümdür. Rotor lob profilleri, mil çapları, gövde iç yüzeyleri ve rulman yuvaları hassas ölçüm cihazlarıyla mikron seviyesinde kontrol edilir. Ölçüm sonuçları üretici toleranslarıyla karşılaştırılarak hangi parçaların revize edilip edilemeyeceğine karar verilir.
Lob ile gövde arasındaki radyal ve eksenel boşluklar, pompa verimini doğrudan etkileyen değerlerdir. Bu boşluklar tasarım değerinin üzerine çıktığında slip artar, debi düşer. MBES Makina'da bu boşluklar komparatör, mikrometre ve iç çap saatleri ile ölçülür ve gerekli parçalar yeniden imal edilerek tasarım değerine getirilir.
Mil doğrusallığı ve rulman yuvası ovalliği de ayrıca kontrol edilir. Mil eğikliği tespit edilirse mil taşlama veya yeniden imalat yoluna gidilir. Rulman yuvalarında ovallik veya aşınma varsa gövde kaplama veya kovanlama yöntemiyle onarılır.
Senkronizasyon dişlilerinin diş profili ve backlash değerleri de ölçülür. Bu değerler toleransın dışına çıktığında dişliler yeniden imal edilir; aksi halde rotorlar arasında zamanlama kayması oluşarak temas ve hasar riski doğar.
Aşınan Parçaların CNC ve Torna Tezgâhlarında Yeniden İmalatı
Ölçüm sonucunda tolerans dışı bulunan mil, rotor göbeği, kovan ve flanş gibi parçalar MBES Makina atölyesindeki CNC işleme merkezleri ve torna tezgâhlarında orijinal teknik resimlere veya ölçüm verilerine göre yeniden üretilir. Bu sayede orijinal parça temini beklenmeden, kısa sürede yüksek hassasiyetli parça üretimi mümkün olur.
İmalatta kullanılan malzemeler pompanın çalışma ortamına göre seçilir: paslanmaz çelik (304, 316L), dökme demir, bronz kovan malzemeleri ve sertleştirilmiş çelik miller sık kullanılan malzemeler arasındadır. Gıda ve kimya uygulamalarında korozyon direnci öncelikli kriterdir.
Mil ve rotor göbeği gibi hassas toleranslı parçalarda işleme sonrası taşlama yapılarak yüzey pürüzlülüğü istenen değere getirilir. Bu, hem salmastra ömrünü uzatır hem de rulman oturma hassasiyetini artırır.
İmal edilen her parça, montaj öncesi tekrar ölçülerek teknik resim veya ölçüm verisiyle uyumu doğrulanır. Bu çift kontrol adımı, montaj sırasında uyumsuzluk yaşanmasını önler ve revizyon kalitesini garanti altına alır.
Montaj Aşaması ve Kullanılan Sızdırmazlık Elemanları
Montaj, temizlenmiş ve gerekli yerlerde yenilenmiş parçalarla, üretici tork değerlerine ve montaj sırasına uygun şekilde gerçekleştirilir. Rulmanlar uygun ısıtma veya pres yöntemiyle yerine oturtulur, aşırı zorlama ile hasar oluşması engellenir.
Senkronizasyon dişlileri, rotorların doğru fazda buluşacağı şekilde hassas ayarlanarak monte edilir. Bu ayar, iki rotorun birbirine temas etmeden minimum boşlukla çalışmasını sağlayan en kritik adımlardan biridir ve özel fikstürlerle kontrol edilir.
Mekanik salmastra veya keçe seçimi, akışkanın kimyasal özelliklerine, sıcaklığına ve basıncına göre yapılır. Karbon, seramik, tungsten karbür yüzeyli salmastralar ve viton, EPDM, PTFE conta malzemeleri arasından uygulamaya en uygun kombinasyon belirlenir.
Montaj sonrası tüm cıvatalar belirlenen tork değerlerinde sıkılır ve rotor serbest dönüş kontrolü yapılır. Elle çevirme testinde takılma, sürtünme veya anormal direnç olup olmadığı kontrol edilerek bir sonraki aşama olan balans işlemine geçilir.
Rotor ve Mil Balans İşlemi
Loblu pompalarda rotor ve mil grubunun dinamik balansı, titreşimsiz ve sessiz çalışma için zorunludur. Dengesiz kütle dağılımı, çalışma sırasında rulmanlara ve salmastraya ek yük bindirerek erken arızalara yol açar. MBES Makina atölyesinde balans işlemi hassas balans tezgâhlarında gerçekleştirilir.
Balans işlemi sırasında rotor belirlenen devirde döndürülerek dengesizlik miktarı ve açısı tespit edilir. Gerekli noktalardan hassas talaş kaldırma veya karşı ağırlık ekleme yöntemiyle dengesizlik kabul edilebilir sınırların altına indirilir.
Balans kalitesi, pompanın çalışma devrine ve uygulamasına göre belirlenen ISO standardı sınıflarına uygun şekilde ayarlanır. Yüksek devirli veya hassas ürün transferi yapan pompalarda daha sıkı balans toleransları uygulanır.
Balans sonrası ölçüm raporu düzenlenir ve müşteri dosyasına eklenir. Bu rapor, pompanın gelecekteki periyodik bakımlarında referans belge olarak kullanılabilir.
Fonksiyon Testi ve Performans Kontrolü
Montajı tamamlanan pompa, atölyedeki test düzeneğinde kuru ve gerektiğinde sulu çalıştırma testlerine tabi tutulur. Kuru testte rotor dönüşü, senkronizasyon sesi ve titreşim seviyesi kontrol edilir; anormal bir durum tespit edilirse montaj tekrar gözden geçirilir.
Sulu veya gerçek akışkana yakın test ortamında pompa debisi, basınç değeri ve motor akımı ölçülür. Bu değerler üretici performans eğrileriyle karşılaştırılarak pompanın nominal verimine ulaşıp ulaşmadığı doğrulanır.
Test sırasında salmastra bölgesinden sızıntı kontrolü, rulman sıcaklık ölçümü ve gürültü seviyesi kayıt altına alınır. Belirlenen sürede stabil çalışma gözlemlendikten sonra pompa teslimata hazır kabul edilir.
Tüm test sonuçları; debi, basınç, akım, titreşim ve sıcaklık değerleriyle birlikte yazılı rapor haline getirilir. Bu rapor pompa ile birlikte müşteriye teslim edilir ve gelecekteki arıza takibinde referans olarak kullanılabilir.
Raporlama ve Teslimat Süreci
MBES Makina'da her revizyon işlemi, söküm öncesi tespitten teslimata kadar yazılı ve fotoğraflı olarak belgelenir. Rapor; tespit edilen arızaları, ölçüm sonuçlarını, yenilenen veya imal edilen parçaları, kullanılan malzemeleri ve test verilerini içerir.
Bu raporlama yaklaşımı, işletmelerin bakım geçmişini dijital veya fiziksel olarak arşivlemesine, gelecekteki arıza analizlerinde karşılaştırma yapmasına olanak tanır. Ayrıca revizyon maliyetinin nereye harcandığını şeffaf biçimde göstermesi açısından da önemlidir.
Teslimat öncesinde pompa temizlenir, gerekli yerlerde koruyucu yağlama yapılır ve nakliye sırasında hasar görmemesi için uygun şekilde paketlenir. Talep halinde pompa sahada montaj ve devreye alma desteğiyle birlikte de teslim edilebilir.
MBES Makina ekibi, teslimat sonrası ilk çalıştırma sürecinde de telefon veya saha desteği vererek pompanın sorunsuz devreye girmesini sağlar.
Periyodik Bakım Önerileri
Loblu pompaların uzun ömürlü ve verimli çalışması, düzenli bakım periyotlarına bağlıdır. Rulman yağlama seviyesi ve kalitesi ayda bir kontrol edilmeli, üretici tarafından belirlenen aralıklarla yağ değişimi yapılmalıdır. Yanlış veya eksik yağlama, rulman ömrünü ciddi şekilde kısaltır.
Mekanik salmastra bölgesi düzenli olarak sızıntı açısından gözlemlenmeli, hafif sızıntılarda dahi erken müdahale edilmelidir. Salmastra değişimi, büyük bir revizyona göre çok daha düşük maliyetli bir işlemdir ve zamanında yapılması rotor ve gövde hasarını önler.
Senkronizasyon dişli kutusu yağı, üretici tarafından belirtilen periyotlarda kontrol edilip değiştirilmelidir. Yağda metal parçacık görülmesi, dişlilerde aşınma başladığının erken işaretidir ve bu durumda pompa kısa sürede revizyona alınmalıdır.
Yıllık genel kontrol kapsamında rotor boşlukları, mil sapması ve titreşim seviyesi ölçülerek kayıt altına alınmalıdır. Bu düzenli izleme, ani duruşları önler ve revizyon ihtiyacını planlı hale getirir.
- Aylık rulman yağ seviyesi kontrolü
- Salmastra bölgesinde düzenli sızıntı gözlemi
- Dişli kutusu yağının periyodik değişimi
- Yıllık titreşim ve boşluk ölçümü
- Filtre ve emiş hattı temizliği
Sık Yapılan Hatalar ve Bunlardan Kaçınma Yolları
Loblu pompa bakımında en sık yapılan hatalardan biri, hafif sızıntı veya ses gibi erken belirtilerin göz ardı edilmesidir. Bu belirtiler ilerlediğinde rotor ile gövde teması gibi çok daha maliyetli hasarlara dönüşebilir. Erken tespit, revizyon maliyetini ve duruş süresini önemli ölçüde azaltır.
Bir diğer yaygın hata, orijinal olmayan veya toleransı belirsiz yedek parça kullanımıdır. Hatalı ölçülerde imal edilmiş veya uygun malzemeden üretilmemiş parçalar, kısa sürede yeniden arızaya neden olur ve pompanın diğer bileşenlerine de zarar verebilir.
Montaj sırasında tork değerlerine uyulmaması veya senkronizasyon ayarının hatalı yapılması, rotorlar arasında temas riskini artırır. Bu nedenle montajın deneyimli teknik personel tarafından, uygun fikstür ve ölçüm cihazlarıyla yapılması gerekir.
Yanlış salmastra veya conta malzemesi seçimi de sık karşılaşılan bir hatadır. Akışkanın kimyasal uyumluluğu dikkate alınmadan seçilen malzemeler kısa sürede şişer, sertleşir veya çözünür; bu da tekrarlayan sızıntılara yol açar.
Revizyon mu, Yenileme mi? Maliyet ve Duruş Süresi Değerlendirmesi
İşletmeler genellikle arızalı pompayı revize etmek ile sıfır pompa almak arasında karar vermekte zorlanır. MBES Makina olarak yaptığımız ön inceleme sonucunda gövde ve rotor gibi ana bileşenlerin sağlam olduğu durumlarda revizyon, sıfır alıma göre çok daha ekonomik ve hızlı bir çözümdür.
Revizyon süresi, arızanın büyüklüğüne ve yeniden imal edilmesi gereken parça sayısına bağlı olarak değişir. Basit salmastra veya rulman değişimleri kısa sürede tamamlanırken, rotor ve gövde yeniden imalatı gerektiren kapsamlı revizyonlar daha uzun sürebilir.
Üretim hattında yedek pompa bulunmayan işletmeler için duruş süresini kısaltmak amacıyla MBES Makina, öncelikli hızlı revizyon hizmeti sunabilir; kritik parçaların imalatına öncelik vererek pompanın en kısa sürede devreye alınmasını sağlar.
Uzun vadede, düzenli bakım ve zamanında revizyon, sık sık sıfır pompa alımına göre işletme bütçesine önemli katkı sağlar. Ayrıca mevcut pompa altyapısına (boru bağlantıları, temel, kaplin) uyum sorunu yaşanmaması da revizyonun pratik bir avantajıdır.
MBES Makina ile Loblu Pompa Revizyonu Süreci Nasıl İşler?
Sürecimiz, müşteriden gelen arıza bildirimi veya pompanın atölyemize ulaştırılmasıyla başlar. İlk aşamada teknik ekibimiz pompayı görsel ve fonksiyonel olarak inceler, olası arıza nedenlerini ön rapor halinde müşteriye sunar.
Onay sonrası söküm, temizlik ve detaylı ölçüm aşamalarına geçilir. Tolerans dışı bulunan parçalar için CNC ve torna tezgâhlarında imalat planlanır; bu aşamada müşteri talep ederse malzeme ve süreç hakkında bilgilendirilir.
İmalat ve tedarik tamamlandıktan sonra montaj, balans ve fonksiyon testleri sırasıyla uygulanır. Tüm aşamalar fotoğraflanarak kayıt altına alınır ve süreç sonunda kapsamlı bir revizyon raporu hazırlanır.
Teklif almak için pompanızın marka, model ve arıza bilgilerini 0532 433 83 87, 0532 419 64 25 numaralarından veya mbesmakina@gmail.com adresinden bize iletmeniz yeterlidir. Hadımköy - Arnavutköy bölgesindeki atölyemizde pompanız değerlendirmeye alınır.
Sıkça Sorulan Sorular
Loblu pompa revizyonu ne kadar sürede tamamlanır?
Süre, arızanın kapsamına ve yeniden imal edilmesi gereken parça sayısına göre değişir. Sadece salmastra veya rulman değişimi gereken durumlarda süreç kısa sürede tamamlanırken, rotor ve gövde gibi ana parçaların yeniden imalatını gerektiren kapsamlı revizyonlarda süre uzayabilir. Ön inceleme sonrası net bir zaman planı müşteriyle paylaşılır.
Orijinal yedek parça bulunamayan pompalarda ne yapılıyor?
MBES Makina atölyesinde CNC işleme merkezleri ve torna tezgâhları bulunduğu için, orijinal parça temini mümkün olmayan veya uzun süren durumlarda gerekli parça ölçüm verilerine göre yeniden imal edilir. Bu sayede eski model veya piyasada bulunmayan pompalarda dahi revizyon mümkün olur.
Balans işlemi neden bu kadar önemli?
Rotor ve mil grubundaki dengesizlik, çalışma sırasında rulmanlara ve salmastraya fazladan yük bindirir, titreşim ve gürültüyü artırır. Zamanla bu durum erken arızalara ve enerji tüketiminde artışa neden olur. Hassas balans işlemi, pompanın sessiz, titreşimsiz ve uzun ömürlü çalışmasını sağlar.
Hangi sektörlerdeki loblu pompalarla çalışıyorsunuz?
Gıda, kimya, kozmetik, ilaç, boya ve atık su arıtma gibi farklı sektörlerde kullanılan çok çeşitli marka ve modeldeki loblu pompaların revizyonunu gerçekleştiriyoruz. Her sektörün kendine özgü hijyen ve kimyasal uyumluluk gereksinimlerine uygun malzeme ve conta seçimi yapıyoruz.
Revizyon sonrası pompa için garanti veya test raporu veriliyor mu?
Her revizyon sonrasında pompa fonksiyon testinden geçirilir ve debi, basınç, akım, titreşim gibi değerleri içeren yazılı bir test raporu hazırlanarak müşteriye teslim edilir. Bu rapor, pompanın performansını belgeleyen ve gelecekteki bakımlarda referans olarak kullanılabilecek bir kayıttır.
Pompamı atölyenize göndermeden önce ön inceleme yapılıyor mu?
Evet, mümkün olduğunda pompanın fotoğrafları ve arıza belirtileri telefon veya e-posta üzerinden değerlendirilerek ön bilgi verilir. Kesin tespit için pompanın atölyemize ulaştırılması veya sahada incelenmesi gerekir; bu aşamada detaylı ölçüm ve arıza raporu hazırlanır.
Salmastra sızıntısı olan pompada komple revizyon mu gerekir?
Salmastra sızıntısı erken fark edildiğinde genellikle sadece salmastra ve ilgili conta grubunun değişimi yeterli olur. Ancak sızıntı uzun süre göz ardı edilirse mil, rulman ve gövde yüzeyinde de hasar oluşabilir; bu durumda revizyon kapsamı genişleyebilir. Bu nedenle erken müdahale önemlidir.
Hadımköy dışından gelen pompalar için hizmet veriyor musunuz?
Evet, atölyemiz Hadımköy - Arnavutköy'de bulunmakla birlikte İstanbul geneli ve çevre illerden gelen pompalara da revizyon hizmeti sunuyoruz. Pompanın nakliyesi veya sahada inceleme konusunda 0532 433 83 87 ve 0532 419 64 25 numaralarından bilgi alabilirsiniz.