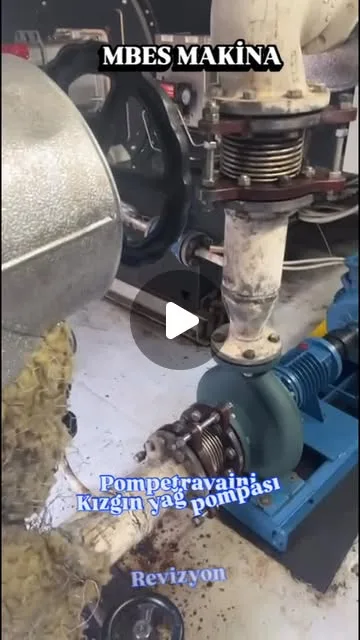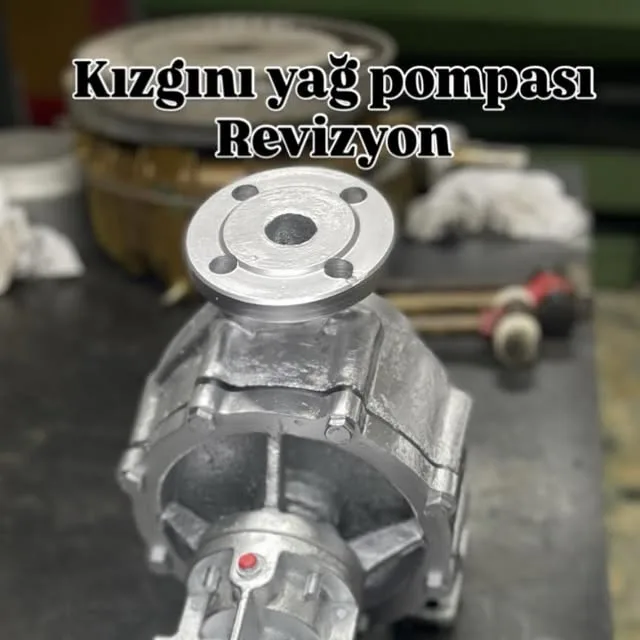
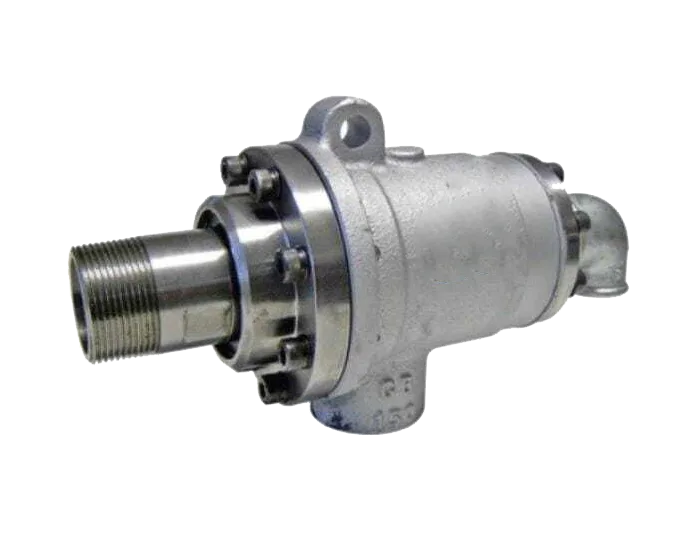
Kızgın yağ sistemleri, tekstil, kâğıt, kauçuk ve gıda gibi birçok sektörde ısı transfer akışkanının yüksek sıcaklıkta ve basınç altında dönen ekipmanlara aktarılmasını sağlayan kritik bileşenlerdir. Bu sistemlerin en hassas noktalarından biri, sabit hat ile dönen silindir veya tambur arasında akışkan geçişini sızdırmazlık halinde sürdüren kızgın yağ döner başlığıdır (rotary joint). Başlığın yüksek sıcaklığa, termal genleşmeye ve sürekli dönme hareketine dayanacak şekilde çalışması gerekir.
Zamanla contalar, keçeler, mekanik salmastralar ve iç yüzeyler termal yorulma, oksidasyon ve mekanik aşınma nedeniyle performans kaybına uğrar. Sızıntılar, verim düşüşü, ısı kaybı ve iş güvenliği riskleri ortaya çıkar. MBES Makina olarak Hadımköy - Arnavutköy tesisimizde kızgın yağ başlıklarının söküm, ölçüm, parça imalatı, montaj, balans ve test süreçlerini uçtan uca yürütüyoruz.
Bu makalede kızgın yağ başlığı revizyonunun teknik detaylarını, arıza belirtilerini, ölçüm ve tolerans kriterlerini, kullanılan malzemeleri, test ve raporlama süreçlerini, bakım periyotlarını ve sık yapılan hataları ayrıntılı biçimde ele alıyoruz.
Kızgın Yağ Başlığının Çalışma Prensibi
Kızgın yağ döner başlığı, sabit besleme hattından gelen yüksek sıcaklıktaki termal yağı, dönen bir mil veya tambur içerisine, dışarıya sızıntı olmadan aktarmak üzere tasarlanmış bir mekanik bileşendir. İç yapısında dönen ve sabit parçalar arasında sızdırmazlığı sağlayan mekanik salmastra, yay sistemi ve özel contalar bulunur. Sıcaklık genellikle 180 ile 320 derece arasında değişebilir ve bu da malzeme seçimini doğrudan etkiler.
Başlık içerisindeki akışkan giriş ve çıkış kanalları, yağın dönme hareketi sırasında kesintisiz sirkülasyonunu sağlayacak şekilde tasarlanmıştır. Dönen gövde ile sabit gövde arasındaki rulman grubu, hem radyal hem eksenel yükleri karşılayarak başlığın uzun ömürlü çalışmasını destekler. Salmastra yüzeyleri arasındaki film tabakası, sürtünmeyi azaltırken sızdırmazlığı da korur.
Sistemde basınç dalgalanmaları, ani sıcaklık değişimleri veya yetersiz yağlama, salmastra yüzeylerinde mikro çatlaklara ve aşınmaya yol açabilir. Bu nedenle başlığın periyodik olarak kontrol edilmesi ve gerektiğinde revizyona alınması, hem enerji verimliliği hem de üretim güvenliği açısından önemlidir.
Arıza Belirtileri ve Erken Uyarı İşaretleri
Kızgın yağ başlıklarında en sık karşılaşılan arıza belirtisi, gövde birleşim noktalarından veya salmastra bölgesinden yağ sızıntısıdır. Sızıntı başlangıçta hafif buharlaşma veya leke şeklinde görülürken, ilerleyen aşamalarda damlama ve sürekli akışa dönüşebilir. Bu durum hem yağ kaybına hem de çevresel güvenlik riskine yol açar.
Bir diğer önemli belirti, dönüş sırasında oluşan anormal ses ve titreşimdir. Rulman aşınması, balans bozukluğu veya iç yüzeylerde oluşan çukurlaşma (pitting) titreşim seviyesini artırır. İşletmelerde titreşim ölçüm cihazlarıyla yapılan periyodik kontroller, arızanın büyümeden tespit edilmesini sağlar.
Sıcaklık dağılımındaki dengesizlikler de bir arıza göstergesidir. Termal kamera ile yapılan taramalarda başlık üzerinde bölgesel sıcak noktalar tespit edilmesi, iç kanallarda tıkanma veya sızdırmazlık kaybı olduğuna işaret eder. Ayrıca başlığın çıkışındaki debi düşüşü, iç yüzeylerde biriken kirlenme veya aşınmış salmastra nedeniyle oluşabilir.
Bu belirtilerden herhangi biri fark edildiğinde başlığın hattan sökülerek incelenmesi, olası büyük arızaların ve üretim duruşlarının önüne geçer. Erken müdahale, revizyon maliyetini de önemli ölçüde azaltır.
Söküm ve Ön İnceleme Süreci
Revizyon sürecinin ilk adımı, kızgın yağ başlığının hat üzerinden güvenli şekilde sökülmesidir. Söküm öncesinde sistemdeki basınç tahliye edilir, hat soğutulur ve yağ tahliyesi yapılır. Bu aşamada güvenlik prosedürlerine tam uyum, hem personel hem de ekipman güvenliği açısından kritik öneme sahiptir.
Başlık söküldükten sonra dış yüzey temizliği yapılır ve gövde, dış görünüm açısından çatlak, deformasyon veya korozyon yönünden incelenir. Ardından iç yapı açığa çıkarılarak salmastra grubu, rulmanlar, yaylar ve contalar tek tek sökülüp numaralandırılır.
Ön inceleme raporunda her parçanın mevcut durumu, aşınma seviyesi ve yeniden kullanılabilirlik durumu kayıt altına alınır. Bu rapor, müşteriye sunulacak teklif ve revizyon planının temelini oluşturur. Sökülen parçalar temizlik banyosundan geçirilerek yağ ve kir kalıntılarından arındırılır.
Ölçüm ve Tolerans Kontrolleri
Temizlenen parçalar hassas ölçüm cihazlarıyla incelenir. Mil çapları mikrometre ile, iç yüzey ovalliği ve konsantriklik ise komparatör ve CMM (koordinat ölçüm makinesi) ile kontrol edilir. Salmastra oturma yüzeylerinde yüzey pürüzlülüğü, yüzey pürüzlülük ölçer ile Ra değerleri üzerinden değerlendirilir.
Rulman yuvalarındaki boşluk, üretici toleranslarıyla karşılaştırılır ve izin verilen sınırın üzerinde aşınma tespit edilirse yuvanın yeniden işlenmesine veya bilezik takılmasına karar verilir. Mil doğrultma kontrolü dial indikatör ile yapılır; kabul edilebilir sapma genellikle 0.02-0.05 mm aralığındadır, bu değer başlığın tasarımına göre değişir.
Termal genleşme payları da ölçüm sürecinde dikkate alınır. Kızgın yağ sıcaklığında metal parçaların boyutsal değişimi hesaplanarak montaj toleransları buna göre belirlenir. Bu hesaplamalar yapılmadan yapılan montajlar, çalışma sıcaklığına ulaşıldığında sıkışma veya aşırı boşluk problemlerine yol açabilir.
Tüm ölçüm sonuçları, karşılaştırmalı tablo halinde raporlanarak hangi parçaların tamir edilebileceği, hangilerinin yeniden imal edilmesi gerektiği net biçimde ortaya konur.
Parça İmalatı: CNC ve Torna Uygulamaları
Ölçüm sonucunda toleransları aşan veya onarılamayacak kadar aşınmış parçalar için MBES Makina bünyesinde CNC ve torna tezgâhlarında yeniden imalat yapılır. Mil, gövde, bilezik ve flanş gibi parçalar, orijinal teknik resim veya numune parçadan çıkarılan ölçülere göre üretilir.
Yüksek sıcaklık koşullarına dayanıklı olması gereken parçalarda genellikle paslanmaz çelik, krom-molibden alaşımlı çelikler veya özel bronz alaşımlar tercih edilir. Salmastra yüzeylerinde sertlik ve aşınma direnci artırmak amacıyla sertleştirme, kaplama veya taşlama işlemleri uygulanabilir.
CNC tezgâhlarında yapılan imalatta boyutsal tekrarlanabilirlik yüksek hassasiyetle sağlanır. Karmaşık iç kanal geometrilerine sahip gövdelerde çok eksenli işleme merkezleri kullanılarak akışkan geçiş yüzeylerinin pürüzsüzlüğü optimize edilir. Bu da hem sızdırmazlığı hem de akış verimini artırır.
İmalat sonrası tüm parçalar tekrar ölçülerek montaj öncesi son kontrol yapılır; böylece saha montajında herhangi bir uyumsuzluk yaşanmadan süreç ilerler.
Sızdırmazlık Elemanları ve Salmastra Seçimi
Kızgın yağ başlıklarında sızdırmazlığı sağlayan en kritik bileşen mekanik salmastra takımıdır. Yüksek sıcaklığa dayanıklı grafit, karbon-seramik veya tungsten karbür yüzeyli salmastralar, çalışma sıcaklığı ve basıncına göre seçilir. Salmastra malzemesinin akışkanla kimyasal uyumu da göz önünde bulundurulur.
O-ring ve conta malzemeleri için genellikle Viton, grafit yaprak veya metal örgülü contalar kullanılır; bu malzemeler yüksek sıcaklıkta esnekliğini koruyarak sızdırmazlığı sürdürür. Yanlış malzeme seçimi, kısa sürede sertleşme, çatlama ve sızıntıya neden olabilir.
Yay baskı kuvveti, salmastra yüzeylerinin birbirine temas basıncını belirler ve bu değerin doğru ayarlanması hem aşırı aşınmayı hem de yetersiz sızdırmazlığı önler. MBES Makina, her başlık için üretici verileri ve saha tecrübesine dayanarak uygun salmastra kombinasyonunu belirler.
Montaj Süreci ve Uygulanan Standartlar
Yeniden imal edilen veya onarılan parçalar, temiz bir montaj ortamında sırasıyla bir araya getirilir. Rulmanlar önce yuvalarına yerleştirilir, ardından mil montajı yapılır ve salmastra grubu son aşamada takılır. Montaj sırasında tork değerleri, üretici tork tablosuna uygun şekilde kalibre edilmiş anahtarlarla uygulanır.
Conta ve salmastra yüzeylerine, sıcaklığa dayanıklı özel montaj pastaları uygulanarak ilk çalıştırmadaki kuru sürtünme riski azaltılır. Montaj sonrası mil eksenel ve radyal boşlukları tekrar kontrol edilerek tasarım toleransları içinde olduğu teyit edilir.
Başlığın gövde birleşim cıvataları çapraz sıra ile ve kademeli olarak sıkılır; bu yöntem gövde üzerinde eşit baskı dağılımı sağlayarak deformasyonu önler. Tüm montaj adımları, kontrol formlarına işlenerek izlenebilirlik sağlanır.
Balans ve Titreşim Testleri
Döner parçaların balansı, kızgın yağ başlığının titreşimsiz ve sessiz çalışması için hayati önemdedir. Statik ve dinamik balans testleri, balans makinesinde belirlenen devir aralığında yapılır ve kalıntı dengesizlik değerleri ISO standartlarına uygun sınırlarda tutulur.
Balans testinde tespit edilen dengesizlik, karşı ağırlık ekleme veya malzeme kaldırma yöntemiyle giderilir. Test sonrası başlık, gerçek çalışma devrine yakın bir hızda çalıştırılarak titreşim seviyesi ölçülür ve kabul kriterleriyle karşılaştırılır.
Titreşim analizinde frekans spektrumu incelenerek rulman kaynaklı, balans kaynaklı veya montaj kaynaklı anormallikler ayırt edilir. Bu analiz, olası bir problemin kaynağının net şekilde belirlenmesini ve kalıcı çözüm üretilmesini sağlar.
Basınç ve Sızdırmazlık Testleri
Montaj tamamlanan başlık, devreye alınmadan önce test standında basınç ve sızdırmazlık testine tabi tutulur. Test genellikle çalışma basıncının belirli bir katı kadar hidrostatik basınçla yapılır ve belirlenen süre boyunca basınç düşüşü izlenir.
Sızdırmazlık testinde başlığın tüm birleşim noktaları, salmastra çıkışları ve conta bölgeleri gözle ve gerekirse köpük testiyle kontrol edilir. En ufak bir sızıntı tespit edildiğinde başlık tekrar açılarak ilgili bölge yeniden değerlendirilir.
Sıcaklık simülasyonu mümkün olan test düzeneklerinde, başlık kontrollü şekilde ısıtılarak termal genleşme altında sızdırmazlık performansı da gözlemlenir. Bu adım, sahada karşılaşılabilecek sürpriz arızaların önceden tespit edilmesini sağlar.
Test sonuçları basınç-zaman grafikleri ve ölçüm tabloları ile raporlanarak müşteriye sunulur; böylece başlığın sahaya montaj öncesi performansı belgelenmiş olur.
Raporlama ve Teslim Süreci
MBES Makina, her revizyon sonunda detaylı bir teknik rapor hazırlar. Bu raporda sökülen parçaların ilk durumu, yapılan ölçümler, değiştirilen veya yeniden imal edilen parçalar, kullanılan malzemeler, montaj tork değerleri ve test sonuçları yer alır.
Rapor, işletmenin bakım geçmişi kayıtlarına eklenmesi için fotoğraflarla desteklenir. Böylece bir sonraki revizyonda karşılaştırma yapılabilecek referans veri seti oluşturulmuş olur. Raporlama süreci, işletmelerin ISO kalite yönetim sistemleri için de gerekli dokümantasyonu sağlar.
Teslimat öncesinde başlık, nakliye sırasında hasar görmemesi için uygun şekilde paketlenir ve flanş yüzeyleri koruyucu kapaklarla kapatılır. Kurulum desteği talep eden işletmelere sahada montaj ve devreye alma hizmeti de sunulmaktadır.
Bakım Periyotları ve Önleyici Bakım Önerileri
Kızgın yağ başlıklarının ömrünü uzatmak için düzenli önleyici bakım büyük önem taşır. Genel kullanımda 6 ile 12 ay arasında görsel kontrol ve sızıntı taraması yapılması, titreşim ve sıcaklık ölçümlerinin periyodik olarak kaydedilmesi önerilir.
Yağlama noktalarının üretici talimatlarına uygun aralıklarla yağlanması, rulman ömrünü doğrudan etkiler. Kullanılan kızgın yağın periyodik olarak analiz edilerek asit değeri, viskozite ve kirlilik seviyesinin takip edilmesi, başlık üzerindeki aşındırıcı etkilerin azaltılmasına yardımcı olur.
Yoğun kullanılan hatlarda 2-3 yılda bir kapsamlı revizyon planlanması, ani arızaların önüne geçerek planlı bakım stratejisi oluşturulmasını sağlar. Planlı bakım, plansız duruşlara kıyasla işletme maliyetlerini önemli ölçüde azaltır.
Sık Yapılan Hatalar ve Bunlardan Kaçınma Yolları
Sahada en sık karşılaşılan hatalardan biri, uygun olmayan salmastra veya conta malzemesinin kullanılmasıdır. Sıcaklık ve akışkan uyumluluğu dikkate alınmadan yapılan seçimler, kısa sürede tekrar arızaya yol açar. Malzeme seçiminin mühendislik verileriyle desteklenmesi gerekir.
Bir diğer yaygın hata, montaj sırasında tork değerlerine uyulmamasıdır. Aşırı sıkma gövde deformasyonuna, yetersiz sıkma ise sızıntıya neden olabilir. Kalibre edilmiş tork anahtarları kullanılmadan yapılan montajlar güvenilir sonuç vermez.
Ayrıca balans testi yapılmadan veya eksik yapılan revizyonlar, kısa vadede fark edilmese de uzun vadede rulman ve salmastra ömrünü kısaltır. Test aşamalarının atlanmadan tam olarak uygulanması, revizyonun kalıcı bir çözüm olmasını sağlar.
Son olarak, sökülen parçaların numaralandırılmadan karıştırılması, montaj sırasında yanlış eşleşmelere ve zaman kaybına neden olur. Sistematik bir söküm ve kayıt süreci bu hatanın önüne geçer.
Kullanım Alanları ve Sektörel Önemi
Kızgın yağ başlıkları; tekstil terbiye makineleri, kağıt üretiminde silindir kurutma sistemleri, kauçuk ve lastik üretiminde vulkanizasyon presleri, gıda işleme hatlarında ısıtma silindirleri gibi birçok endüstriyel uygulamada kullanılır. Her sektörün sıcaklık, basınç ve akışkan debisi ihtiyacı farklılık gösterir.
Tekstil sektöründe sürekli üretim hattının durmaması büyük önem taşıdığından, başlıkların planlı bakım takvimine alınması üretim sürekliliği açısından kritik bir gerekliliktir. Kağıt fabrikalarında ise yüksek tonajlı silindirlerin dönüş hızı, başlık üzerindeki mekanik yükü artırır.
MBES Makina, farklı sektörlerden gelen başlıkların her birinin özel çalışma koşullarını dikkate alarak revizyon planı hazırlar. Bu sektörel tecrübe, doğru malzeme ve tolerans seçiminde belirleyici rol oynar.
MBES Makina ile Teklif ve Sipariş Süreci
Revizyon sürecine başlamak için işletmelerin öncelikle arızalı başlığın marka, model ve çalışma koşullarına dair bilgileri MBES Makina ile paylaşması yeterlidir. Mümkünse başlığın fotoğrafları ve teknik etiket bilgileri de sürecin hızlanmasını sağlar.
Ön değerlendirme sonrası başlık, Hadımköy - Arnavutköy tesisine gönderilir veya talep halinde yerinde inceleme yapılır. İnceleme sonrasında detaylı ölçüm raporu ve fiyat teklifi hazırlanarak müşteriye sunulur, onay sonrası imalat ve montaj süreci başlatılır.
İletişim için Selami Seldüz 0532 433 83 87 ve Emirhan Seldüz 0532 419 64 25 numaralarından ulaşılabilir, ayrıca mbesmakina@gmail.com adresine teknik döküman ve fotoğraf gönderilerek ön değerlendirme talep edilebilir. Süreç boyunca müşteri, her aşamada bilgilendirilir.
Termal Genleşme ve Montaj Toleransları Arasındaki İlişki
Kızgın yağ başlıklarında oda sıcaklığında yapılan montaj ile çalışma sıcaklığındaki gerçek boşluk değerleri arasında önemli farklar oluşabilir. Metal parçalar ısındıkça genleştiği için, oda sıcaklığında sıkı görünen bir montaj, çalışma sıcaklığında aşırı sıkışmaya; oda sıcaklığında bol görünen bir boşluk ise çalışma sıcaklığında aşırı boşluğa dönüşebilir.
Bu nedenle revizyon sırasında montaj toleransları, sadece oda sıcaklığı ölçümüyle değil, malzemenin termal genleşme katsayısı kullanılarak hesaplanan çalışma sıcaklığı boşluğuyla birlikte belirlenir. Farklı malzemelerin (örneğin çelik gövde ile bronz bilezik) genleşme katsayıları farklı olduğunda, bu hesaplama daha da kritik hale gelir.
MBES Makina, farklı malzeme kombinasyonlarına sahip başlıklarda bu hesaplamayı standart bir adım olarak uygular ve montaj boşluklarını buna göre ayarlayarak çalışma sıcaklığında sıkışma veya aşırı boşluk kaynaklı arızaların önüne geçmeye çalışır.
Çoklu Kanal ve Döner Birleşim Uygulamalarında Ek Değerlendirmeler
Bazı endüstriyel uygulamalarda, tek bir döner başlık üzerinden birden fazla akışkan hattı (örneğin giriş, çıkış ve kondens hattı) geçirilir. Bu tip çok kanallı başlıklarda her kanal için ayrı sızdırmazlık elemanı bulunur ve kanallar arası karışmayı önlemek amacıyla ara contalar kullanılır.
Çok kanallı başlıkların revizyonunda, her kanalın bağımsız olarak basınç testine tabi tutulması gerekir; zira bir kanaldaki sızdırmazlık sorunu diğer kanalları etkilemeden gizli kalabilir. Bu nedenle test aşaması, tek kanallı başlıklara göre daha fazla zaman ve dikkat gerektirir.
Ayrıca çoklu kanal yapısında iç kanalların birbirine karışmadan doğru şekilde CNC ile işlenmesi, karmaşık geometriler nedeniyle çok eksenli işleme merkezleri gerektirebilir. MBES Makina, bu tip özel tasarım başlıklarda teknik resim üzerinden kanal yollarını doğrulayarak imalat sürecini planlar.
Revizyon Sonrası İzlenebilirlik ve Karşılaştırmalı Kayıt
Her revize edilen kızgın yağ başlığına, yapılan işlemleri ve kullanılan parça bilgilerini içeren bir kayıt numarası atanır. Bu kayıtlar, aynı başlığın gelecekteki revizyonlarında önceki verilerle karşılaştırma yapılmasına ve aşınma trendinin izlenmesine imkan tanır.
Tekrarlayan sızıntı veya titreşim şikayetlerinde, bu kayıtlar sayesinde sorunun belirli bir parçadan mı yoksa çalışma koşullarından mı (örneğin sık sıcaklık dalgalanması) kaynaklandığı daha net değerlendirilebilir.
Sıkça Sorulan Sorular
Kızgın yağ başlığı revizyonu ne kadar sürer?
Revizyon süresi, başlığın büyüklüğüne, hasar seviyesine ve yeniden imal edilmesi gereken parça sayısına göre değişir. Ön inceleme ve ölçüm sonrası net bir süre belirlenir; standart bir revizyon genellikle söküm, ölçüm, imalat, montaj ve test aşamalarının tamamlanması için birkaç iş günü ile birkaç hafta arasında sürebilir. Acil hatlar için hızlandırılmış çalışma planı da oluşturulabilir.
Başlıkta sızıntı olduğunda hemen mi revizyona alınmalı?
Evet, sızıntı tespit edildiğinde başlığın kısa sürede incelenmesi önerilir. Küçük bir sızıntı zamanla büyüyerek yağ kaybını artırabilir, komşu parçalarda korozyona yol açabilir ve iş güvenliği riski oluşturabilir. Erken müdahale, revizyon kapsamını ve maliyetini sınırlı tutar.
Hangi malzemeler kullanılıyor?
Çalışma sıcaklığı ve akışkan tipine göre paslanmaz çelik, krom-molibden alaşımlı çelik, özel bronz alaşımlar, grafit ve karbon-seramik salmastra malzemeleri, Viton veya metal örgülü contalar tercih edilir. Malzeme seçimi, ölçüm ve inceleme sonuçlarına göre mühendislik değerlendirmesiyle belirlenir.
Balans testi neden bu kadar önemli?
Balans testi, dönen parçalardaki kütle dengesizliğinin titreşime dönüşmesini engeller. Dengesiz bir başlık, rulman ve salmastra ömrünü kısaltır, gürültü ve enerji kaybına neden olur. Statik ve dinamik balans testleri, başlığın uzun ömürlü ve sorunsuz çalışmasını güvence altına alır.
Orijinal yedek parça bulunamıyorsa ne yapılıyor?
MBES Makina, orijinal parça temin edilemeyen durumlarda CNC ve torna tezgâhlarında mevcut parçadan veya teknik resimden ölçü alarak yeni parça imal eder. İmalat sonrası parçalar, orijinal toleranslara uygunluk açısından tekrar ölçülür ve test edilir.
Revizyon sonrası garanti veya test raporu veriliyor mu?
Her revizyon sonunda yapılan ölçümleri, değiştirilen parçaları, montaj bilgilerini ve test sonuçlarını içeren detaylı bir teknik rapor hazırlanır. Bu rapor, işletmenin bakım kayıtlarına eklenmesi ve gelecekteki revizyonlarda referans olarak kullanılması amacıyla sunulur.
Yerinde inceleme yapılıyor mu?
Talep halinde MBES Makina ekibi işletmeye giderek yerinde inceleme yapabilir, başlığın çalışma koşullarını ve arıza belirtilerini sahada değerlendirebilir. Bu, özellikle sökümü karmaşık veya nakliyesi zor olan büyük başlıklar için tercih edilen bir yöntemdir.
Bakım periyodu ne kadar olmalı?
Genel kullanım koşullarında 6 ile 12 ay arasında görsel kontrol ve sızıntı taraması, 2-3 yılda bir ise kapsamlı revizyon önerilir. Ancak yoğun ve yüksek sıcaklıkta çalışan hatlarda bu periyotlar, işletmenin üretim yoğunluğuna göre kısaltılabilir.
Montaj boşlukları neden sadece oda sıcaklığında ölçülmüyor?
Metal parçalar çalışma sıcaklığında genleştiği için oda sıcaklığındaki boşluk değeri, çalışma sıcaklığındaki gerçek boşluğu yansıtmaz. Bu nedenle montaj toleransları, malzemenin termal genleşme katsayısı kullanılarak hesaplanan çalışma sıcaklığı boşluğu dikkate alınarak belirlenir.
Çok kanallı döner başlıkların revizyonu farklı mı?
Evet, birden fazla akışkan hattı taşıyan başlıklarda her kanal için ayrı sızdırmazlık elemanı bulunur ve her kanalın bağımsız olarak basınç testine tabi tutulması gerekir. Bu nedenle çok kanallı başlıkların revizyonu, tek kanallı başlıklara göre daha fazla zaman ve dikkat gerektirir.