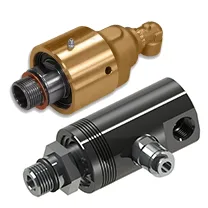
Rotary joint yani döner başlık, sabit bir boru hattından dönen bir mile buhar, su, yağ veya termal akışkan aktarımı sağlayan kritik bir makine elemanıdır. Tekstil kurutma silindirlerinden kağıt fabrikalarına, kauçuk kalenderlerinden metal işleme tezgahlarına kadar geniş bir yelpazede kullanılır. Sürekli dönme hareketi altında sızdırmazlık sağlaması gerektiği için, iç yapısındaki conta, rulman ve kartuş grupları zamanla aşınır ve performans kaybına uğrar.
MBES Makina Mühendislik olarak Hadımköy - Arnavutköy merkezli atölyemizde, her marka ve modeldeki rotary joint için söküm, ölçüm, parça yenileme, montaj ve test süreçlerini bir arada yürütüyoruz. Amacımız, üretim hattınızdaki duruş süresini en aza indirirken, döner başlığınızı yeni ürün performansına yakın bir seviyeye geri kazandırmaktır. Bu makalede rotary joint revizyonunun tüm aşamalarını, arıza belirtilerini ve bakım stratejilerini detaylı biçimde ele alıyoruz.
Rotary Joint Nedir ve Nasıl Çalışır
Rotary joint, dönen bir şaft ile sabit besleme hattı arasında akışkan geçişini kesintisiz şekilde sağlayan mekanik bir bağlantı elemanıdır. İçerisinde genellikle bir mekanik salmastra (mechanical seal), rulman grubu, gövde ve akışkan giriş çıkış kanalları bulunur. Döner gövde mile bağlıyken, sabit gövde ise besleme borusuna bağlanır; ikisi arasındaki temas yüzeyi salmastra sayesinde sızdırmaz hale getirilir.
Kullanım alanına göre buhar tipi, su tipi, yağ tipi veya çok kanallı (multi passage) rotary joint modelleri üretilmektedir. Her tip, çalıştığı basınç, sıcaklık ve dönme hızına göre farklı malzeme ve tasarım gereksinimlerine sahiptir. Örneğin yüksek basınçlı buhar hatlarında çalışan bir döner başlık, karbon grafit salmastra ve ısıya dayanıklı contalar gerektirirken, soğuk su devrelerinde daha ekonomik elastomer contalar tercih edilebilir.
Döner başlığın verimli çalışması, bağlı olduğu makinenin genel verimliliğini doğrudan etkiler. Sızıntı yapan veya sıkışan bir rotary joint, enerji kaybına, üretim kalitesinde düşüşe ve hatta tam duruşa yol açabilir. Bu nedenle periyodik kontrol ve zamanında revizyon, üretim sürekliliği açısından büyük önem taşır.
Rotary Joint Arızalarının Belirtileri
Rotary joint arızaları genellikle aniden değil, kademeli olarak ortaya çıkar. İlk belirtiler arasında gövde çevresinden damlama şeklinde sızıntı, çalışma sesinde artış ve dönüş sırasında titreşim yer alır. Bu belirtiler göz ardı edildiğinde, iç yapıdaki aşınma hızlanır ve tamir maliyeti artar.
Sahada en sık karşılaşılan sorunlar arasında salmastra yüzeyinde çizilme, rulmanlarda boşluk oluşması, gövdede korozyon ve mil ile gövde arasındaki eksenel kaçıklık sayılabilir. Buhar hatlarında çalışan döner başlıklarda ayrıca termal çevrim yorgunluğu ve conta sertleşmesi de sık görülen problemlerdendir.
Aşağıdaki belirtiler bir rotary jointin revizyona ihtiyaç duyduğunun göstergesidir:
- Gövde birleşim yerlerinden sürekli veya aralıklı sızıntı
- Dönüş sırasında anormal ses veya titreşim
- Salmastra bölgesinde aşırı ısınma
- Basınç düşüşü ve akışkan debisinde azalma
- Mil sapması veya eksenel oynama
MBES Makina Rotary Joint Revizyon Süreci
Revizyon sürecimiz, arızalı döner başlığın atölyemize teslim alınmasıyla başlar. İlk aşamada dış görünüm, bağlantı flanşları ve etiket bilgileri kayıt altına alınır, ardından makine tamamen sökülerek her parça tek tek incelenir. Söküm sırasında rulman, salmastra, o-ring ve keçe gibi tüketim parçaları ayrılır, gövde ve mil gibi ana bileşenler ölçüme tabi tutulur.
Ölçüm aşamasında mil çapı, gövde iç çapı, rulman yuvası toleransları ve salmastra oturma yüzeyleri hassas ölçüm cihazlarıyla kontrol edilir. Aşınmış veya tolerans dışı kalan yüzeyler, CNC torna ve freze tezgahlarımızda yeniden işlenir ya da gerekiyorsa parça komple yeniden imal edilir. Bu sayede orijinal ölçülerine uygun, sağlam bir gövde ve mil elde edilir.
Ölçüm ve imalat sonrasında montaj aşamasına geçilir. Yeni salmastra, rulman ve conta setleri kullanılarak döner başlık yeniden bir araya getirilir. Montaj sırasında sıkma torkları, eksenel boşluklar ve merkezleme değerleri titizlikle kontrol edilir. Son aşamada ise basınç testi ve dönüş testi yapılarak ürünün sızdırmazlığı ve çalışma performansı doğrulanır.
Tüm süreç boyunca ölçüm değerleri, kullanılan parçalar ve test sonuçları kayıt altına alınarak müşteriye teknik rapor halinde sunulur. Bu rapor, hem yapılan işin şeffaflığını sağlar hem de ileride yapılacak bakımlar için referans niteliği taşır.
Söküm ve İnceleme Aşaması
Rotary jointün sökümü, parçaların birbirine zarar vermeden ayrılmasını gerektiren hassas bir işlemdir. Öncelikle dış bağlantı elemanları, flanş cıvataları ve emniyet pimleri sökülür. Ardından döner gövde sabit gövdeden ayrılır ve iç kısımdaki salmastra kartuşuna ulaşılır. Bu aşamada kullanılan özel çekme aparatları, mil ve rulmanların zarar görmeden çıkarılmasını sağlar.
Sökülen her parça, aşınma izleri, çizik, korozyon ve deformasyon açısından gözle ve büyüteçle incelenir. Salmastra yüzeylerindeki mikro çizikler, sıvı sızıntısının en yaygın nedenlerinden biridir ve bu aşamada tespit edilmezse revizyon sonrası tekrar sızıntı riskine yol açabilir. Rulmanlarda ise sesli kontrol ve elle çevirme testi ile boşluk ve pürüzlülük değerlendirilir.
İnceleme sonuçları bir kontrol formuna işlenir ve hangi parçaların yenileneceği, hangilerinin tamir edilerek kullanılabileceği netleştirilir. Bu aşamada müşteriyle iletişime geçilerek revizyon kapsamı ve tahmini süre hakkında bilgi verilir.
Ölçüm ve Tolerans Kontrolü
Rotary joint revizyonunda ölçüm hassasiyeti, revizyonun ömrünü doğrudan belirleyen en önemli faktördür. Mil çapları mikrometre ile, gövde iç yüzeyleri ise iç çap komparatörü ile ölçülür. Elde edilen değerler, üretici toleranslarıyla veya benzer model referans ölçüleriyle karşılaştırılır.
Salmastra oturma yüzeylerinde yüzey pürüzlülüğü büyük önem taşır; çok pürüzlü bir yüzey sızdırmazlığı bozarken, aşırı parlak bir yüzey ise yağlama filminin tutunmasını zorlaştırabilir. Bu nedenle yüzey işleme sırasında hem ölçü hem de pürüzlülük değeri birlikte kontrol edilir.
Eksenel ve radyal kaçıklık ölçümleri komparatör saat ile yapılır. Kabul edilebilir tolerans dışında kalan sapmalar, mil doğrultma veya gövde yeniden işleme işlemleriyle giderilir. Tüm ölçüm sonuçları revizyon raporunda milimetrik veya mikron cinsinden belgelenir.
Parça İmalatı ve CNC İşleme
Bazı durumlarda mevcut mil veya gövde, aşınma seviyesi nedeniyle onarılamayacak durumda olabilir. Bu gibi durumlarda MBES Makina atölyesinde CNC torna ve freze tezgahları kullanılarak orijinaline uygun yeni parça imalatı gerçekleştirilir. İmalat öncesinde numune parçadan veya teknik resimden ölçüler çıkarılır.
İmalatta kullanılan malzemeler, parçanın görevine göre paslanmaz çelik, dökme çelik, bronz veya özel alaşımlar arasından seçilir. Örneğin buharla temas eden gövdeler genellikle yüksek sıcaklığa dayanıklı çelik alaşımlardan, salmastra kartuş gövdeleri ise korozyona dayanıklı paslanmaz çelikten üretilir.
CNC işleme sonrasında parçalar ısıl işlem, taşlama veya kaplama gibi ek proseslerden geçirilebilir. Bu sayede yüzey sertliği artırılır ve parçanın ömrü uzatılır. İmal edilen her parça, montaj öncesinde son ölçüm kontrolünden geçirilerek uygunluğu teyit edilir.
Salmastra ve Sızdırmazlık Elemanlarının Yenilenmesi
Rotary jointün kalbi sayılabilecek salmastra grubu, sızdırmazlığın en kritik noktasıdır. Revizyon sırasında mevcut salmastra kartuşu tamamen sökülür ve yerine, çalışma sıcaklığı ile basıncına uygun yeni bir salmastra seti monte edilir. Karbon grafit, seramik veya tungsten karbür yüzeyli salmastralar, uygulamanın gereksinimine göre seçilir.
O-ring ve keçe gibi yardımcı sızdırmazlık elemanları da EPDM, viton veya PTFE gibi malzemelerden, çalışma ortamına uygun olacak şekilde yenilenir. Yanlış malzeme seçimi, kısa sürede tekrar sızıntıya neden olabileceğinden bu aşama büyük dikkat gerektirir.
Salmastra montajı sırasında yay baskı kuvveti ve yüzey paralelliği titizlikle ayarlanır. Yetersiz baskı kuvveti sızıntıya, aşırı baskı ise erken aşınmaya yol açar. Bu nedenle montaj, deneyimli teknisyenler tarafından üretici toleransları dikkate alınarak yapılır.
Rulman Değişimi ve Balans İşlemleri
Rotary jointün dönen kısmını taşıyan rulmanlar, sürekli yük ve dönme hareketi altında zamanla boşluk yapar. Revizyon sırasında rulmanlar sökülür, yuvaları temizlenir ve gerekiyorsa yeniden işlenir. Yeni rulmanlar, üretici spesifikasyonlarına uygun sınıf ve toleransta seçilerek monte edilir.
Yüksek devirli uygulamalarda dönen gövdenin balansı da kontrol edilir. Dengesiz bir gövde, titreşime, gürültüye ve rulmanların erken yıpranmasına neden olur. Statik ve dinamik balans ölçümleri yapılarak gerekli düzeltme ağırlıkları uygulanır.
Rulman ve balans işlemleri tamamlandıktan sonra döner başlık elle çevrilerek serbest dönüş kontrolü yapılır. Herhangi bir sürtünme, takılma veya ses tespit edilmesi durumunda montaj yeniden gözden geçirilir.
Montaj Süreci ve Kalite Kontrol
Tüm parçalar hazır hale geldikten sonra montaj aşamasına geçilir. Montaj, temiz ve tozdan arındırılmış bir ortamda yapılır çünkü en küçük bir kir parçacığı bile salmastra yüzeyine zarar verip sızıntıya neden olabilir. Parçalar sırasıyla mil, rulmanlar, salmastra kartuşu ve gövde şeklinde birleştirilir.
Montaj sırasında cıvata sıkma torkları tork anahtarı ile kontrol edilir ve üretici değerlerine uygun şekilde sıkılır. Eksenel ve radyal boşluklar tekrar ölçülerek toleransların içinde kaldığından emin olunur. Bu aşama, revizyonun kalitesini belirleyen son teknik kontrol noktasıdır.
Montaj tamamlandıktan sonra ürün, görsel kalite kontrolden geçirilir. Boya, kaplama ve etiketleme gibi kozmetik detaylar da bu aşamada tamamlanır. Böylece hem teknik hem de görsel olarak eksiksiz bir ürün test aşamasına hazır hale getirilir.
Test ve Raporlama
Montajı tamamlanan her rotary joint, teslimattan önce kapsamlı bir test sürecinden geçirilir. Basınç testi ile sızdırmazlık, dönüş testi ile mekanik performans doğrulanır. Basınç testinde ürün, çalışma basıncının üzerinde bir değerde belirli bir süre tutularak sızıntı kontrolü yapılır.
Dönüş testinde ise döner başlık, gerçek çalışma hızına yakın bir devirde çalıştırılarak sıcaklık artışı, ses ve titreşim seviyeleri izlenir. Bu testler sayesinde sahada olası bir arızanın önceden tespit edilmesi ve önlenmesi mümkün olur.
Test sonuçları, ölçüm değerleri ve kullanılan yedek parça listesiyle birlikte detaylı bir teknik rapor haline getirilir. Bu rapor müşteriye teslim edilerek, yapılan revizyonun kapsamı ve kalitesi belgelenmiş olur.
Bakım Periyotları ve Ömür Uzatma Önerileri
Rotary jointlerin ömrünü uzatmak için düzenli periyodik bakım büyük önem taşır. Çalışma koşullarına bağlı olarak genellikle altı ayda bir görsel kontrol, yılda bir ise detaylı sökme ve inceleme önerilir. Ağır çalışma koşullarında bu periyotlar daha da sıklaştırılmalıdır.
Periyodik bakımda dikkat edilmesi gereken noktalar arasında salmastra bölgesindeki sızıntı miktarı, rulman sesleri, gövde sıcaklığı ve bağlantı elemanlarının sıkılığı yer alır. Erken tespit edilen küçük bir sorun, büyük bir arızaya dönüşmeden giderilebilir.
Aşağıdaki öneriler, rotary joint ömrünü uzatmaya yardımcı olur:
- Çalışma sıcaklığı ve basıncını üretici sınırları içinde tutmak
- Salmastra bölgesini düzenli olarak temiz tutmak
- Anormal ses ve titreşimleri gecikmeden raporlamak
- Yedek salmastra ve conta setlerini stokta bulundurmak
- Periyodik yağlama ve rulman kontrolünü aksatmamak
Duruş Süresi ve Maliyet Değerlendirmesi
Üretim hattında bir rotary jointün arızalanması, planlanmamış duruşlara ve ciddi üretim kayıplarına neden olabilir. Bu nedenle revizyon sürecinin hızlı ve öngörülebilir olması işletmeler için kritik önem taşır. MBES Makina olarak parça stoğumuz ve atölye kapasitemiz sayesinde revizyon sürecini mümkün olan en kısa sürede tamamlamaya odaklanıyoruz.
Revizyon maliyeti; arıza kapsamı, gerekli parça imalatı miktarı ve malzeme seçimine göre değişkenlik gösterir. Basit bir salmastra ve conta değişimi kısa sürede tamamlanabilirken, gövde veya mil imalatı gerektiren kapsamlı revizyonlar daha uzun sürebilir. Bu nedenle her talep için önce ön inceleme yapılır ve netleşen kapsam doğrultusunda süreç planlanır.
Planlı bakım stratejisi uygulayan işletmeler, arıza öncesi revizyon yaptırarak hem duruş süresini hem de toplam bakım maliyetini önemli ölçüde azaltabilir. Yedek döner başlık bulundurmak da üretim sürekliliği açısından önerilen bir yaklaşımdır.
Sık Yapılan Hatalar
Rotary joint bakımında sıkça karşılaşılan hatalardan biri, sızıntı başladığında sorunun yalnızca dış contayı sıkarak çözülmeye çalışılmasıdır. Bu yaklaşım genellikle geçici bir çözüm sağlar ancak iç yapıdaki asıl aşınmayı gidermez ve kısa sürede sorun tekrar ortaya çıkar.
Bir diğer yaygın hata, uygunsuz malzeme seçimidir. Örneğin yüksek sıcaklıkta çalışan bir buhar hattında standart elastomer conta kullanılması, contanın hızla sertleşip çatlamasına ve sızıntıya yol açar. Uygulamaya uygun malzeme seçimi, revizyonun kalıcılığı için şarttır.
Ayrıca montaj sırasında yetersiz temizlik, yanlış tork uygulaması veya merkezleme hatası gibi işçilik kaynaklı sorunlar da revizyon sonrası kısa vadede tekrar arızaya neden olabilir. Bu nedenle revizyonun deneyimli ve konusunda uzman bir ekip tarafından yapılması büyük önem taşır.
Sektörel Kullanım Alanları
Rotary jointler; tekstil, kağıt, kauçuk, plastik, metal işleme, gıda ve enerji sektörleri gibi çok geniş bir yelpazede kullanılır. Tekstil sektöründe kurutma silindirlerine buhar aktarımında, kağıt sektöründe kalender ve presleme silindirlerinde, metal işleme sektöründe ise soğutma sıvısı aktarımında yaygın olarak tercih edilir.
Her sektörün kendine özgü çalışma koşulları, rotary jointün tasarımını ve bakım gereksinimlerini de etkiler. Örneğin gıda sektöründe hijyen standartlarına uygun paslanmaz çelik gövdeler tercih edilirken, ağır sanayide dayanıklılık ön planda tutulur.
MBES Makina olarak farklı sektörlerden gelen çok çeşitli rotary joint modellerinde revizyon deneyimimiz sayesinde, her uygulamanın özel gereksinimlerine uygun çözümler sunabiliyoruz.
MBES Makina ile Teklif ve Sipariş Süreci
Rotary joint revizyonu talebinizi bize ilettiğinizde ilk olarak makinenin marka, model ve çalışma koşulları hakkında bilgi alırız. Mümkünse arızalı parçanın fotoğraflarını inceleyerek ön değerlendirme yaparız. Bu bilgiler doğrultusunda tahmini süre ve kapsam hakkında sizi bilgilendiririz.
Ürün atölyemize ulaştıktan sonra detaylı inceleme yapılır ve kesin revizyon kapsamı belirlenir. Onay sonrası söküm, ölçüm, imalat, montaj ve test aşamaları sırasıyla tamamlanır. Süreç boyunca talep etmeniz halinde ilerleme hakkında bilgilendirme yapılır.
Revizyon tamamlandığında ürün, teknik rapor eşliğinde teslim edilir. Talep etmeniz halinde montaj ve devreye alma aşamasında sahada teknik destek de sağlayabiliyoruz. Teklif almak veya sürecinizi başlatmak için 0532 433 83 87 (Selami Seldüz) veya 0532 419 64 25 (Emirhan Seldüz) numaralarından bize ulaşabilir, mbesmakina@gmail.com adresine e-posta gönderebilirsiniz.
Sıkça Sorulan Sorular
Rotary joint revizyonu ne kadar sürede tamamlanır
Süre, arızanın kapsamına ve gerekli parça imalatı miktarına göre değişir. Sadece salmastra ve conta değişimi gereken durumlarda süreç kısa zamanda tamamlanabilirken, gövde veya mil imalatı gerektiren kapsamlı revizyonlarda süre uzayabilir. Atölyemize ulaştıktan sonra yapılan ön inceleme ile net bir süre tahmini paylaşılır.
Her marka rotary joint için revizyon yapıyor musunuz
Evet, farklı marka ve modellerdeki döner başlıkların revizyonu konusunda geniş bir deneyime sahibiz. Ölçüm ve ters mühendislik yöntemleriyle, teknik dokümanı bulunmayan parçalar için de uygun ölçü ve toleransları belirleyerek revizyon gerçekleştirebiliyoruz.
Rotary joint sızıntı yapıyor ama yeni ürün almak yerine revizyon mantıklı mı
Çoğu durumda revizyon, yeni ürün alımına göre daha hızlı ve ekonomik bir çözümdür. Gövde ve mil gibi ana yapı parçaları sağlam olduğu sürece, salmastra, rulman ve conta yenilemesi ile ürün yeniden uzun süreli kullanıma kazandırılabilir.
Revizyon sonrası test yapılıyor mu
Evet, her revizyon sonrasında basınç testi ve dönüş testi uygulanır. Bu testler, sızdırmazlığın ve mekanik performansın istenen seviyede olduğunu doğrular. Test sonuçları, teknik rapor içinde müşteriye sunulur.
Rotary joint bakımı kaç ayda bir yapılmalı
Çalışma koşullarına bağlı olmakla birlikte genellikle altı ayda bir görsel kontrol, yılda bir kez ise detaylı sökme ve inceleme önerilir. Ağır ve sürekli çalışan hatlarda bu periyotların sıklaştırılması, olası arızaların erken tespiti açısından faydalı olur.
Arızalı rotary jointü size nasıl gönderebiliriz
Hadımköy - Arnavutköy İstanbul adresindeki atölyemize kargo, nakliye firması veya kendi aracınızla ürünü ulaştırabilirsiniz. Talep etmeniz halinde bölgesel yerinde söküm ve nakliye konusunda da yönlendirme sağlayabiliriz.
Revizyon sırasında hangi parçalar standart olarak yenilenir
Genellikle salmastra kartuşu, o-ring, keçe ve rulmanlar standart olarak yenilenir çünkü bunlar tüketim parçası niteliğindedir. Gövde ve mil gibi ana yapı parçaları ise ölçüm sonuçlarına göre tamir edilir veya gerekiyorsa yeniden imal edilir.
Teklif almak için hangi bilgileri paylaşmalıyım
Ürünün marka, model, çalışma basıncı, sıcaklığı ve akışkan tipi gibi bilgileri paylaşmanız değerlendirme sürecini hızlandırır. Mümkünse arızalı parçanın fotoğraflarını da iletmeniz, ön inceleme aşamasında bize yardımcı olur.