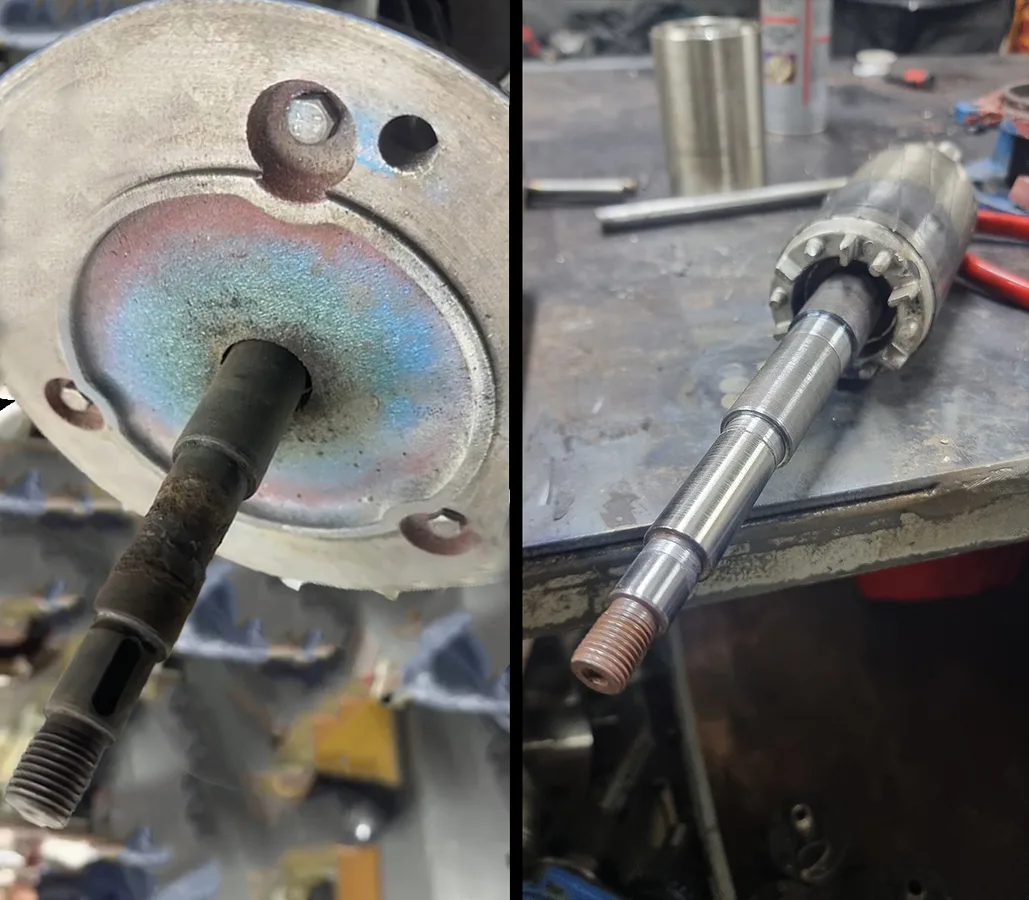
Püskürtme kaynak teknolojisi (termal püskürtme / metal spreyleme), aşınmış veya korozyona uğramış metal yüzeylerin, ergitilmiş ya da yarı ergitilmiş metal tozunun veya telin yüksek hızla yüzeye püskürtülmesi yoluyla onarılması ve kaplanması işlemidir. Bu yöntem, özellikle mil, gövde, rotor, salmastra bölgesi ve rulman yatağı gibi hassas toleranslı parçaların ölçü telafisinde ve aşınmaya karşı korunmasında yaygın olarak kullanılır. MBES Makina olarak Hadımköy - Arnavutköy / İstanbul merkezli atölyemizde pompa, blower, döner başlık, elektrik motoru ve hidrolik grup revizyonu kapsamında püskürtme kaynak uygulamalarını da hizmet yelpazemize dahil ediyoruz.
Geleneksel kaynak yöntemlerine kıyasla püskürtme kaynak, ana malzemeyi ergitmediği için ısıdan kaynaklanan deformasyon riskini büyük ölçüde azaltır. Bu özellik, hassas toleranslı mil ve rotor gibi parçaların onarımında büyük avantaj sağlar. Bu makalede püskürtme kaynak teknolojisinin türlerini, uygulama adımlarını, malzeme seçimini ve MBES Makina'nın kalite kontrol sürecini detaylı olarak inceliyoruz.
Aşınmış bir milin komple değiştirilmesi yerine püskürtme kaynak ile onarılması, hem maliyet hem de temin süresi açısından işletmelere önemli avantajlar sunar. Özellikle üretimi durdurulmuş veya ithal edilmesi uzun süren parçalarda bu yöntem, ekipmanın hızla üretime kazandırılmasını sağlar.
Püskürtme Kaynak Nedir ve Neden Tercih Edilir?
Termal püskürtme, metal tozu veya telin bir ısı kaynağı (alev, elektrik arkı, plazma) yardımıyla ergitilerek veya yumuşatılarak yüksek hızda hava veya gaz akımıyla hedef yüzeye püskürtülmesi prensibine dayanır. Püskürtülen parçacıklar yüzeye çarptığında yassılaşarak birbirine ve alt tabakaya mekanik olarak tutunur, katman katman birikerek istenen kalınlıkta bir kaplama oluşturur.
Bu yöntemin en önemli avantajı, ana malzemenin ergime sıcaklığına ulaşmamasıdır; yani alt tabaka metalurjik olarak neredeyse hiç etkilenmez. Bu sayede parçada ısıl deformasyon, çarpılma veya iç gerilme riski minimuma iner. Geleneksel kaynak yöntemlerinde sıkça karşılaşılan mil eğrilmesi gibi sorunlar püskürtme kaynakta büyük ölçüde önlenir.
Püskürtme kaynak, aşınmış yüzeylerin orijinal ölçüsüne geri getirilmesi (boyut telafisi), korozyon ve aşınmaya karşı koruyucu kaplama oluşturulması, sürtünme özelliklerinin iyileştirilmesi ve elektriksel/termal izolasyon sağlanması gibi çok çeşitli amaçlarla kullanılabilir.
MBES Makina, özellikle pompa millerinde salmastra bölgesi aşınması, rulman yatağı oval aşınması, rotor gövdesi korozyonu ve döner başlık yüzey hasarlarının onarımında püskürtme kaynak teknolojisinden faydalanmaktadır.
Püskürtme Kaynak Yöntemleri
Termal püskürtme teknolojisi altında birkaç farklı yöntem bulunur ve her biri farklı ısı kaynağı ve parçacık hızı prensibiyle çalışır. Alev püskürtme (flame spray), oksi-asetilen alevi kullanarak tel veya toz halindeki metali ergitir; düşük maliyetli ve taşınabilir bir yöntemdir, genellikle orta seviye yapışma mukavemeti gerektiren uygulamalarda tercih edilir.
Elektrik ark püskürtme (arc spray), iki metal tel arasında oluşturulan elektrik arkı ile telleri ergiterek basınçlı hava ile püskürtür. Bu yöntem yüksek verimlilik ve nispeten düşük maliyet sunar; büyük yüzey alanlarının hızlı kaplanmasında tercih edilir.
Plazma püskürtme, çok yüksek sıcaklıklara ulaşan plazma arkı kullanarak seramik ve yüksek erime noktalı metal tozlarının püskürtülmesini sağlar; bu yöntem daha yüksek yapışma mukavemeti ve yoğunluk sunar ancak ekipman maliyeti daha yüksektir.
HVOF (High Velocity Oxygen Fuel) yöntemi, yakıt ve oksijen karışımının yüksek basınçta yakılmasıyla oluşturulan çok yüksek hızlı gaz akımıyla toz parçacıklarını püskürtür; bu yöntem en yoğun, en az gözenekli ve en yüksek yapışma mukavemetine sahip kaplamaları üretir ve kritik mil/rotor onarımlarında tercih edilir.
- Alev püskürtme (flame spray) — düşük maliyet, orta mukavemet
- Elektrik ark püskürtme (arc spray) — yüksek verim, geniş yüzey
- Plazma püskürtme — yüksek sıcaklık, seramik/metal tozları
- HVOF — en yoğun ve en yüksek yapışma mukavemeti
Aşınma Türleri ve Püskürtme Kaynak ile Onarılabilirlik
Döner ekipmanlarda karşılaşılan aşınma türleri, onarım yönteminin seçiminde belirleyici rol oynar. Salmastra bölgesindeki aşınma genellikle sürtünme ve mikro darbeler sonucu oluşan oval veya çizgisel yüzey bozulmasıdır; bu tür aşınmalar püskürtme kaynak ile son derece etkili şekilde onarılabilir.
Rulman yatağı bölgesindeki aşınma, genellikle gevşek montaj veya aşırı yük nedeniyle oluşan konik veya oval şekil bozukluğudur. Bu bölgeler yüksek boyutsal hassasiyet gerektirdiğinden, püskürtme sonrası hassas taşlama işlemi mutlaka uygulanmalıdır.
Korozyon kaynaklı yüzey kayıpları, özellikle deniz suyu veya kimyasal ortamlarda çalışan pompa gövdelerinde sık görülür; bu durumlarda korozyona dayanıklı alaşımlar (paslanmaz çelik, nikel bazlı alaşımlar) kullanılarak hem boyut telafisi hem de koruma sağlanır.
Yorgunluk çatlakları veya derin çentikler gibi yapısal hasarlar söz konusu olduğunda, püskürtme kaynak tek başına yeterli olmayabilir; bu durumlarda önce kaynaklı dolgu veya parça değişimi değerlendirilmeli, püskürtme kaynak yalnızca yüzey onarımı ve son kat koruma amacıyla kullanılmalıdır.
Yüzey Hazırlığı: Onarımın En Kritik Adımı
Püskürtme kaynağın başarısı, büyük ölçüde yüzey hazırlığının kalitesine bağlıdır. Kaplamanın alt tabakaya mekanik olarak tutunabilmesi için yüzeyin temiz, yağsız ve yeterli pürüzlülükte olması gerekir. Yetersiz yüzey hazırlığı, kaplamanın erken soyulmasına veya ayrılmasına neden olan en yaygın hatadır.
Yüzey hazırlığı sürecinde öncelikle parça, çözücü veya alkalin temizleyicilerle yağ ve kirden arındırılır. Ardından, gerekiyorsa hafif bir taşlama işlemiyle mevcut aşınmış tabaka giderilerek sağlam malzemeye ulaşılır.
Temizlik sonrası yüzeye kumlama (grit blasting) işlemi uygulanarak istenen pürüzlülük değeri (genellikle Ra 5-10 mikron aralığında) elde edilir. Kumlama malzemesi olarak alüminyum oksit veya benzeri aşındırıcılar kullanılır; kumlama basıncı ve açısı, malzeme tipine göre optimize edilir.
Kumlama sonrası yüzey, kaplama işlemine mümkün olan en kısa sürede alınmalıdır; çünkü havadaki nem ve oksijen, temizlenmiş yüzeyde hızla yeniden oksit tabakası oluşturarak yapışma mukavemetini düşürebilir. MBES Makina, kumlama ile kaplama arasındaki süreyi standart prosedürlerle sınırlandırarak bu riski minimize eder.
Malzeme Seçimi: Toz ve Tel Alaşımları
Püskürtme kaynak uygulamasında kullanılacak malzeme, parçanın çalışma koşullarına, aşınma mekanizmasına ve gerekli mekanik özelliklere göre seçilir. Genel amaçlı boyut telafisi için karbon çelik veya düşük alaşımlı çelik tozları/telleri tercih edilirken, korozyona dayanıklılık gereken uygulamalarda paslanmaz çelik (316, 420 gibi) alaşımları kullanılır.
Yüksek sertlik ve aşınma direnci gereken bölgelerde (örneğin salmastra bilezikleri, keçe temas yüzeyleri) tungsten karbür kompozit tozlar veya kobalt bazlı sert alaşımlar (stellite benzeri) tercih edilebilir. Bu malzemeler, aşınma direncini önemli ölçüde artırırken sürtünme katsayısını da düşürebilir.
Bronz ve alüminyum bronz alaşımları, yatak yüzeyleri ve düşük sürtünme gerektiren uygulamalarda; molibden ise özellikle piston ve silindir gibi yüksek sürtünmeye maruz kalan yüzeylerde tercih edilen malzemeler arasındadır.
MBES Makina, malzeme seçiminde parçanın orijinal alaşımını, çalışma ortamını (sıcaklık, kimyasal maruziyet, nem) ve mekanik yük koşullarını değerlendirerek en uygun toz veya tel kombinasyonunu belirler; gerektiğinde birden fazla katman (bağlayıcı kat + fonksiyonel kat) uygulanır.
Uygulama Süreci: Kaplama Adımları
Yüzey hazırlığı tamamlandıktan sonra parça, püskürtme ekipmanına uygun şekilde sabitlenir ve genellikle bir döndürme tertibatı (lathe benzeri) üzerine yerleştirilerek eşit kalınlıkta kaplama elde edilmesi sağlanır. Püskürtme tabancası, belirlenen mesafe ve açıda parça yüzeyi boyunca hareket ettirilir.
İlk katman olarak genellikle bir bağlayıcı kat (bond coat) uygulanır; bu kat, alt tabaka ile fonksiyonel kaplama arasındaki yapışmayı güçlendirir. Bağlayıcı kat üzerine, istenen kalınlığa ulaşana kadar fonksiyonel malzeme katman katman püskürtülür.
Püskürtme sırasında parça sıcaklığının kontrol altında tutulması önemlidir; aşırı ısınma, alt tabakada istenmeyen metalurjik değişimlere veya çarpılmaya neden olabilir. Bu nedenle katmanlar arasında soğuma süreleri verilir veya hava/su soğutması uygulanır.
Kaplama kalınlığı, hedeflenen final ölçüye taşlama payı bırakılarak belirlenir; genellikle taşlama sonrası istenen ölçüye ulaşmak için kaplama, final ölçüden biraz daha kalın bırakılır. Bu pay, malzeme tipine ve taşlama yöntemine göre değişmekle birlikte tipik olarak birkaç onda milimetre mertebesindedir.
Kaplama Sonrası İşlemler: Taşlama ve Hassas Ölçülendirme
Püskürtme kaplama tamamlandıktan sonra parça, istenen nihai ölçüye ve yüzey pürüzlülüğüne ulaştırmak amacıyla taşlama işlemine tabi tutulur. Taşlama, genellikle silindirik taşlama tezgahlarında elmas veya CBN taşlar kullanılarak gerçekleştirilir çünkü sert kaplama malzemeleri geleneksel taşlama taşlarını hızla aşındırabilir.
Taşlama sırasında soğutma sıvısı kullanımı, hem taş ömrünü korumak hem de kaplamanın aşırı ısınarak mikro çatlak oluşturmasını önlemek açısından önemlidir. Taşlama işlemi, birkaç kademede kaba ve ince pasolar halinde uygulanarak istenen boyutsal tolerans ve yüzey kalitesi elde edilir.
Nihai ölçü kontrolü, mikrometre ve komparatörlerle mikron hassasiyetinde yapılır. Silindirik parçalarda ovalite ve konsantriklik ölçümleri de ihmal edilmemelidir; çünkü kaplama sonrası taşlama sırasında bile küçük sapmalar oluşabilir.
Bazı uygulamalarda, yüzey pürüzlülüğünü daha da iyileştirmek veya gözenekleri kapatmak amacıyla honlama veya polisaj gibi ek son işlemler de uygulanabilir; özellikle keçe temas yüzeylerinde bu ek işlemler sızdırmazlık performansını artırır.
Kalite Kontrol ve Test Yöntemleri
Püskürtme kaynak uygulamasının kalitesi, birkaç farklı test yöntemiyle doğrulanır. Yapışma mukavemeti testi, kaplamanın alt tabakaya ne kadar sağlam tutunduğunu ölçer; bu test genellikle numune parçalar üzerinde çekme testi şeklinde uygulanır.
Kaplama kalınlığı, manyetik veya girdap akımı esaslı kalınlık ölçüm cihazlarıyla kontrol edilir; bu ölçüm, kaplamanın yüzey boyunca homojen dağıldığını doğrular. Sertlik testi (Vickers veya Rockwell), kaplamanın hedeflenen mekanik özelliklere ulaştığını gösterir.
Gözeneklilik kontrolü, kaplamanın yoğunluğunu ve olası zayıf noktalarını tespit etmek için görsel muayene veya mikroyapı incelemesi ile yapılabilir. Aşırı gözeneklilik, kaplamanın korozyon direncini ve mekanik dayanımını olumsuz etkiler.
MBES Makina, her püskürtme kaynak uygulamasında boyutsal ölçüm, yüzey pürüzlülüğü kontrolü ve görsel muayeneyi standart olarak uygular; kritik uygulamalarda talep üzerine ek testler (sertlik, yapışma mukavemeti) de organize edilebilir.
Sık Yapılan Hatalar ve Bunlardan Kaçınma Yolları
Püskürtme kaynak uygulamalarında en sık yapılan hata, yetersiz veya hatalı yüzey hazırlığıdır. Yağ kalıntısı, uygun olmayan pürüzlülük veya kumlama ile kaplama arasındaki sürenin uzun tutulması, kaplamanın erken soyulmasına neden olur.
Bir diğer yaygın hata, malzeme seçiminin çalışma koşullarına uygun yapılmamasıdır; örneğin korozif ortamda çalışan bir parçaya sıradan karbon çeliği kaplaması uygulanması, kısa sürede yeniden aşınma veya korozyona yol açar. Aşırı kalın tek katman uygulaması da iç gerilmelerin birikmesine ve kaplamanın çatlamasına neden olabilir.
Taşlama sırasında yetersiz soğutma veya agresif paso derinliği, kaplamada mikro çatlaklara ve ısı kaynaklı hasara yol açabilir. MBES Makina, standart prosedürler ve deneyimli operatör kadrosuyla bu hataların önüne geçmeyi hedefler.
Kaplama kalınlığının taşlama payı hesaba katılmadan belirlenmesi de sık görülen bir planlama hatasıdır; yetersiz kalınlık bırakılması durumunda taşlama sonrası istenen ölçüye ulaşılamayabilir ve işlem tekrarlanmak zorunda kalabilir.
Maliyet ve Süre Avantajları
Aşınmış bir mil veya rotor parçasının komple yenisiyle değiştirilmesi, özellikle özel imalat veya ithal parçalarda uzun temin süreleri ve yüksek maliyetler doğurabilir. Püskürtme kaynak ile onarım, bu süreci önemli ölçüde kısaltarak ekipmanın kısa sürede üretime dönmesini sağlar.
Özellikle üretimi durdurulmuş eski model tezgah veya ekipman parçalarında, orijinal parça bulmak neredeyse imkânsız hale gelebilir; bu gibi durumlarda püskürtme kaynak, mevcut parçanın ömrünü uzatarak ekonomik bir çözüm sunar.
MBES Makina, atölye bünyesindeki CNC ve torna tezgahları ile taşlama kabiliyetini bir araya getirerek püskürtme kaynak sonrası gerekli tüm hassas işlemleri tek çatı altında tamamlayabilmekte, böylece farklı tedarikçiler arasında koordinasyon kaybını ve ek gecikmeleri ortadan kaldırmaktadır.
Kullanım Alanları ve Sektörel Uygulamalar
Püskürtme kaynak teknolojisi, enerji santralleri, petrokimya tesisleri, gıda ve içecek üretimi, su/atık su arıtma, denizcilik ve genel imalat sektörlerinde yaygın olarak kullanılan pompa, blower, kompresör ve elektrik motoru gibi ekipmanların onarımında tercih edilir.
Özellikle sürekli çalışan ve plansız duruşun yüksek maliyete yol açtığı kritik proseslerde, püskürtme kaynak ile hızlı onarım imkânı büyük değer taşır. Deniz suyu veya kimyasal madde ile temas eden pompalarda korozyona dayanıklı alaşımlarla yapılan kaplamalar, ekipman ömrünü belirgin şekilde uzatır.
MBES Makina, farklı sektörlerden gelen çeşitli ekipman tiplerinde püskürtme kaynak uygulaması gerçekleştirme tecrübesine sahiptir ve her sektörün kendine özgü çalışma koşullarına uygun malzeme ve yöntem seçimini müşteriyle birlikte değerlendirir.
MBES Makina'nın Süreç Yönetimi
MBES Makina, püskürtme kaynak projelerinde önce parçanın detaylı incelemesini yaparak aşınma tipini, boyutsal sapmayı ve çalışma koşullarını değerlendirir. Bu değerlendirme sonucunda uygun püskürtme yöntemi ve malzeme seçimi yapılarak müşteriye net bir uygulama planı sunulur.
Süreç; yüzey hazırlığı, kaplama uygulaması, taşlama ve hassas ölçülendirme, kalite kontrol testleri ve son olarak raporlama adımlarını kapsar. Her aşamada fotoğraflı dokümantasyon tutularak müşteriye şeffaf bir süreç sunulur.
Revizyon hizmetlerimizle entegre çalışıldığında, pompa veya blower millerinde tespit edilen aşınma, komple revizyon kapsamında değerlendirilerek gerekirse aynı süreç içinde püskürtme kaynak uygulaması da planlanır; bu sayede parça birden fazla kez sökülüp takılmaz, zaman ve maliyet tasarrufu sağlanır.
MBES Makina ile Teklif ve Sipariş Süreci
Püskürtme kaynak hizmeti almak isteyen işletmeler, aşınmış parçanın fotoğrafları, ölçüleri ve çalışma koşulları hakkında bilgi paylaşarak MBES Makina ile iletişime geçebilir. Ön değerlendirme sonrası parça atölyeye getirilir veya gerekirse yerinde inceleme planlanır.
Detaylı inceleme sonrasında müşteriye, uygulanacak yöntem, malzeme, tahmini süre ve gerekli işlemleri içeren kapsamlı bir teklif sunulur. Onay sonrası yüzey hazırlığından kaplamaya, taşlamadan kalite kontrolüne kadar tüm süreç planlanan takvime uygun şekilde yürütülür.
Acil üretim ihtiyaçları için öncelikli işlem seçeneği değerlendirilebilir; MBES Makina, işletmelerin duruş süresini en aza indirmek amacıyla süreç adımlarını mümkün olduğunca paralel yürütmeye özen gösterir.
Teklif ve sipariş süreci için Selami Seldüz (0532 433 83 87), Emirhan Seldüz (0532 419 64 25) veya mbesmakina@gmail.com adresi üzerinden MBES Makina ile iletişime geçilebilir.
Sıkça Sorulan Sorular
Püskürtme kaynak ile geleneksel kaynak arasındaki temel fark nedir?
Geleneksel kaynakta ana malzeme ergiyerek kaynak metaliyle birleşirken, püskürtme kaynakta ana malzeme ergimez; yalnızca püskürtülen metal parçacıkları yüzeye mekanik olarak tutunur. Bu fark, püskürtme kaynağın çok daha düşük ısıl deformasyon riski taşımasını sağlar ve hassas toleranslı parçalarda tercih edilmesinin temel nedenidir.
Hangi parçalar püskürtme kaynak ile onarılabilir?
Pompa milleri, rotor gövdeleri, rulman yatakları, salmastra bölgeleri, döner başlık yüzeyleri ve genel olarak aşınma veya korozyon sonucu boyut kaybına uğramış silindirik veya düz yüzeyli metal parçalar püskürtme kaynak ile onarılabilir. Derin çatlak veya yapısal hasar içeren parçalarda ise önce ek değerlendirme gereklidir.
Kaplama kalınlığı ne kadar olabilir?
Kaplama kalınlığı, kullanılan yöntem ve malzemeye bağlı olarak birkaç onda milimetreden birkaç milimetreye kadar değişebilir. Genel olarak ince katmanlar halinde uygulanarak istenen toplam kalınlığa ulaşılır; taşlama payı da bu kalınlığa dahil edilerek hesaplanır.
Püskürtme kaynak sonrası parça ne kadar dayanıklı olur?
Doğru malzeme seçimi, uygun yüzey hazırlığı ve doğru uygulama tekniğiyle yapılan püskürtme kaynak, parçanın orijinal performansına yakın hatta bazı aşınma özellikleri açısından daha üstün dayanıklılık sağlayabilir. Dayanıklılık, seçilen alaşıma ve çalışma koşullarına bağlı olarak değişkenlik gösterir.
Hangi durumlarda parça değişimi püskürtme kaynağa tercih edilmelidir?
Derin yapısal çatlaklar, ciddi boyutsal deformasyon, malzeme yorgunluğu ileri seviyede olan parçalarda veya güvenlik açısından kritik yük taşıyan bölgelerde parça değişimi daha güvenli bir seçenek olabilir. MBES Makina, ön inceleme sonrası hangi yöntemin daha uygun olduğunu değerlendirerek müşteriye önerir.
Taşlama işlemi neden mutlaka gereklidir?
Püskürtme sonrası yüzey, istenen nihai boyutta ve pürüzlülükte olmaz; kaplama kasıtlı olarak biraz daha kalın bırakılır. Taşlama işlemi, parçayı hassas toleranslara ve gerekli yüzey kalitesine getirmek için gereklidir. Sert kaplama malzemeleri nedeniyle bu işlem genellikle elmas veya CBN taşlarla yapılır.
Korozif ortamlarda çalışan parçalar için hangi malzemeler önerilir?
Deniz suyu, kimyasal madde veya nemli ortamlarda çalışan parçalarda paslanmaz çelik alaşımları, nikel bazlı alaşımlar veya özel korozyon dirençli kompozit tozlar tercih edilir. Malzeme seçimi, parçanın maruz kaldığı spesifik kimyasal ortam dikkate alınarak yapılmalıdır.
MBES Makina püskürtme kaynak sonrası hangi kontrolleri yapıyor?
MBES Makina, her uygulamada boyutsal ölçüm, yüzey pürüzlülüğü kontrolü ve görsel muayeneyi standart olarak gerçekleştirir. Kritik uygulamalarda talep üzerine kaplama kalınlığı ölçümü, sertlik testi ve yapışma mukavemeti testi gibi ek kontroller de organize edilebilir ve sonuçlar detaylı raporla müşteriye sunulur.