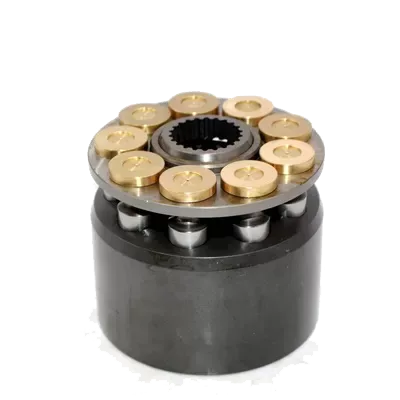
Pistonlu pompalar, yüksek basınç gerektiren hidrolik güç üniteleri, dozajlama sistemleri, yüksek basınçlı yıkama hatları ve endüstriyel proses uygulamalarında tercih edilen, eksenel veya radyal piston hareketiyle sıvı transferi sağlayan hassas makinelerdir. Yüksek basınç altında çalışmaları, piston, silindir, sızdırmazlık elemanları ve valf grubu üzerinde zamanla aşınma ve yorulma oluşturur.
MBES Makina olarak Hadımköy - Arnavutköy atölyemizde eksenel pistonlu, radyal pistonlu ve dozaj tipi pistonlu pompaların komple sökümünü, ölçümünü, aşınan parçaların CNC/torna imalatını, montajını ve basınç testlerini gerçekleştiriyoruz. Hedefimiz, pompanızın orijinal debi ve basınç performansına güvenli şekilde geri dönmesini sağlamaktır.
Bu yazıda pistonlu pompaların çalışma prensibini, tipik arıza belirtilerini, söküm ve ölçüm sürecini, kullanılan malzemeleri, test-raporlama adımlarını, bakım periyotlarını ve MBES Makina'nın uçtan uca revizyon sürecini ayrıntılı olarak inceliyoruz.
Pistonlu Pompa Nedir, Nasıl Çalışır?
Pistonlu pompalar, bir tahrik mili tarafından hareket ettirilen pistonların silindir içinde ileri-geri veya eksenel hareketiyle sıvıyı emiş tarafından basma tarafına iten pozitif deplasmanlı pompalardır. Eksenel pistonlu pompalarda pistonlar bir yatık plaka (swash plate) açısıyla hareket ederken, radyal pistonlu pompalarda pistonlar merkez mile dik biçimde yerleştirilmiş silindirler içinde hareket eder.
Bu pompa tipi, dişli veya vidalı pompalara kıyasla çok daha yüksek basınç değerlerine ulaşabildiği için hidrolik güç üniteleri, pres makineleri, yüksek basınçlı temizlik ekipmanları ve kimyasal dozajlama sistemlerinde tercih edilir. Debi kontrolü, yatık plaka açısının veya strok uzunluğunun ayarlanmasıyla hassas biçimde yapılabilir.
Pistonlu pompalarda sıvının geri kaçmasını önlemek için emiş ve basma valfleri kullanılır; bu valflerin sızdırmazlığı, pompa veriminin doğrudan belirleyicisidir. Ayrıca piston contaları ve kılavuz burçları, yüksek basınç altında sızdırmazlığı sağlayan diğer kritik elemanlardır.
MBES Makina, hidrolik pres güç üniteleri, dozaj pompaları, yüksek basınçlı yıkama pompaları ve proses pompaları dahil olmak üzere farklı tip ve markadaki pistonlu pompalarda revizyon hizmeti sunmaktadır.
Pistonlu Pompalarda Sık Görülen Arıza Belirtileri
Pistonlu pompalarda en sık karşılaşılan arıza belirtisi, basınç değerinde düşüş veya dalgalanmadır. Piston contalarının veya valf oturma yüzeylerinin aşınması, sıvının basma hattına tam olarak iletilememesine ve basıncın kararsız hale gelmesine neden olur.
Debi kararsızlığı ve titreşimli çalışma da yaygın belirtiler arasındadır. Piston ile silindir arasındaki kleransın açılması, pompanın darbeli çalışmasına ve buna bağlı olarak boru hattında titreşim ve gürültü oluşmasına yol açar.
Anormal ısınma, mil keçesinden sızıntı, yağ kirliliği ve motor akımında dalgalanma da pistonlu pompalarda revizyon ihtiyacının habercisi olan diğer önemli işaretlerdir. Özellikle keçe sızıntısı, hem çevresel hem de güvenlik açısından acil müdahale gerektirir.
Valf gruplarında oluşan çentik veya çukurlaşma (kavitasyon hasarı), pompanın karakteristik bir tıkırtı sesiyle çalışmasına neden olur. Bu tür bir ses tespit edildiğinde pompa mümkün olan en kısa sürede incelemeye alınmalıdır.
- Basınç düşüklüğü veya dalgalanması
- Debi kararsızlığı ve titreşimli çalışma
- Mil keçesinden yağ/sıvı sızıntısı
- Valf gruplarında tıkırtı sesi
- Motor akımında dalgalanma ve aşırı ısınma
Söküm ve İlk Muayene
Revizyon süreci, pompanın hattan güvenli biçimde sökülüp atölyemize taşınmasıyla başlar. Söküm öncesinde pompanın çalışma basıncı, akışkan tipi, kullanım süresi ve arıza şikayeti müşteriden alınarak kayıt altına alınır; bu bilgiler kök neden analizinde yol gösterici olur.
Atölyeye ulaşan pompa önce dıştan temizlenir, ardından muhafaza kapağı açılarak piston grubu, yatık plaka veya krank mekanizması, valf blokları ve mil keçesi sırasıyla sökülür. Her parça orijinal konumu işaretlenerek çıkarılır.
Sökülen parçalar kimyasal temizlik banyosunda yıkanarak yağ ve partikül kalıntılarından arındırılır. Piston yüzeyleri, silindir iç yüzeyleri, valf oturma yüzeyleri ve mil keçe bölgesi büyüteç ve endoskop yardımıyla detaylı biçimde incelenir.
İlk muayene bulguları, fotoğraflarla desteklenmiş bir ön rapor halinde müşteriyle paylaşılır. Bu raporda hangi parçaların onarılabileceği, hangilerinin yeniden imal edilmesi gerektiği belirtilir ve onay sonrası ölçüm ile imalat sürecine geçilir.
Piston, Silindir ve Mil Ölçümü
Pistonlu pompa performansının temel belirleyicisi, piston ile silindir arasındaki hassas klerans değeridir. Bu değer, revizyon sırasında dijital mikrometre ve iç çap komparatörleriyle mikron hassasiyetinde ölçülür. Piston dış çapı, silindir iç çapı, ovalite ve konikliği ayrı ayrı kontrol edilir.
Mil doğrusallığı ve yatık plaka açısı da bu aşamada ölçülür. Eksenel pistonlu pompalarda yatık plaka açısındaki en ufak bir sapma, piston stroklarının eşit olmamasına ve pompa debisinde dengesizliğe yol açar; bu nedenle açı ölçümü hassas açı ölçerlerle yapılır.
Valf oturma yüzeyleri, yay baskı kuvvetleri ve valf açılma-kapanma toleransları da ayrı bir kontrol başlığıdır. Yüzeyde çukurlaşma veya çizik tespit edilmesi durumunda valf yüzeyleri lepleme (honlama) işlemiyle düzeltilir ya da komple yenilenir.
Tüm ölçüm sonuçları, üretici tolerans tablolarıyla karşılaştırılarak tolerans dışı kalan her parça imalat listesine eklenir. Bu titiz ölçüm süreci, montaj sonrası pompanın orijinal basınç ve debi değerlerine ulaşabilmesinin ön koşuludur.
Aşınan Parçaların CNC/Torna İmalatı
Ölçüm sonucunda tespit edilen aşınmış veya hasarlı parçalar, atölyemizdeki CNC işleme merkezleri ve torna tezgahlarında orijinal tolerans değerlerine uygun şekilde yeniden imal edilir. Piston yüzeyi hasarlıysa sertleştirilmiş çelik malzemeden yeni piston imalatı yapılır ve yüzeyler taşlanarak istenen yüzey pürüzlülüğüne getirilir.
Silindir iç yüzeyinde çizik veya aşınma tespit edildiğinde, honlama işlemiyle yüzey yeniden düzeltilir; aşınma çok ilerlemişse silindir gömleği (liner) değişimi uygulanır. Bu işlemler, piston ile silindir arasındaki sızdırmazlığın yeniden sağlanması için kritik öneme sahiptir.
Mil aşınmalarında, aşınan bölgeye kaplama uygulanıp taşlama yapılır veya mil komple yeniden imal edilir. Genellikle yüksek mukavemetli ve aşınmaya dayanıklı alaşımlı çelikler (ör. 4140/42CrMo4, paslanmaz gerektiren uygulamalarda 316 kalite) tercih edilir.
Valf oturma yüzeyleri lepleme ile düzeltilir, gerekirse valf gövdesi CNC ile yeniden işlenir. Yaylar ise standart olarak yenileriyle değiştirilir; zira yay yorulması gözle tespit edilemeyecek kadar kademeli ilerleyebilir.
- Aşınmış piston yüzeyinin yeniden imalatı
- Silindir honlama veya gömlek değişimi
- Mil kaplama, taşlama veya yeni mil imalatı
- Valf yüzeyi lepleme ve yay değişimi
Keçe, Conta ve Valf Grubu Yenileme
Pistonlu pompalarda sızdırmazlık, sistemin güvenli ve verimli çalışmasının anahtarıdır. Piston contaları, yüksek basınç ve sürtünmeye maruz kaldıkları için revizyon kapsamında standart olarak yenilenir; uygulamaya göre PTFE, poliüretan veya elastomer esaslı özel conta setleri kullanılır.
Mil keçesi, pompanın dış ortamla temas eden en kritik sızdırmazlık noktasıdır. Aşınmış veya sertleşmiş keçeler mutlaka değiştirilir, keçe yuvasında hasar varsa CNC ile revize edilerek yeni keçenin sağlıklı oturması sağlanır.
Emiş ve basma valflerindeki bilye, disk veya konik valf elemanları, oturma yüzeyi hasar görmüşse yenilenir. Valf yaylarının baskı kuvveti orijinal spesifikasyona uygun olacak şekilde seçilir; yanlış yay seçimi pompa basıncını doğrudan etkiler.
Gövde birleşim yüzeylerindeki contalar da standart olarak değiştirilir. Akışkan tipine (su, yağ, kimyasal) uygun malzeme seçimi, hem sızdırmazlık hem de kimyasal dayanım açısından büyük önem taşır.
Montaj Süreci
İmalatı ve tedariki tamamlanan tüm parçalar, temiz bir montaj ortamında sırasıyla birleştirilir. Piston grubu silindirlere yerleştirilirken yüzeylerin çizilmemesi için özel montaj aparatları ve yağlama kullanılır; her piston montaj öncesi tekrar boyut kontrolünden geçirilir.
Yatık plaka açısı veya krank mekanizması, orijinal spesifikasyona uygun şekilde ayarlanır ve komparatör ile doğrulanır. Bu ayar, pompa debisinin ve basınç kararlılığının doğru sağlanabilmesi için belirleyicidir.
Valf grupları, doğru sıra ve yönde monte edilir; yay baskı kuvvetleri kontrol edilerek gövdeye sabitlenir. Mil keçesi ve rulmanlar üretici tork değerlerine uygun şekilde monte edilir, aşırı sıkma veya darbeden kaçınılır.
Montaj sonunda pompa mili elle çevrilerek serbest dönüş kontrolü yapılır. Sürtünme, sıkışma veya anormal direnç tespit edilmeden test aşamasına geçilmez.
Basınç ve Performans Testi
Montajı tamamlanan pompa, atölyemizdeki test standında kademeli basınç artışıyla test edilir. Öncelikle düşük basınçta çalıştırılarak sızdırmazlık kontrolü yapılır, ardından basınç kademeli olarak nominal çalışma değerine yükseltilir.
Test sırasında debi, basınç kararlılığı, titreşim, ses seviyesi ve sıcaklık değerleri kayıt altına alınır. Basınç dalgalanması veya anormal ses tespit edilmesi durumunda pompa yeniden sökülerek ilgili bölge incelenir.
Uzun süreli çalışma testinde, pompanın belirli bir süre nominal basınçta kesintisiz çalıştırılması sağlanarak sızdırmazlık ve sıcaklık kararlılığı doğrulanır. Bu test, sahada karşılaşılabilecek ısınma veya sızıntı problemlerinin önceden tespit edilmesini sağlar.
Tüm test sonuçları üretici referans değerleriyle karşılaştırılarak değerlendirilir. Testten başarıyla geçen pompa, saha montajına hazır hale getirilir.
Raporlama
Her pistonlu pompa revizyonu için MBES Makina, kabulden teslimata kadar tüm süreci belgeleyen kapsamlı bir teknik rapor hazırlar. Bu rapor müşterinin bakım arşivine kalıcı bir kayıt olarak eklenir ve gelecekteki bakım kararlarına referans oluşturur.
Raporda; ilk muayene bulguları, ölçüm sonuçları ve tolerans karşılaştırmaları, yeniden imal edilen veya değiştirilen parçaların listesi, kullanılan malzeme ve conta tipleri, basınç testi grafikleri ve sıcaklık verileri detaylı biçimde sunulur.
Fotoğraflı belgeleme, özellikle piston ve silindir yüzeylerindeki aşınma durumunu görsel olarak kanıtlamak açısından önemlidir. Bu belgeler, müşterinin işletme kararlarını daha sağlıklı vermesine yardımcı olur.
Rapor teslimiyle birlikte bir sonraki bakımın ne zaman yapılması gerektiğine dair öneriler de sunularak, pompanın uzun ömürlü ve güvenilir çalışması desteklenir.
Bakım Periyotları ve Önleyici Yaklaşım
Pistonlu pompalarda önleyici bakım, arızaların büyümeden tespit edilmesini sağlar. Hidrolik yağ veya akışkan seviyesi ve temizliği haftalık, filtre kontrolü aylık, basınç ve debi ölçümü üç ayda bir yapılmalıdır. Piston contaları ve valf elemanları ise çalışma yoğunluğuna bağlı olarak bir ile iki yıl arasında değişen periyotlarla kontrol edilip gerekirse yenilenmelidir.
Akışkan temizliği, pistonlu pompaların ömrünü belirleyen en önemli faktörlerden biridir. Kirli veya partikül içeren akışkan, piston ve silindir yüzeylerinde erken aşınmaya neden olur; bu nedenle filtre bakımı asla ihmal edilmemelidir.
Yüksek basınçlı ve sürekli çalışan sistemlerde, yılda en az bir kez komple açılıp iç muayene yapılması önerilir. Bu sayede küçük aşınmalar büyümeden tespit edilip düşük maliyetli müdahalelerle giderilebilir.
MBES Makina, müşterilerine çalışma koşullarına özel bakım takvimi önerileri sunarak, plansız duruşların önüne geçilmesine katkı sağlar.
Sık Yapılan Hatalar
Pistonlu pompa bakımında en sık yapılan hatalardan biri, basınç düşüklüğünün geçici bir durum sanılıp göz ardı edilmesidir. Oysa bu belirti genellikle piston veya valf aşınmasının erken işaretidir ve zamanında müdahale edilmezse silindir ve mil hasarına kadar ilerleyebilir.
Akışkan filtrelerinin düzenli değiştirilmemesi de yaygın bir ihmaldir. Kirli akışkanla çalışmaya devam eden pompalarda piston ve silindir yüzeyleri hızla aşınır, revizyon ihtiyacı öngörülenden çok daha erken ortaya çıkar.
Uygun olmayan conta veya keçe malzemesi kullanımı da sık karşılaşılan bir hatadır; akışkan tipine uygun olmayan malzemeler kısa sürede şişme, sertleşme veya çözünme yaşayarak sızıntıya yol açar.
Son olarak, yatık plaka açısı veya valf yay ayarlarının üretici spesifikasyonuna uygun yapılmaması, pompa debisinde dengesizliğe ve erken yorulma hasarına neden olan önemli bir montaj hatasıdır.
MBES Makina ile Revizyon Süreci Nasıl İşler?
Süreç, müşterinin arıza şikayeti ve pompa bilgilerini iletmesiyle başlar. Telefon veya e-posta üzerinden alınan ön bilgiler doğrultusunda saha keşfi veya doğrudan söküm planlaması yapılır.
Pompa atölyeye ulaştıktan sonra söküm, temizlik, ölçüm ve ön rapor aşamaları tamamlanır; bulgular ve tahmini süre müşteriye iletilerek onay alınır. Onay sonrası imalat, montaj ve test süreçleri titizlikle yürütülür.
Tüm süreç boyunca talep eden müşterilere fotoğraf ve ilerleme bilgisi paylaşılır. Revizyon tamamlandığında detaylı rapor ile birlikte pompa teslim edilir; gerektiğinde sahada devreye alma desteği de verilir.
MBES Makina'nın Hadımköy - Arnavutköy atölyesinde söküm, ölçüm, CNC/torna imalat, montaj ve test hizmetlerinin tamamı tek çatı altında verildiği için süreç hızlı ve kontrollü şekilde ilerler.
Teklif ve Sipariş Süreci
Pistonlu pompa revizyonu için teklif almak isteyen müşteriler, pompanın marka, model, basınç-debi bilgisi ve arıza şikayetini 0532 433 83 87 (Selami Seldüz) veya 0532 419 64 25 (Emirhan Seldüz) numaralarından iletebilir; mbesmakina@gmail.com adresine e-posta ile de talepte bulunabilir.
Etiket bilgileri, kullanılan akışkan tipi ve varsa önceki bakım kayıtlarının paylaşılması, ön değerlendirmenin daha hızlı yapılmasına yardımcı olur. Fotoğraf ve video paylaşımı da uzaktan ön teşhis sürecini hızlandırır.
İlk görüşme sonrası gerekiyorsa saha keşfi planlanır veya pompa doğrudan atölyeye alınarak detaylı inceleme yapılır. Söküm ve ölçüm sonrası hazırlanan bulgular ve fiyat teklifi müşteri onayına sunulur.
Onay verilen işler planlanan süre içinde tamamlanarak teslim edilir. Üretimi durduran acil arızalarda öncelikli müdahale ve hızlandırılmış revizyon imkanı da sunulmaktadır.
Debi Ayar Mekanizmalarının Kontrolü
Değişken debili eksenel pistonlu pompalarda yatık plaka açısını kontrol eden servo mekanizma veya kumanda pistonu, debi ayarının doğruluğunu belirleyen kritik bir bileşendir. Bu mekanizmada oluşan sızıntı veya sürtünme artışı, pompanın komut verilen debiyi tam olarak sağlayamamasına neden olabilir.
Revizyon sırasında servo pistonun iç yüzeyi ve kontrol yayının durumu ayrıca kontrol edilir. Kumanda basıncı hattındaki filtre veya orifis tıkanıklığı da debi ayar tepkisini yavaşlatan bir etken olarak değerlendirilir. Bu bölgenin ihmal edilmesi, ana piston grubu tamamen yenilenmiş olsa bile pompanın beklenen tepki hızını göstermemesine yol açabilir.
Debi ayar mekanizması test edilirken, farklı komut değerlerinde pompanın gerçek debisi ölçülerek kontrol eğrisi çıkarılır. Bu eğri, üretici referans eğrisiyle karşılaştırılarak mekanizmanın doğru çalıştığı doğrulanır.
Yüksek Basınç Uygulamalarında Özel Dikkat Noktaları
Çok yüksek basınç değerlerinde çalışan pistonlu pompalarda (örneğin yüksek basınçlı yıkama veya hidrolik pres uygulamaları), malzeme yorulması diğer uygulamalara kıyasla çok daha hızlı ilerler. Bu nedenle bu tip pompalarda revizyon periyotları genellikle daha sık planlanır ve ölçüm toleransları daha dar tutulur.
Yüksek basınç hatlarında kullanılan contaların ve O-ringlerin basınç dayanımı, sadece malzeme cinsine değil aynı zamanda geometrik tasarımına da bağlıdır; bu nedenle orijinal spesifikasyona uygun olmayan yedek parça kullanımı, görünüşte aynı olsa bile erken arızaya yol açabilir.
Basınç darbeleri (su darbesi benzeri etkiler) yüksek basınçlı pistonlu pompa sistemlerinde valf ve conta ömrünü kısaltan önemli bir etkendir. Sistemde akümülatör kullanımı veya yumuşak açma-kapama valfleri, bu darbelerin etkisini azaltarak pompa ömrünü uzatabilir.
Revizyon Sonrası İzlenebilirlik ve Performans Trendi
MBES Makina, her pistonlu pompa revizyonunu bir kayıt numarasıyla belgeler ve ölçüm sonuçlarını, kullanılan malzemeleri ve test verilerini saklar. Böylece aynı pompanın sonraki revizyonlarında aşınma hızı ve tekrarlayan sorun noktaları karşılaştırmalı olarak değerlendirilebilir.
Bu izlenebilirlik, özellikle kritik üretim hatlarında çalışan pompalar için önemlidir; zira aşınma trendinin öngörülmesi, bakım planlamasının arıza gerçekleşmeden önce yapılmasına imkan tanır.
Sıkça Sorulan Sorular
Pistonlu pompa revizyonu ne kadar sürer?
Süre, hasar derecesine ve gerekli parça imalatının kapsamına göre değişir. Conta ve keçe değişimi gibi basit müdahaleler birkaç gün içinde tamamlanabilirken, piston, silindir veya mil yeniden imalatı gerektiren kapsamlı revizyonlar bir ila iki hafta sürebilir. Kesin süre, atölyeye kabul sonrası yapılan inceleme ile netleşir.
Pompamın basıncı düşük, neden olabilir?
Basınç düşüklüğünün en yaygın nedenleri piston-silindir arasındaki klerans açılması, valf oturma yüzeylerinde aşınma veya yay yorulmasıdır. Bu durumlar iç kaçağa (slip) yol açarak pompanın gerçek verimini düşürür. Kesin nedeni belirlemek için ölçüm ve gözle muayene gereklidir.
Hangi tip pistonlu pompalara revizyon hizmeti veriyorsunuz?
MBES Makina eksenel pistonlu, radyal pistonlu ve dozaj tipi pistonlu pompalarda; hidrolik güç üniteleri, yüksek basınçlı yıkama sistemleri ve proses pompaları dahil olmak üzere marka bağımsız revizyon hizmeti sunmaktadır.
Piston ve silindir yeniden imal edilebiliyor mu?
Evet, atölyemizdeki CNC ve torna tezgahlarında aşınmış piston ve silindir yeniden imal edilebilir veya honlama gibi yüzey işlemleriyle onarılabilir. Aşınma seviyesi ölçüm sonucunda belirlenir ve buna göre onarım mı yoksa yeniden imalat mı gerektiği kararlaştırılır.
Revizyon sonrası hangi testler yapılıyor?
Montaj sonrası pompa kademeli basınç testinden geçirilir; sızdırmazlık, debi kararlılığı, titreşim, ses ve sıcaklık değerleri ölçülerek üretici referans değerleriyle karşılaştırılır. Uzun süreli çalışma testiyle sıcaklık ve sızdırmazlık kararlılığı da doğrulanır.
Farklı akışkan tiplerine uygun conta/keçe seçimi yapılıyor mu?
Evet, pompanın taşıdığı akışkan tipine (su, yağ, kimyasal vb.) göre PTFE, poliüretan veya elastomer esaslı özel conta ve keçe malzemeleri seçilir. Yanlış malzeme seçimi kısa sürede sızıntıya yol açabileceği için bu adım titizlikle uygulanır.
Yılda kaç kez bakım yaptırmalıyım?
Genel kullanım koşullarında yılda bir kez komple iç muayene önerilir; ağır ve kesintisiz çalışan sistemlerde bu periyot kısaltılabilir. Filtre ve akışkan temizliği gibi kontroller ise haftalık ve aylık periyotlarla düzenli yapılmalıdır.
Acil arıza durumunda ne kadar hızlı müdahale edebiliyorsunuz?
Üretimi durduran acil arızalarda 0532 433 83 87 veya 0532 419 64 25 numaralarından ulaşıldığında öncelikli değerlendirme yapılır ve mümkün olan en kısa sürede söküm ile ön inceleme planlanarak hızlandırılmış revizyon süreci uygulanır.
Debi ayar mekanizmasında sorun olduğunu nasıl anlarım?
Pompa komut verilen debi değerine ulaşamıyor veya tepki süresi yavaşlamışsa, servo piston veya kumanda hattında sızıntı ya da tıkanıklık olabilir. Bu durumun kesin teşhisi için mekanizmanın sökülüp incelenmesi ve farklı komut değerlerinde debi ölçümü yapılması gerekir.
Yüksek basınçlı pompalarda revizyon sıklığı neden daha fazla?
Yüksek basınç altında çalışan malzemeler daha hızlı yorulmaya uğrar ve conta, valf gibi elemanlar daha erken aşınır. Bu nedenle yüksek basınçlı pistonlu pompalarda revizyon periyotları genellikle daha sık planlanır ve ölçüm toleransları daha sıkı tutulur.