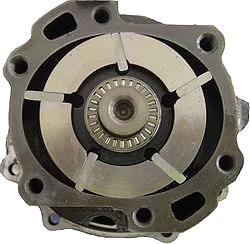
Paletli pompalar (vane pump), gövde içinde eksantrik konumlanmış bir rotor ile bu rotor üzerindeki yuvalara yerleştirilmiş hareketli paletlerin santrifüj kuvvet veya yay baskısıyla gövde iç yüzeyine temas etmesi prensibiyle çalışan pozitif deplasmanlı pompalardır. Hidrolik güç üniteleri, yağlama sistemleri, yakıt transfer hatları ve bazı endüstriyel proses uygulamalarında tercih edilirler. Sabit debi karakteristiği ve nispeten sessiz çalışma özellikleri sayesinde birçok sistemde tercih sebebi olurlar.
Sürekli sürtünmeli temas gerektiren paletler ve rotor yuvaları, zamanla aşınmaya en açık bileşenlerdir. MBES Makina Mühendislik olarak Hadımköy - Arnavutköy / İstanbul atölyemizde paletli pompaların söküm, ölçüm, arıza teşhisi, palet ve rotor gibi kritik parçaların CNC/torna tezgahlarında yeniden imalatı, montaj, balans ve test süreçlerini eksiksiz şekilde yürütüyoruz.
Bu içerikte paletli pompalarda görülen tipik arızaları, revizyon aşamalarını, ölçüm kriterlerini, kullanılan malzemeleri, test süreçlerini, bakım periyotlarını ve MBES Makina ile çalışma adımlarını detaylı olarak ele alıyoruz.
Paletli Pompalarda Görülen Tipik Arıza Belirtileri
Paletli pompalarda en sık karşılaşılan arıza belirtileri arasında debi düşüşü, basınç dalgalanması, aşırı gürültü, titreşim ve pompa çıkışında köpüklü/hava karışımlı akış sayılabilir. Bu belirtiler genellikle paletlerin aşınması, rotor yuvasının genişlemesi veya gövde iç yüzeyinin (kam halkası) çizilmesi gibi mekanik sorunlardan kaynaklanır. Debi kaybı özellikle hidrolik sistemlerde silindir hareketlerinin yavaşlaması şeklinde kendini gösterir.
Pompa çıkışında normalden yüksek sıcaklık gözlemlenmesi, iç kaçakların arttığının ve pompanın verimsiz çalıştığının bir işaretidir. Bu durum, aşınmış paletlerin gövde iç yüzeyine tam temas edememesi sonucu basınçlı akışkanın emme tarafına geri kaçmasından kaynaklanır. Zamanla bu iç kaçak artarak pompa performansını daha da düşürür.
Mil sızdırmazlık elemanında (keçe veya salmastra) görülen sızıntılar da yaygın arızalar arasındadır. Mil yatağındaki aşınma veya mil eksenel kaymasının artması, sızdırmazlık elemanının erken yıpranmasına yol açar. Ayrıca giriş filtresinin tıkanması veya emiş hattında hava kaçağı olması da paletli pompalarda kavitasyon benzeri gürültülü çalışmaya sebep olabilir.
Arıza teşhisinde basınç ve debi ölçümü, gürültü seviyesi gözlemi ve mümkünse yağ analiz sonuçları birlikte değerlendirilir. MBES Makina, sökümden önce mümkün olduğunca sahada ön inceleme yaparak arızanın olası kaynağı hakkında ilk değerlendirmeyi yapar.
Söküm Öncesi Hazırlık
Paletli pompa revizyonuna başlamadan önce pompanın çalıştığı sistemden bağlantı şeması, çalışma basıncı, debi değeri ve kullanılan akışkan tipi (hidrolik yağ, yakıt, kimyasal sıvı vb.) bilgileri alınır. Bu bilgiler, revizyon sonrası pompanın doğru çalışma koşullarında test edilmesi için gereklidir. Ayrıca pompanın sistemden sökülmeden önceki performans değerleri, mümkünse ölçülerek kayıt altına alınır.
Pompa dış yüzeyi, giriş-çıkış bağlantı noktaları temizlenir ve gövde üzerinde görsel olarak çatlak, darbe izi veya aşırı korozyon olup olmadığı incelenir. Bağlantı flanşları ve conta yüzeyleri de bu aşamada gözden geçirilir; flanş yüzeyindeki çizik veya deformasyon, sızdırmazlık sorunlarının bir kaynağı olabilir.
Müşteriden alınan arıza tanımı ve çalışma geçmişi, atölyede yapılacak sökümün hangi noktalara odaklanacağını belirler. Örneğin sürekli yüksek basınçta çalışan bir pompada palet ve kam halkası aşınmasına, düşük basınçlı ama sık start-stop yapan bir sistemde ise mil ve rulman yorulmasına daha fazla odaklanılır.
Demontaj Adımları
Demontaj işlemi pompa gövdesinin ön ve arka kapaklarının sökülmesiyle başlar. Kapaklar çıkarıldıktan sonra rotor, paletler ve kam halkası (gövde iç yüzeyi) sırasıyla numaralandırılarak çıkarılır; paletlerin hangi yuvadan çıktığı işaretlenir çünkü aşınmış paletlerin orijinal yuvasına geri konması, montaj hassasiyeti açısından önemlidir.
Mil, rulman ve salmastra grubu dikkatlice sökülür; sökme sırasında zorlama yapılmadan uygun çekme aparatı kullanılır. Rotor yüzeyi ve kam halkası iç yüzeyi, sökümden hemen sonra temizlenmeden önce fotoğraflanarak aşınma izleri belgelenir; bu belgeler revizyon raporunun ve müşteri bilgilendirmesinin bir parçasını oluşturur.
Sökülen tüm parçalar temizleme banyosunda yağ ve kir kalıntılarından arındırılır. Temizlik sonrası her parça ölçüm masasına alınarak detaylı inceleme başlar. Paletlerin kalınlığı, yuvadaki serbest hareketi ve kenar köşelerindeki yuvarlanma miktarı bu aşamada dikkatle kontrol edilir.
- Ön/arka kapak sökümü
- Rotor, palet ve kam halkasının numaralı çıkarımı
- Mil, rulman, salmastra sökümü
- Aşınma izlerinin fotoğraflanması
- Parçaların temizlenip ölçüm masasına alınması
Ölçüm ve Tolerans Kontrolleri
Palet kalınlığı ve yüzey düzlüğü mikrometre ile ölçülür, üretici toleransıyla karşılaştırılır. Palet uçlarının yuvarlanma veya çentik miktarı da kontrol edilir, çünkü palet ucu profili kam halkası ile temas kalitesini doğrudan etkiler. Rotor yuvası genişliği ölçülerek palet-yuva boşluğunun aşırı açılıp açılmadığı değerlendirilir.
Kam halkası iç yüzeyinin ovalliği ve yüzey pürüzlülüğü komparatör ve yüzey pürüzlülük ölçer ile kontrol edilir. Bu yüzeyde derin çizik veya yerel aşınma varsa, yüzeyin taşlanması ya da kam halkasının komple değişimi gerekebilir. Mil çapı, yatak yuvası ve salmastra oturma yüzeyi de ayrı ayrı ölçülerek aşınma payı belirlenir.
Rulman boşlukları ve mil doğrusallığı komparatör yardımıyla kontrol edilir; salgı değeri kabul edilen sınırın üzerindeyse mil değişimi veya doğrultma işlemi uygulanır. Ön ve arka kapak yüzeylerinin düzlüğü de sızdırmazlık açısından ölçülüp gerektiğinde yüzey işlemesi yapılır.
Tüm ölçüm sonuçları detaylı bir formda kayıt altına alınarak hem revizyon kararlarının gerekçesi belgelenir hem de müşteriye sunulacak nihai raporun temeli oluşturulur.
Palet ve Rotor Grubunun CNC/Torna ile Yeniden İmalatı
Palet ve rotor gibi hassas toleranslı parçaların orijinal yedeğinin temin edilemediği durumlarda, MBES Makina atölyesinde teknik resmi çıkarılan parçalar CNC işleme merkezlerinde yeniden üretilir. Paletler genellikle özel alaşımlı çelik veya kompozit malzemeden, yüzey sertliği ve aşınma direnci öncelikli olacak şekilde imal edilir; taşlama işlemiyle istenen yüzey pürüzlülüğüne getirilir.
Rotor gövdesi ve mil, torna tezgahında orijinal ölçülere uygun şekilde işlenir; rotor yuvalarının açılmasında hassas frezeleme yöntemleri kullanılarak palet-yuva boşluğunun üretici toleransına uygun kalması sağlanır. Kam halkası aşırı hasarlıysa, iç yüzey profili orijinaline uygun şekilde yeniden işlenir ya da komple yeni parça ile değiştirilir.
Malzeme seçiminde pompanın çalıştığı akışkanın kimyasal yapısı ve çalışma sıcaklığı dikkate alınır. Hidrolik yağla çalışan pompalarda genellikle sertleştirilmiş çelik tercih edilirken, yakıt transferinde kullanılan pompalarda korozyona dayanıklı malzemeler öncelik kazanır.
Yeniden imal edilen tüm parçalar montaj öncesi tekrar ölçülerek tolerans uygunluğu doğrulanır; bu adım, işleme sürecinde oluşabilecek sapmaların montaja yansımasını engeller.
Montaj Süreci
Montaj aşamasında rotor, paletler orijinal yuvalarına ya da yenilenmiş yuvalara yerleştirilerek kam halkası içine konumlandırılır. Palet hareketinin yuvalar içinde takılmadan, serbestçe hareket ettiği kontrol edilir; bu kontrol pompanın basınçlandırma performansı açısından kritik önemdedir.
Mil, rulmanlarla birlikte gövdeye monte edilirken doğrusallık tekrar kontrol edilir. Salmastra veya keçe montajında yüzeylerin temiz ve çiziksiz olmasına dikkat edilir, salmastra ön yükleme değeri üretici verilerine uygun şekilde ayarlanır. Ön ve arka kapaklar arasındaki conta setleri yenilenerek sızdırmazlık sağlanır.
Kapak cıvataları çapraz sırayla ve üretici tork değerine uygun şekilde sıkılır; bu, gövde deformasyonunu önleyip düzgün sızdırmazlık sağlar. Montaj tamamlandıktan sonra milin elle kolayca dönüp dönmediği kontrol edilerek olası bir sıkışma veya yanlış montaj erken aşamada fark edilir.
Balans ve Titreşim Kontrolü
Rotor grubunun dengesizliği, paletli pompalarda titreşim ve gürültünün başlıca kaynaklarından biridir. Yeniden imal edilen veya onarılan rotor, balans tezgahında test edilerek kabul edilen dengesizlik sınırları içine getirilir. Dengesiz bir rotor, mil yatakları üzerinde ek yük oluşturarak rulman ömrünü kısaltır ve titreşim kaynaklı ikincil arızalara yol açabilir.
Balans işlemi sonrası montajlı grup mümkünse test standında düşük basınçta çalıştırılarak titreşim seviyesi gözlemlenir. Titreşim değerlerinin kabul edilebilir sınırlar içinde olması, pompanın sahada uzun süre sorunsuz çalışmasının önemli bir göstergesidir.
Test ve Devreye Alma Öncesi Kontroller
Montajı tamamlanan paletli pompa, sahaya gönderilmeden önce test standında çalışma basıncına yakın koşullarda test edilir. Bu testte debi, basınç, iç kaçak miktarı ve sıcaklık artışı gözlemlenerek üretici performans değerleriyle karşılaştırılır. Kaçak testinde ön/arka kapak bağlantı noktaları ve mil sızdırmazlık elemanı özellikle kontrol edilir.
Test sırasında pompa farklı basınç kademelerinde çalıştırılarak performans eğrisi gözlemlenir; bu, pompanın gerçek sahada karşılaşacağı yük koşullarını simüle etmeye yardımcı olur. Anormal ses, titreşim veya sıcaklık artışı tespit edilirse pompa tekrar açılarak ilgili bileşen incelenir.
Test sonuçları olumlu olduğunda pompa temizlenip paketlenerek sevkiyata hazır hale getirilir. Tüm test verileri müşteri raporuna eklenir.
Raporlama
Revizyon sürecinin sonunda müşteriye; tespit edilen arızalar, ölçüm sonuçları, yenilenen veya yeniden imal edilen parçalar, kullanılan malzeme bilgileri, balans ve test sonuçlarını içeren ayrıntılı bir rapor sunulur. Bu rapor, işletmenin bakım kayıtlarına eklenerek gelecekteki arıza teşhisleri için referans oluşturur.
Raporda ayrıca önerilen bakım periyodu, dikkat edilmesi gereken çalışma koşulları (örneğin filtre temizliği, akışkan kalitesi) ve pompanın tahmini kalan ömrüne ilişkin değerlendirmeler yer alır.
Bakım Periyotları ve Önleyici Yaklaşım
Paletli pompalarda düzenli filtre kontrolü ve akışkan temizliği, palet ve kam halkası aşınmasını yavaşlatan en önemli faktörlerdendir. Kirli veya partikül içeren akışkanla çalışma, palet yüzeylerinde erken aşınmaya yol açarak pompa ömrünü kısaltır. Bu nedenle emiş hattındaki filtrelerin periyodik olarak değiştirilmesi büyük önem taşır.
Basınç ve debi değerlerinin düzenli olarak izlenmesi, aşınmanın erken evrede fark edilmesini sağlar. Ani debi düşüşü veya basınç dalgalanması gözlemlendiğinde pompa hemen incelemeye alınmalı, ihmal edilmemelidir. Ayrıca akışkan sıcaklığının üretici sınırları içinde tutulması, palet ve salmastra ömrünü olumlu etkiler.
Önleyici bakım kapsamında periyodik titreşim ve gürültü kontrolü de önerilir. MBES Makina, işletmelerin bu kontrolleri düzenli hale getirmesine yönelik bakım planı önerileri sunmaktadır.
Maliyet ve Duruş Süresine Etki Eden Faktörler
Revizyon süresi ve maliyeti, öncelikle aşınmanın hangi bileşenlerde yoğunlaştığına bağlıdır. Sadece palet ve conta değişimi gerektiren durumlar görece hızlı tamamlanırken, kam halkası veya rotor gibi ana gövde parçalarının yeniden imalatı gerektiğinde süreç uzayabilir. MBES Makina, kritik parçaları kendi atölyesinde imal ederek dışarıdan parça temin sürecine bağımlılığı azaltmaya çalışır.
Hidrolik sistemlerde pompanın devre dışı kalması, üretim hattının veya makinenin durmasına yol açabileceğinden, revizyon sürecinin hızlı planlanması işletmeler için kritik önemdedir. Mümkün olduğunda yedek pompa bulundurulması, revizyon süresince operasyonel sürekliliği destekler.
Sık Yapılan Hatalar
Sahada sık karşılaşılan hatalardan biri, palet aşınması fark edildiğinde pompanın çalıştırılmaya devam etmesidir; bu durum kam halkası yüzeyinde kalıcı hasara yol açarak revizyon kapsamını genişletir. Bir diğer hata, paletlerin karışık şekilde ve orijinal yuvası dışında monte edilmesidir; bu durum dengesiz temas ve erken aşınmaya sebep olur.
Montaj sırasında kapak cıvatalarının çapraz sırayla sıkılmaması gövde deformasyonuna ve sızdırmazlık kaybına neden olabilir. Ayrıca uygun olmayan veya kirli akışkanla test yapılması, yeni monte edilen parçaların erken aşınmasına yol açabilecek bir diğer yaygın hatadır.
Balans kontrolünün atlanması da sık yapılan hatalar arasındadır; dengesiz rotorla yapılan montaj, kısa sürede titreşim kaynaklı yeni arızalara zemin hazırlar.
Sektörel Kullanım Alanları
Paletli pompalar; hidrolik güç üniteleri, takım tezgahları yağlama sistemleri, yakıt transfer ve dolum istasyonları, endüstriyel proses hatlarında viskoz sıvı transferi gibi birçok alanda kullanılır. Sabit debi karakteristiği, hassas debi kontrolü gereken uygulamalarda tercih edilme sebeplerinden biridir.
Otomotiv üretim hatlarında hidrolik pres sistemlerinde, tekstil makinelerinde yağlama devrelerinde ve akaryakıt istasyonlarında dolum pompası olarak yaygın şekilde kullanılırlar. Her uygulamada akışkan tipi ve çalışma basıncı, aşınma profilini ve revizyon sıklığını doğrudan etkiler.
- Hidrolik güç üniteleri
- Takım tezgahı yağlama sistemleri
- Yakıt transfer ve dolum hatları
- Viskoz sıvı transfer uygulamaları
- Otomotiv hidrolik pres sistemleri
MBES Makina ile Çalışma Süreci ve Teklif Adımları
MBES Makina Mühendislik olarak süreç, müşterinin arıza tanımı ve pompa bilgilerini paylaşmasıyla başlar. Pompa Hadımköy - Arnavutköy atölyemize ulaştırıldıktan sonra söküm ve ölçüm yapılır, tespit edilen arızalar ve önerilen çözüm müşteriye net şekilde iletilir. Onay sonrası revizyon, montaj, balans ve test aşamalarına geçilir.
Süreç boyunca şeffaf iletişim esastır; sökümde ortaya çıkan ek bulgular derhal müşteriyle paylaşılır. Teklif almak veya arızalı pompanız için ön değerlendirme talep etmek için Selami Seldüz (0532 433 83 87) veya Emirhan Seldüz (0532 419 64 25) numaralarından bize ulaşabilir, ya da mbesmakina@gmail.com adresine pompa bilgilerinizi iletebilirsiniz.
Kam Halkası Profili ve Debi Karakteristiğine Etkisi
Paletli pompalarda kam halkasının iç profili, dairesel değil çoğunlukla elips veya çift eksantrik geometriye sahiptir; bu profil, paletlerin bir tam dönüş boyunca iki kez içe-dışa hareket etmesini sağlayarak sürekli ve dengeli bir debi üretilmesine olanak tanır. Profildeki en küçük bir sapma, paletlerin belirli açısal bölgelerde daha fazla yüklenmesine ve bu bölgelerde hızlanan aşınmaya yol açar.
Revizyon sırasında kam halkası profilinin taranması, sadece ovallik ölçümüyle sınırlı kalmayıp profil boyunca birden çok noktadan alınan yarıçap ölçümleriyle desteklenir. Bu sayede profildeki yerel sapmalar, genel aşınmadan ayırt edilebilir. Profil bozulması ilerlemişse, kam halkasının CNC ile yeniden profillenmesi ya da komple değişimi tercih edilir.
Debi dalgalanmasının kaynağının kam halkası profilinden mi yoksa palet aşınmasından mı kaynaklandığını ayırt etmek, doğru revizyon kararı için önemlidir. MBES Makina, bu ayrımı yapabilmek için hem parça ölçümlerini hem de mümkünse pompanın önceki performans kayıtlarını birlikte değerlendirir.
Malzeme ve Yüzey İşlem Seçenekleri
Palet malzemesi seçiminde temel kriter, düşük sürtünme katsayısı ile yüksek aşınma direncini bir arada sağlamaktır. Sertleştirilmiş çelik paletler yaygın tercih olmakla birlikte, bazı uygulamalarda kompozit veya karbon esaslı paletler de kullanılabilir; bu seçim akışkanın yağlayıcılık özelliğine ve çalışma sıcaklığına göre yapılır.
Kam halkası iç yüzeyinde uygulanabilecek sertleştirme veya kaplama işlemleri, yüzeyin ömrünü uzatabilir. Ancak bu tür işlemler her zaman ekonomik olmayabilir; küçük ve orta ölçekli aşınmalarda taşlama ile yüzeyin düzeltilmesi daha pratik bir çözüm olarak öne çıkar.
Mil ve rulman yuvası gibi bölgelerde kullanılan malzemelerin seçiminde, akışkanın kimyasal etkisi kadar ortam sıcaklığı ve nem oranı da göz önünde bulundurulur. Nemli veya kimyasal buhar içeren ortamlarda çalışan pompalarda paslanmaz malzeme tercihi öne çıkabilir.
Revizyon Sonrası İzlenebilirlik ve Kayıt Yönetimi
Her revize edilen paletli pompaya, atölyede yapılan işlemleri ve kullanılan parça bilgilerini içeren bir kayıt numarası atanır. Bu uygulama, aynı pompanın gelecekte tekrar revizyona gelmesi durumunda önceki verilerle karşılaştırma yapılmasını kolaylaştırır ve aşınma trendinin izlenmesine olanak tanır.
Kayıt sisteminde ölçüm sonuçları, kullanılan malzeme partileri ve test verileri saklanır. Böylece belirli bir pompa tipinde tekrarlayan bir arıza örüntüsü tespit edilirse, kök nedene yönelik daha kalıcı bir çözüm önerisi geliştirilebilir; örneğin filtre kapasitesinin yetersizliği veya sistemdeki basınç dalgalanmaları gibi yapısal sorunlar bu şekilde ortaya çıkarılabilir.
Sıkça Sorulan Sorular
Paletli pompamda debi kaybı yaşıyorum, ana sebep ne olabilir?
Debi kaybının en yaygın sebebi paletlerin aşınması ve palet-yuva boşluğunun açılması sonucu iç kaçakların artmasıdır. Kam halkası iç yüzeyinde çizik veya oval aşınma da benzer etkiye yol açabilir. Kesin teşhis için pompanın sökülüp palet kalınlığı, yuva boşluğu ve kam halkası yüzeyinin ölçülmesi gerekir.
Paletlerin sadece bir kısmını değiştirmek mümkün mü?
Teknik olarak mümkün olsa da genellikle önerilmez; çünkü aynı setteki paletlerin farklı aşınma seviyesinde olması dengesiz temas ve titreşime yol açabilir. En sağlıklı yaklaşım, tüm palet setinin birlikte değiştirilmesi veya yeniden imal edilmesidir.
Kam halkası hasarlıysa pompa tamamen değişmesi mi gerekir?
Kam halkası hasarı yüzeysel çizik seviyesindeyse taşlama ile onarılabilir. Ancak derin oval aşınma veya çatlak varsa kam halkasının komple değişimi ya da yeniden imalatı gerekir. Bu karar, ölçüm sonuçlarına ve hasarın derinliğine göre netleşir.
Revizyon sonrası pompa eski performansına döner mi?
Doğru ölçüm, uygun malzeme seçimi ve hassas montaj ile revizyon edilen paletli pompalar, orijinal performans değerlerine mümkün olduğunca yaklaştırılır. Test standında yapılan basınç ve debi ölçümleri bu performansın doğrulanmasını sağlar.
Paletli pompa revizyonu ne kadar sürer?
Süre, aşınmanın kapsamına göre değişir. Sadece palet ve conta değişimi gerektiren durumlar görece kısa sürede tamamlanabilirken, rotor veya kam halkası gibi ana parçaların yeniden imalatı gerektiğinde süreç uzayabilir. Ölçüm sonrası netleşen kapsama göre net süre bilgisi paylaşılır.
Hangi akışkan tipleri paletli pompa aşınmasını hızlandırır?
Partikül içeren, kirli veya viskozitesi üretici sınırlarının dışında olan akışkanlar palet ve kam halkası aşınmasını hızlandırır. Ayrıca akışkanın çalışma sıcaklığının üretici limitlerinin üzerine çıkması, yağlama filminin bozulmasına ve erken aşınmaya yol açabilir.
Balans işlemi paletli pompalarda neden önemli?
Dengesiz rotor, çalışma sırasında titreşime yol açarak rulman ömrünü kısaltır ve palet-kam halkası temasını bozabilir. Balans işlemi bu riskleri azaltarak pompanın daha sessiz ve uzun ömürlü çalışmasını sağlar.
Arızalı paletli pompamı MBES Makina'ya nasıl ulaştırabilirim?
Pompanızı doğrudan Hadımköy - Arnavutköy atölyemize getirebilir ya da lojistik konusunda bizimle iletişime geçebilirsiniz. Süreç, arıza tanımınızı 0532 433 83 87, 0532 419 64 25 numaraları veya mbesmakina@gmail.com adresi üzerinden paylaşmanızla başlar.
Kam halkası profili neden bu kadar önemli?
Kam halkasının iç profili, paletlerin bir dönüş boyunca hareketini ve dolayısıyla pompanın debi kararlılığını belirler. Profildeki yerel bir bozulma, belirli açısal bölgelerde aşırı yüklenmeye ve hızlanan aşınmaya yol açabileceğinden, revizyonda profilin dikkatle ölçülmesi gerekir.
Aynı pompa tekrar tekrar arızalanıyorsa ne yapılmalı?
Tekrarlayan arızalarda genellikle kök neden pompanın kendisinden çok sistemden kaynaklanır; filtre kapasitesi, akışkan kalitesi veya basınç dalgalanmaları gibi etkenler incelenmelidir. MBES Makina, kayıt altına alınan önceki revizyon verilerini karşılaştırarak bu tür örüntüleri tespit etmeye çalışır.