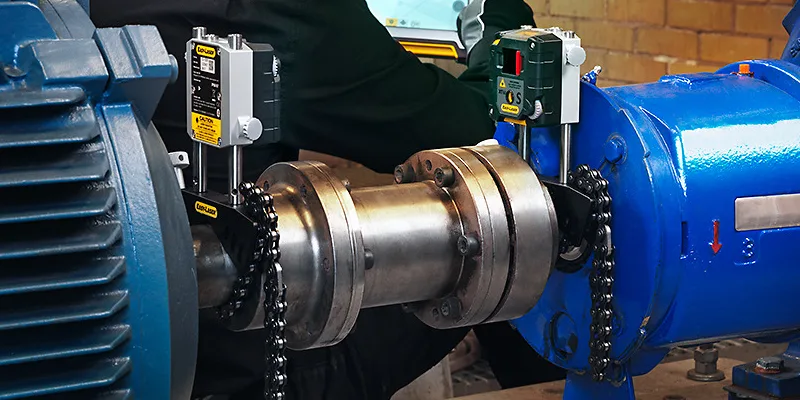
Lazer kaplin hizalama, dönen ekipmanlarda (pompa, blower, elektrik motoru, redüktör gibi) mil eksenlerinin birbirine paralel ve eş merkezli hale getirilmesi işlemidir. Hatalı hizalanmış kaplinler; erken rulman arızalarına, kaplin ve keçe aşınmasına, aşırı titreşime ve enerji kaybına yol açar. MBES Makina olarak Hadımköy - Arnavutköy / İstanbul merkezli atölyemizde ve saha uygulamalarında lazer tabanlı hassas hizalama hizmeti sunuyoruz.
Geleneksel yöntemlere (çevirme mastarı, kadran komparatör) kıyasla lazer hizalama sistemleri, çok daha yüksek doğruluk, hızlı ölçüm ve sayısal raporlama imkânı sunar. Bu makalede lazer hizalamanın çalışma prensibini, geleneksel yöntemlerle farkını, uygulama adımlarını, ölçüm toleranslarını ve MBES Makina'nın süreç yönetimini kapsamlı biçimde ele alıyoruz.
Pompa, blower, döner başlık, elektrik motoru ve hidrolik grup revizyonu hizmetlerimizin doğal bir tamamlayıcısı olan lazer kaplin hizalama, revizyon sonrası devreye alma aşamasında da mutlaka uygulanması gereken bir kontrol ve düzeltme işlemidir. Zira en iyi revize edilmiş ekipman bile hatalı hizalanmışsa kısa sürede yeniden arızalanır.
Kaplin Hizalamanın Önemi ve Temel Kavramlar
Kaplin, tahrik eden (motor) ile tahrik edilen (pompa, blower vb.) ekipman arasındaki milleri birbirine bağlayan mekanik elemandır. İdeal durumda iki milin ekseni tam olarak çakışmalıdır; ancak pratikte imalat toleransları, montaj hataları, termal genleşme ve zemin oturması gibi nedenlerle eksenler arasında sapma oluşur.
Hizalama hatası temel olarak iki bileşenden oluşur: paralellik hatası (offset) ve açısal hata (angularity). Paralellik hatasında iki mil ekseni birbirine paralel ancak farklı hizadadır; açısal hatada ise eksenler arasında bir açı bulunur. Gerçek uygulamalarda genellikle her iki hata bileşeni bir arada görülür ve hem yatay hem dikey düzlemde ayrı ayrı değerlendirilmelidir.
Hatalı hizalama, kaplin elemanlarında (lastik, disk paketi, dişli) erken yorulma, rulmanlarda aşırı yük ve ısınma, mil keçelerinde sızıntı, titreşim artışı ve enerji tüketiminde yükselmeye neden olur. Uzun vadede bu durum, mil kırılması gibi ciddi arızalara kadar ilerleyebilir.
Doğru hizalama, ekipman ömrünü uzatmanın yanı sıra enerji verimliliğini artırır, bakım maliyetlerini düşürür ve plansız duruşları önler. Bu nedenle özellikle yüksek devirli veya kritik proseslerde çalışan pompa ve blower gruplarında hizalama, rutin bakımın vazgeçilmez bir parçası olmalıdır.
Lazer Hizalama Sisteminin Çalışma Prensibi
Lazer kaplin hizalama sistemleri, tahrik eden ve tahrik edilen millere monte edilen iki adet ölçüm ünitesinden oluşur. Bu ünitelerden biri lazer ışını yayar, diğeri ise bu ışını algılayan hassas bir alıcı (pozisyon hassas dedektör - PSD) içerir. Miller birlikte döndürüldüğünde, lazer ışınının alıcı üzerindeki konum değişimi ölçülerek eksenler arası sapma hesaplanır.
Modern lazer hizalama cihazları, ölçüm verilerini gerçek zamanlı olarak bir ekranda görselleştirir ve düzeltme için gerekli ayak altı şim (shim) kalınlığı ile yatay kaydırma miktarını doğrudan hesaplar. Bu sayede teknisyen, deneme-yanılma yapmadan hangi ayakta ne kadar düzeltme yapması gerektiğini anında görür.
Ölçüm sırasında miller genellikle 40-180 derece arasında birkaç noktada döndürülür; sistem bu noktalardan topladığı verilerle dairesel bir hesaplama yaparak yüksek doğrulukta sonuç üretir. Bazı gelişmiş sistemler tam tur döndürmeye gerek kalmadan da ölçüm yapabilmektedir.
Lazer hizalama sistemleri ayrıca termal büyüme (sıcak hizalama) hesaplamalarını da destekler; yani soğukken yapılan ölçüme, ekipmanın çalışma sıcaklığında oluşacak termal genleşme miktarı eklenerek çalışma sırasında ideal hizalamanın sağlanması hedeflenir.
Geleneksel Yöntemlere Karşı Lazer Hizalamanın Avantajları
Geleneksel hizalama yöntemlerinde kadran komparatörler kullanılarak mil çevrilir ve okumalar manuel olarak kaydedilip hesaplanır. Bu yöntem, komparatör sehpasının sarkması (sag), okuma hataları ve zaman alıcı hesaplamalar nedeniyle doğruluk ve verimlilik açısından sınırlıdır.
Lazer hizalama sistemleri ise sarkma hatası içermez, ölçümler saniyeler içinde tamamlanır ve hesaplamalar otomatik olarak yapılır. Bu sayede hem işlem süresi kısalır hem de insan kaynaklı hesaplama hataları ortadan kalkar. Tipik bir lazer hizalama işlemi, geleneksel yönteme göre üç ila dört kat daha hızlı tamamlanabilir.
Lazer sistemlerin sunduğu bir diğer avantaj, canlı (live) ölçüm modudur; teknisyen ayak altı düzeltmesi yaparken ekrandaki değerlerin anlık değiştiğini görebilir ve hedef değerlere ulaşana kadar ince ayar yapabilir. Bu, özellikle karmaşık çoklu ayaklı büyük ekipmanlarda büyük kolaylık sağlar.
- Sarkma (sag) hatası olmadan yüksek doğruluk
- Saniyeler içinde ölçüm ve otomatik hesaplama
- Canlı ölçüm modu ile anlık düzeltme takibi
- Dijital raporlama ve kayıt altına alma imkânı
- Termal büyüme hesaplamalarının entegre desteklenmesi
Hizalama Öncesi Hazırlık ve Kontroller
Lazer hizalama işlemine başlamadan önce bir dizi ön kontrol gereklidir. Öncelikle ekipmanın yumuşak ayak (soft foot) durumu kontrol edilir; yani her bir ayağın zemine veya kaide plakasına tam temas edip etmediği ölçülür. Yumuşak ayak sorunu giderilmeden yapılan hizalama, kısa sürede bozulur.
Kaplin ve mil üzerindeki mekanik gevşeklikler, rulman boşlukları ve baz plaka (base plate) sabitliği de kontrol edilmelidir. Ayrıca ekipmanın temel cıvatalarının tork değerlerine uygun sıkılığı, hizalamanın kalıcılığı açısından önemlidir.
Ölçüm öncesinde lazer ünitelerinin doğru monte edilmesi, mil çaplarının ve ünite-mil mesafelerinin cihaza doğru girilmesi gerekir. Yanlış girilen ölçüler, hesaplama sonuçlarının hatalı çıkmasına neden olur. MBES Makina teknisyenleri, bu ön hazırlık adımlarını standart bir kontrol listesi üzerinden titizlikle uygular.
Hazırlık aşamasında dikkat edilmesi gereken kontroller şunlardır:
- Yumuşak ayak (soft foot) testi ve düzeltmesi
- Temel cıvatalarının tork kontrolü
- Kaplin ve rulman boşluklarının kontrolü
- Lazer ünitelerinin doğru montajı ve kalibrasyonu
- Mil çapı ve mesafe verilerinin doğru girilmesi
Uygulama Adımları: Ölçümden Düzeltmeye
Hazırlık tamamlandıktan sonra lazer üniteleri her iki mile sabitlenir ve cihaz üzerinde ekipman geometrisi (ayak mesafeleri, kaplin merkezi mesafesi) tanımlanır. Ardından miller birlikte döndürülerek belirlenen ölçüm noktalarında veri toplanır.
Toplanan veriler doğrultusunda cihaz, mevcut paralellik ve açısal hata değerlerini yatay ve dikey düzlemde ayrı ayrı gösterir. Bu değerler, kabul edilebilir tolerans sınırlarıyla (genellikle devire bağlı olarak 0,05-0,1 mm mertebesinde) karşılaştırılır.
Düzeltme aşamasında öncelikle dikey düzlemdeki hata, ayak altına eklenen veya çıkarılan şim (paslanmaz çelik pul) ile giderilir. Yatay düzlemdeki hata ise ekipmanın yanal olarak kaydırılmasıyla düzeltilir. Bu işlem sırasında cihaz canlı ölçüm modunda çalışarak teknisyene anlık geri bildirim sağlar.
Düzeltme sonrası doğrulama ölçümü yapılarak tüm değerlerin tolerans sınırları içinde olduğu teyit edilir. Gerekirse birkaç iterasyon tekrarlanarak nihai hizalama değerlerine ulaşılır. İşlem tamamlandığında tüm cıvatalar nihai tork değerine sıkılır ve son bir kontrol ölçümü daha alınır.
Toleranslar ve Kabul Kriterleri
Kaplin hizalama toleransları, ekipmanın çalışma devrine, kaplin tipine ve üretici önerilerine göre değişiklik gösterir. Genel bir kural olarak, devir arttıkça izin verilen hizalama hatası azalır. Örneğin düşük devirli (1000 devir/dakika altı) uygulamalarda daha geniş tolerans kabul edilebilirken, yüksek devirli (3000 devir/dakika üzeri) pompa ve blowerlerde çok daha sıkı toleranslar uygulanmalıdır.
Endüstride yaygın kullanılan referans tablolarında, devire bağlı olarak paralellik ve açısal hata için mükemmel, kabul edilebilir ve düzeltilmesi gerekli sınıflandırmaları bulunur. MBES Makina, ekipman üreticisinin belirttiği spesifik toleransları önceliklendirir; belirtilmemişse genel endüstri standartlarını referans alır.
Kaplin tipi de tolerans belirlemede etkilidir; esnek kaplinler (lastik, disk paketi) belirli oranda hizalama hatasını tolere edebilirken, rijit kaplinler çok daha hassas hizalama gerektirir. Bu nedenle hizalama öncesinde kaplin tipi ve üretici toleransları mutlaka dikkate alınmalıdır.
Sıcak Hizalama ve Termal Büyüme Hesabı
Yüksek sıcaklıkta çalışan pompa, blower ve türbin gibi ekipmanlarda, soğukken yapılan hizalama, çalışma sıcaklığına ulaşıldığında termal genleşme nedeniyle bozulabilir. Bu durumu önlemek için sıcak hizalama (hot alignment) hesaplaması yapılır.
Termal büyüme hesabında, ekipmanın malzeme genleşme katsayısı, ayak yükseklikleri ve çalışma sıcaklığı ile ortam sıcaklığı arasındaki fark kullanılarak her ayakta oluşacak yükselme miktarı hesaplanır. Bu hesaplama sonucunda, soğuk hizalama sırasında kasıtlı olarak belirli bir ofset bırakılır; ekipman çalışma sıcaklığına ulaştığında bu ofset sıfırlanarak ideal hizalamaya ulaşılır.
MBES Makina, termal büyüme verisi mevcut olmayan ekipmanlarda, benzer uygulamalardaki genel mühendislik yaklaşımlarını ve üretici dokümantasyonunu referans alarak hesaplama yapar. Kritik proseslerde, mümkünse sıcak durumda lazer ölçümü tekrarlanarak sonuçlar doğrulanır.
Titreşim Analizi ile Hizalama İlişkisi
Titreşim analizi, hizalama hatalarının teşhisinde önemli bir tamamlayıcı araçtır. Hatalı hizalanmış bir kaplin, genellikle 1x ve 2x devir frekansında belirgin titreşim genlikleri üretir; açısal hata özellikle eksenel yönde titreşim artışına neden olurken, paralellik hatası radyal yönde titreşime yol açar.
MBES Makina, hizalama öncesinde ve sonrasında titreşim ölçümü yaparak yapılan düzeltmenin etkinliğini sayısal olarak doğrular. Hizalama sonrası titreşim seviyelerinde belirgin bir düşüş gözlemlenmesi, işlemin başarılı olduğunun somut kanıtıdır.
Titreşim verileri ayrıca rulman durumu, dengesizlik (unbalance) ve mekanik gevşeklik gibi diğer olası arıza kaynaklarının ayırt edilmesine de yardımcı olur. Bu bütüncül yaklaşım, sadece hizalama değil, dönen ekipmanın genel sağlık durumunun değerlendirilmesini mümkün kılar.
Pompa, Blower ve Elektrik Motorlarında Özel Uygulama Noktaları
Pompa gruplarında hizalama, özellikle salmastra ve mekanik salmastra ömrü üzerinde doğrudan etkilidir. Hatalı hizalanmış bir pompada salmastradan sızıntı, erken aşınma ve verim kaybı sık görülen sonuçlardır. MBES Makina, pompa revizyonu sonrası devreye alma aşamasında lazer hizalamayı standart prosedür olarak uygular.
Blower gruplarında yüksek devir ve hassas rotor toleransları nedeniyle hizalama hassasiyeti daha da kritik hale gelir. Blower millerindeki en ufak bir hizalama hatası, rulmanlarda erken yorulmaya ve gövde içi sürtünmeye neden olabilir.
Elektrik motorlarında ise hizalama, hem motor rulmanlarının ömrünü hem de tahrik edilen ekipmanın performansını etkiler. Motor revizyonu sonrası yeniden montaj yapılan tesislerde, motor mili ile tahrik edilen ekipman mili arasındaki hizalama mutlaka lazer sistemiyle kontrol edilmelidir.
Hidrolik grup ve redüktörlü sistemlerde de benzer prensipler geçerlidir; çoklu mil bağlantılarında her kaplin noktası ayrı ayrı hizalanmalı ve sistem bütünsel olarak değerlendirilmelidir.
Sık Karşılaşılan Hatalar ve Bunlardan Kaçınma Yolları
Lazer hizalama uygulamalarında en sık karşılaşılan hata, yumuşak ayak sorununun giderilmeden hizalamaya başlanmasıdır. Bu durumda ölçüm sonuçları anlık olarak doğru görünse de, cıvatalar sıkıldığında ekipman gövdesi deforme olur ve hizalama bozulur.
Bir diğer yaygın hata, mil çapı ve mesafe verilerinin cihaza yanlış girilmesidir; bu durum hesaplamaların tamamen hatalı çıkmasına neden olur. Ayrıca termal büyümenin göz ardı edilmesi, sıcak çalışan ekipmanlarda çalışma sırasında hizalamanın bozulmasına yol açar.
Hizalama sonrası doğrulama ölçümünün atlanması da sık yapılan bir hatadır; cıvataların sıkılması sırasında dahi küçük kaymalar oluşabileceğinden, son kontrol ölçümü mutlaka yapılmalıdır. MBES Makina, standart prosedürleri ve kontrol listeleriyle bu hataların önüne geçer.
Deneyimsiz personel tarafından yapılan hizalamalarda, düzeltme sırasında sadece bir düzlemin (örneğin yalnızca dikey) dikkate alınıp diğerinin ihmal edilmesi de sık görülür; oysa hizalama hem yatay hem dikey düzlemde eş zamanlı değerlendirilmelidir.
Bakım Periyotları ve Periyodik Kontrol Önerileri
Kaplin hizalamasının kalıcılığı, zemin oturması, termal çevrimler, titreşim ve mekanik yorulma gibi faktörlerden etkilenerek zamanla bozulabilir. Bu nedenle kritik ekipmanlarda yılda bir kez periyodik hizalama kontrolü yapılması önerilir. Yüksek devirli veya kritik proseslerde bu süre daha da kısaltılabilir.
Herhangi bir revizyon, motor değişimi, kaplin değişimi veya ekipmanın yerinin değiştirilmesi sonrasında mutlaka yeniden hizalama yapılmalıdır. Ayrıca titreşim ölçümlerinde 1x veya 2x devir frekansında artış gözlemlenmesi, hizalama kontrolünün tetikleyicisi olmalıdır.
MBES Makina, periyodik bakım anlaşmaları kapsamında düzenli hizalama kontrolü ve gerektiğinde düzeltme hizmeti sunarak işletmelerin dönen ekipmanlarının uzun ömürlü ve verimli çalışmasını destekler.
Raporlama ve Dokümantasyon
Lazer hizalama işlemi sonunda MBES Makina, ölçüm öncesi ve sonrası değerleri, uygulanan düzeltmeleri (şim kalınlıkları, yatay kaydırma miktarları), tolerans karşılaştırmasını ve varsa titreşim ölçüm sonuçlarını içeren detaylı bir rapor sunar.
Bu raporlar, dijital formatta cihazdan alınan grafiksel çıktılarla desteklenir ve işletmenin bakım kayıt sistemine eklenebilecek şekilde düzenlenir. Raporlama, gelecekteki periyodik kontrollerde referans olarak kullanılabilir ve ekipman geçmişinin izlenebilirliğini sağlar.
Talep halinde rapor, e-posta (mbesmakina@gmail.com) yoluyla iletilir; ayrıca basılı kopya da müşteriye teslim edilebilir.
MBES Makina ile Teklif ve Randevu Süreci
Lazer kaplin hizalama hizmeti almak isteyen işletmeler, ekipman türü, devir sayısı, kaplin tipi ve mevcut sorun (varsa titreşim, sızıntı vb.) bilgilerini paylaşarak MBES Makina ile iletişime geçebilir. Saha ölçümü gerektiren durumlarda ekibimiz, gerekli lazer ekipmanıyla birlikte tesise giderek yerinde ölçüm ve düzeltme yapar.
Revizyon hizmetlerimizle entegre çalışıldığında, pompa, blower, elektrik motoru veya hidrolik grup revizyonu sonrası devreye alma sürecine lazer hizalama otomatik olarak dahil edilerek ek bir planlama gerekmeden bütünsel bir hizmet sunulur.
Randevu ve teklif talepleri için Selami Seldüz (0532 433 83 87), Emirhan Seldüz (0532 419 64 25) veya mbesmakina@gmail.com üzerinden MBES Makina ile iletişime geçilebilir.
Sıkça Sorulan Sorular
Lazer kaplin hizalama ne kadar sürer?
Standart bir pompa-motor grubunda lazer hizalama işlemi, hazırlık dahil genellikle bir ila iki saat içinde tamamlanabilir. Yumuşak ayak sorunu veya çoklu ayaklı büyük ekipmanlarda süre uzayabilir. MBES Makina, ön inceleme sonrası tahmini süreyi netleştirerek çalışmayı planlar.
Hizalama hangi durumlarda tekrar yapılmalıdır?
Motor veya kaplin değişimi, ekipmanın yerinin değiştirilmesi, revizyon sonrası yeniden montaj, titreşim değerlerinde artış gözlemlenmesi veya periyodik bakım takvimi geldiğinde hizalama tekrar kontrol edilmeli ve gerekiyorsa yeniden yapılmalıdır.
Lazer hizalama ile geleneksel komparatör yöntemi arasındaki temel fark nedir?
Lazer hizalama, sarkma hatası olmadan çok daha yüksek doğrulukta ve saniyeler içinde ölçüm yaparak otomatik hesaplama sunar. Geleneksel komparatör yönteminde ise manuel okuma, hesaplama ve sarkma düzeltmesi gerektiğinden hem süre uzar hem de hata payı artar.
Hizalama toleransı devire göre nasıl değişir?
Devir arttıkça izin verilen hizalama hatası daralır. Düşük devirli ekipmanlarda göreceli olarak geniş tolerans kabul edilebilirken, yüksek devirli pompa ve blowerlerde çok daha sıkı paralellik ve açısal hata sınırları uygulanmalıdır. Kaplin tipi de tolerans belirlemede etkilidir.
Sıcak hizalama neden gereklidir?
Yüksek sıcaklıkta çalışan ekipmanlarda, soğukken yapılan hizalama, çalışma sıcaklığına ulaşıldığında termal genleşme nedeniyle bozulabilir. Sıcak hizalama hesabı, bu genleşmeyi öngörerek soğuk durumda kasıtlı bir ofset bırakır ve ekipman çalışma sıcaklığına ulaştığında ideal hizalamaya ulaşılmasını sağlar.
Yumuşak ayak sorunu nedir ve neden önemlidir?
Yumuşak ayak, ekipmanın ayaklarından birinin veya birkaçının zemine veya kaide plakasına tam temas etmemesi durumudur. Bu sorun giderilmeden yapılan hizalama, cıvatalar sıkıldığında gövdenin deforme olmasına ve ölçüm sonuçlarının geçersiz kalmasına neden olur. Bu yüzden hizalama öncesi mutlaka kontrol edilmelidir.
Titreşim ölçümü hizalama sürecine nasıl katkı sağlar?
Titreşim ölçümü, hizalama hatasının varlığını ve şiddetini teşhis etmede, ayrıca yapılan düzeltmenin etkinliğini doğrulamada kullanılır. Hizalama öncesi ve sonrası titreşim karşılaştırması, işlemin başarısını sayısal olarak ortaya koyar ve rulman veya dengesizlik gibi diğer sorunların ayırt edilmesine yardımcı olur.
MBES Makina saha hizmeti veriyor mu?
Evet, MBES Makina hem atölyede hem de müşteri tesisinde saha hizmeti olarak lazer kaplin hizalama gerçekleştirmektedir. Pompa, blower, elektrik motoru ve hidrolik grup revizyonu sonrası devreye alma sürecinde bu hizmet, mevcut çalışma kapsamına entegre şekilde sunulabilir.