Hidrolik sistemler, iş makinelerinden pres hatlarına, enjeksiyon makinelerinden gemi sistemlerine kadar pek çok endüstriyel uygulamanın temel gücünü sağlar. Bu sistemlerin kalbinde yer alan hidrolik pompa, basınçlı akışkanı üretip devreye gönderen en kritik parçadır. Pompada meydana gelen aşınma, kavitasyon veya sızdırmazlık kaybı, tüm hattın verimini düşürür ve üretim duruşlarına yol açabilir.
MBES Makina olarak Hadımköy-Arnavutköy/İstanbul merkezli atölyemizde dişli, paletli, pistonlu ve vidalı tip hidrolik pompaların revizyonunu; söküm, ölçüm, parça imalatı, montaj, test ve raporlama aşamalarını kapsayan uçtan uca bir süreçle gerçekleştiriyoruz. Amacımız pompayı yalnızca çalışır hale getirmek değil, orijinal performans değerlerine mümkün olduğunca yakın bir şekilde yeniden devreye almaktır.
Bu yazıda hidrolik pompa arızalarının nedenlerini, revizyon sürecinin adımlarını, kullanılan ölçüm ve tolerans yöntemlerini, malzeme seçimlerini, test ve raporlama uygulamalarını, bakım periyotlarını ve sık yapılan hataları teknik detaylarıyla ele alıyoruz.
Hidrolik Pompalarda Görülen Tipik Arızalar
Hidrolik pompalarda en sık karşılaşılan sorunlardan biri iç sızdırmazlık kaybıdır. Piston grupları, paletler veya dişli yüzeylerindeki aşınma sonucu basınçlı akışkan yüksek basınç bölgesinden düşük basınç bölgesine kaçmaya başlar, bu da debi düşüşüne ve sistem basıncının hedeflenen seviyeye ulaşamamasına neden olur. Zamanla bu kayıp artarak pompanın verimini ciddi oranda düşürür.
Kavitasyon, emiş hattındaki hava kabarcıklarının pompa içinde çökmesiyle oluşan ve metal yüzeylerde mikro düzeyde erozyona yol açan bir olgudur. Kavitasyon hasarı gören pompalarda genellikle karakteristik bir gürültü, titreşim artışı ve yüzeylerde peteksi (gözenekli) aşınma izleri görülür. Emiş hattındaki filtre tıkanıklığı, hatalı hat çapı veya düşük yağ seviyesi kavitasyonu tetikleyen başlıca etkenlerdir.
Mil sızdırmazlık elemanlarındaki (keçe, o-ring) yıpranma dış sızıntılara, yatak aşınmaları ise mil sapmasına ve titreşime yol açar. Ayrıca kirli veya kontamine hidrolik yağ, pompa içindeki hassas yüzeylerde çizilme ve aşırı aşınmaya sebep olan en yaygın harici etkendir.
Aşırı ısınma, iç sürtünmelerin arttığının, contaların sertleştiğinin veya yağ viskozitesinin uygunsuz olduğunun bir göstergesidir. Sistemde ısınma, gürültü, titreşim, basınç dalgalanması ya da debi düşüşü gözlemlendiğinde pompanın demonte edilerek incelenmesi, ilerleyen büyük arızaların önüne geçilmesi açısından önemlidir.
- Debi ve basınç düşüşü, sistemin hedef performansa ulaşamaması
- Kavitasyon kaynaklı anormal gürültü ve titreşim
- Mil keçesinden veya gövde birleşim yüzeylerinden yağ sızıntısı
- Aşırı ısınma ve yağ renginde koyulaşma, yanık koku
- Debi dalgalanması ve sistemde ani basınç düşüşleri
MBES Makina Revizyon Süreci: Söküm ve Ön İnceleme
Revizyon sürecimiz, pompanın atölyemize ulaşmasının ardından yapılan görsel ve fonksiyonel ön incelemeyle başlar. Gövde üzerindeki çatlak, korozyon, darbe izleri ve bağlantı elemanlarının durumu kontrol edilir. Mümkünse pompa öncesinde sahada çalışırken gösterdiği belirtiler (basınç, debi, gürültü, ısınma) hakkında müşteriden bilgi alınır; bu bilgi arıza teşhisini hızlandırır.
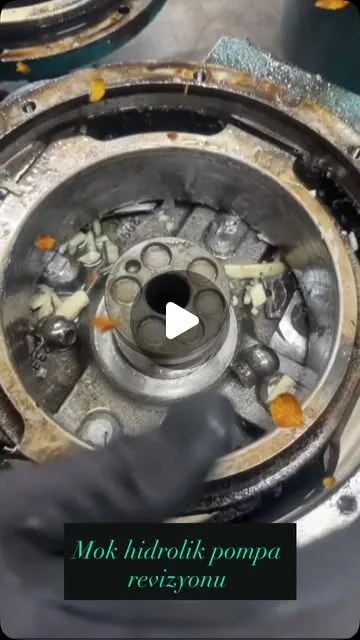
Ön inceleme sonrası pompa dikkatlice söküme alınır. Söküm sırasında her parça numaralandırılır, fotoğraflanır ve orijinal konumu kayıt altına alınır. Bu, montaj aşamasında hata payını azaltan ve karışıklığı önleyen önemli bir adımdır. Dişli grupları, piston-silindir takımları, valf plakaları, yataklar ve sızdırmazlık elemanları ayrı ayrı temizlenip incelenir.
Temizlik işlemi, parçalar üzerindeki yağ kalıntısı, çamur ve metal talaşının giderilmesi için ultrasonik yıkama ve endüstriyel çözücüler kullanılarak yapılır. Temiz yüzeyler, sonraki ölçüm aşamasının doğru sonuç vermesi için gereklidir; kirli veya yağlı yüzeylerde yapılan ölçümler yanıltıcı olabilir.
Söküm ve temizlik sonrasında her parça tek tek görsel olarak değerlendirilir; çizik, oyulma, renk değişimi, çatlak ve deformasyon gibi bulgular raporlanır. Bu aşamada hangi parçaların tamir edilebileceği, hangilerinin yeniden imal edilmesi gerektiği ön olarak belirlenir.
Ölçüm ve Tolerans Kontrolü
Hidrolik pompa revizyonunda en kritik aşamalardan biri hassas ölçümdür. Piston-silindir boşlukları, dişli diş profilleri, palet-rotor mesafeleri, mil çapları ve yatak yuvaları mikrometre, kumpas, komparatör ve iç-dış çap mihengi gibi hassas ölçüm aletleriyle kontrol edilir. Ölçülen değerler, pompa üreticisinin belirlediği tolerans aralıklarıyla karşılaştırılır.
Tolerans dışında kalan parçalarda aşınma miktarına göre karar verilir: hafif aşınmalarda yüzey taşlama veya honlama ile tolerans içine çekme mümkünken, ileri düzey aşınmalarda parçanın komple yenilenmesi gerekir. Mil düzlük ve konsantriklik kontrolü, komparatör yardımıyla mil döndürülerek yapılır; sapma değerleri kayıt altına alınır.
Gövde birleşim yüzeylerinin düzlüğü, yüzey plakası ve mastar yardımıyla kontrol edilir; düzlemsellikten sapma sızdırmazlık sorunlarına yol açabileceğinden bu adım titizlikle uygulanır. Valf plakası ve silindir blok yüzeylerindeki mikron seviyesindeki bozulmalar dahi debi kaybına neden olabileceğinden özel hassasiyet gerektirir.
Tüm ölçüm sonuçları, revizyon raporunun bir parçası olarak kayıt altına alınır. Bu kayıtlar, hem mevcut revizyonun kalitesini belgelemek hem de ileride yapılacak bakımlarda karşılaştırma referansı olarak kullanılmak üzere saklanır.
Parça İmalatı: CNC ve Torna Uygulamaları
Orijinal parçanın temin edilemediği, üretimi durdurulmuş veya teslim süresi çok uzun olan durumlarda MBES Makina, CNC işleme merkezleri ve torna tezgahları ile ihtiyaç duyulan parçaları kendi atölyesinde imal eder. Mil, dişli, piston, silindir gömleği, flanş ve valf plakası gibi parçalar teknik resim veya numune parçadan ölçü alınarak yeniden üretilebilir.
İmalat öncesinde parçanın çalışma koşulları (basınç, sıcaklık, aşınma ortamı) değerlendirilerek uygun malzeme seçimi yapılır. Yüksek mukavemetli çelikler, bronz alaşımlar, paslanmaz çelik veya sertleştirilmiş çelik gibi malzemeler, parçanın fonksiyonuna göre tercih edilir. Aşınmaya maruz yüzeylerde sertleştirme (ısıl işlem) veya kaplama uygulamaları değerlendirilir.
CNC tezgahlarında işlenen parçalar, tasarlanan tolerans değerlerine uygun şekilde üretilir; işleme sonrası yüzey pürüzlülüğü kontrol edilerek sızdırmazlık ve sürtünme performansı optimize edilir. Diş açma, honlama, taşlama gibi son işlemler parçanın fonksiyonuna göre uygulanır.
Yeniden üretilen parçalar montaj öncesi tekrar ölçülerek diğer parçalarla uyumu doğrulanır. Bu adım, özellikle piston-silindir ve dişli çiftleri gibi birbirine hassas oturması gereken parçalarda montaj sonrası performansı doğrudan etkiler.
- Mil, dişli ve piston grubu CNC ile hassas yeniden imalat
- Bronz, çelik ve paslanmaz malzeme seçenekleri
- Yüzey sertleştirme ve kaplama değerlendirmesi
- Honlama ve taşlama ile yüzey pürüzlülüğü optimizasyonu
Sızdırmazlık Elemanları ve Yatakların Yenilenmesi
Hidrolik pompalarda sızdırmazlık elemanları (o-ring, keçe, mekanik salmastra) revizyon sırasında standart olarak yenilenir; çünkü bu elemanlar kauçuk esaslı malzemelerden üretildiği için zamanla sertleşir, esnekliğini kaybeder ve mikro çatlaklar oluşabilir. Sızdırmazlık elemanı seçiminde çalışma sıcaklığı ve akışkan tipi (mineral yağ, yangına dayanıklı sıvı vb.) dikkate alınır.
Yataklar, mil ile gövde arasındaki hizalanmayı ve dönüş hassasiyetini sağlayan kritik bileşenlerdir. Aşınmış veya boşluk yapmış yataklar titreşime, gürültüye ve ilerleyen zamanda mil kırılmasına yol açabilir. Revizyon kapsamında yataklar sökülerek incelenir, gerekli görülen tüm yataklar orijinaline uygun yenileriyle değiştirilir.
Yatak montajında sıcak montaj (ısıtarak geçirme) veya pres ile soğuk montaj yöntemleri, yatak tipine ve gövde yapısına göre seçilir. Montaj sonrası mil serbest dönüş kontrolü yapılarak sürtünme veya sıkışma olup olmadığı doğrulanır.
Sızdırmazlık ve yatak yenileme işlemleri, pompanın ömrünü uzatan ve arıza tekrarını önleyen en önemli adımlardan biridir. Bu nedenle bu aşama, maliyet düşürme adına atlanmaması gereken bir revizyon bileşenidir.
Montaj Süreci ve Kalite Kontrol
Ölçüm ve imalat aşamaları tamamlanan parçalar, temiz bir montaj ortamında sıralı şekilde bir araya getirilir. Montaj sırasında tork değerleri üretici verilerine göre uygulanır; aşırı veya yetersiz sıkma, gövde deformasyonuna veya sızdırmazlık sorunlarına yol açabileceğinden tork anahtarı ile kontrollü sıkma yapılır.
Montaj sırasında her parça temiz hidrolik yağla yağlanarak kuru sürtünmenin önüne geçilir. Dişli grupları ve piston-silindir takımları belirlenen sırayla, boşluk değerleri kontrol edilerek monte edilir. Montaj sonrası mil elle çevrilerek sürtünme, sıkışma veya anormal ses kontrolü yapılır.
Döner parçalar için gerekli görülen durumlarda balans kontrolü uygulanır; dengesiz kütle dağılımı titreşime ve erken yatak aşınmasına neden olabileceğinden bu adım özellikle yüksek devirli pompalarda önem taşır. Balans işlemi hassas balans cihazlarıyla gerçekleştirilir ve sonuçlar raporlanır.
Montaj tamamlandıktan sonra pompa, gövde birleşim noktaları ve bağlantı elemanları son kez gözle kontrol edilir. Tüm cıvata ve somunların tork değerine uygun sıkıldığı, hiçbir parçanın unutulmadığı checklist üzerinden teyit edilir.
Test Aşaması: Basınç, Debi ve Performans Kontrolleri
Montajı tamamlanan hidrolik pompa, devreye alınmadan önce test standında kapsamlı performans testlerinden geçirilir. Test standı, pompanın gerçek çalışma koşullarını simüle edecek şekilde basınç, debi ve devir ayarlarına imkan tanır. Öncelikle düşük basınçta çalıştırılarak kaçak, gürültü veya titreşim kontrolü yapılır.
Kademeli olarak basınç artırılarak pompanın nominal ve maksimum çalışma basıncındaki performansı gözlemlenir. Bu aşamada debi değerleri ölçülerek üretici katalog değerleriyle karşılaştırılır. İç sızıntı miktarı, volumetrik verimlilik hesaplaması yapılarak belirlenir.
Test sırasında yağ sıcaklığı, gürültü seviyesi ve titreşim değerleri de izlenir. Anormal bir bulguya rastlanırsa pompa tekrar sökülerek ilgili parça incelenir ve gerekli düzeltme yapılır. Testler sorunsuz tamamlanana kadar bu döngü sürdürülür.
Test sonuçları; basınç, debi, sıcaklık, gürültü ve titreşim değerleriyle birlikte kayıt altına alınır. Bu veriler, pompanın sahaya güvenle geri gönderilmesinin teknik dayanağını oluşturur ve ileride yapılacak karşılaştırmalı bakımlar için referans niteliği taşır.
Raporlama ve Teslimat
MBES Makina, her revizyon işlemi sonunda detaylı bir teknik rapor hazırlar. Rapor; sökümde tespit edilen arızalar, ölçüm sonuçları, değiştirilen veya yeniden imal edilen parçalar, kullanılan malzemeler ve test sonuçlarını içerir. Bu rapor, müşterinin pompanın geçmişini takip edebilmesi ve gelecekteki bakım planlamasını yapabilmesi için önemli bir belgedir.
Raporlama sürecinde fotoğraflarla desteklenen belgeler de sunulur; özellikle sökümde tespit edilen hasarların ve montaj öncesi-sonrası durumun görsel kaydı, şeffaflık açısından değerlidir. Müşteri, pompasında neyin değiştirildiğini ve neden değiştirildiğini net biçimde görebilir.
Teslimat öncesinde pompa, nakliye sırasında hasar görmemesi için uygun şekilde paketlenir; giriş-çıkış ağızları tozdan ve nemden korunacak şekilde kapatılır. Kurulum sonrası dikkat edilmesi gereken hususlar (ilk çalıştırma, yağ seviyesi kontrolü, hizalama) müşteriye yazılı olarak iletilir.
Talep edilmesi halinde MBES Makina ekibi, pompanın sahada devreye alınması sürecinde teknik destek de sağlayabilir. Bu, özellikle kritik üretim hatlarında devreye alma sırasında oluşabilecek risklerin en aza indirilmesine katkı sunar.
Bakım Periyotları ve Önleyici Yaklaşım
Hidrolik pompaların ömrünü uzatmanın en etkili yolu düzenli önleyici bakımdır. Yağ analizleri periyodik olarak yapılmalı; yağdaki metal partikül miktarı, viskozite değişimi ve nem oranı izlenmelidir. Yağ filtrelerinin üretici tavsiyelerine uygun aralıklarla değiştirilmesi, kirlilik kaynaklı aşınmaların önüne geçer.
Sistem basıncı ve debisi düzenli olarak izlenmeli, referans değerlerden sapma tespit edildiğinde erken müdahale planlanmalıdır. Titreşim ölçümü yapılan işletmelerde, pompadaki titreşim artışı erken uyarı sinyali olarak değerlendirilebilir ve büyük arızalar önlenebilir.
Çalışma ortamının sıcaklığı, tozluluk seviyesi ve yağ soğutma sisteminin verimliliği de pompa ömrünü doğrudan etkiler. Yüksek ortam sıcaklığında çalışan sistemlerde yağ soğutucularının bakımı ihmal edilmemelidir.
MBES Makina, revizyon sonrası müşterilerine periyodik kontrol önerileri sunar; bu öneriler pompanın çalışma koşullarına ve kullanım yoğunluğuna göre şekillendirilir. Düzenli kontrol, ani duruşları önleyerek üretim sürekliliğine katkı sağlar.
Sık Yapılan Hatalar ve Dikkat Edilmesi Gerekenler
Revizyon sürecinde en sık karşılaşılan hatalardan biri, sadece görünür arızalı parçaların değiştirilip diğer aşınmış parçaların göz ardı edilmesidir. Bu yaklaşım kısa vadede maliyeti düşürse de pompanın kısa süre içinde tekrar arızalanmasına neden olabilir. Bütüncül bir değerlendirme, uzun vadede daha ekonomik sonuç verir.
Uygunsuz sızdırmazlık elemanı seçimi de yaygın bir hatadır; akışkan tipine ve sıcaklığa uygun olmayan malzemeler kısa sürede sertleşip sızıntıya yol açabilir. Aynı şekilde, tork değerlerine uyulmadan yapılan montajlar gövde deformasyonuna veya gevşemeye sebep olabilir.
Kirli veya kontamine yağ ile devreye alma, yeni monte edilen hassas yüzeylerin kısa sürede zarar görmesine yol açar. Bu nedenle revizyon sonrası sistemde yağ değişimi ve hat temizliği yapılması, hatta gerekiyorsa yıkama (flushing) uygulanması önerilir.
Testlerin eksik veya yetersiz koşullarda yapılması da riskli bir yaklaşımdır. Sadece boşta çalıştırma testiyle yetinmek, pompanın yük altındaki gerçek performansını gizleyebilir; bu nedenle kademeli basınç testleri ihmal edilmemelidir.
- Sadece görünür arızalı parçayı değiştirip diğerlerini atlamak
- Akışkan tipine uygun olmayan sızdırmazlık elemanı kullanmak
- Tork değerlerine uyulmadan montaj yapmak
- Kirli yağ ile devreye alma ve hat temizliğini atlamak
- Yetersiz koşullarda test yaparak yük altı performansı doğrulamamak
Kullanım Alanları ve Sektörel Önemi
Hidrolik pompalar; iş makineleri, pres hatları, plastik enjeksiyon makineleri, çelik ve metal işleme tesisleri, gemi ve liman ekipmanları, tarım makineleri ve enerji santralleri gibi çok geniş bir yelpazede kullanılır. Her sektörün kendine özgü çalışma koşulları, pompa üzerindeki yük ve aşınma karakteristiğini doğrudan etkiler.
Ağır sanayide çalışan pompalar genellikle yüksek basınç ve sürekli çalışma koşullarına maruz kalırken, mobil iş makinelerinde titreşim ve toz gibi çevresel faktörler öne çıkar. Bu nedenle revizyon sürecinde pompanın kullanıldığı sektör ve uygulama göz önünde bulundurularak malzeme ve tolerans kararları buna göre şekillendirilir.
Üretim hattında bir hidrolik pompanın arızalanması, tüm hattın durmasına ve ciddi üretim kayıplarına yol açabilir. Bu nedenle işletmeler için pompanın hızlı, güvenilir ve doğru şekilde revize edilmesi, üretim sürekliliği açısından stratejik bir öneme sahiptir.
MBES Makina, farklı sektörlerden gelen çeşitli marka ve modeldeki hidrolik pompalar üzerinde tecrübe sahibi olup, her sektörün kendine özgü ihtiyaçlarına uygun revizyon yaklaşımı geliştirmektedir.
Maliyet, Duruş Süresi ve Planlama
Hidrolik pompa revizyonunun maliyeti; arızanın büyüklüğüne, değiştirilmesi gereken parça sayısına, yeniden imalat gerekip gerekmediğine ve pompanın boyutuna göre değişkenlik gösterir. Bu nedenle her pompa için ayrı bir değerlendirme yapılması, doğru ve şeffaf bir maliyet planlaması sağlar.
Duruş süresini kısaltmak isteyen işletmeler için MBES Makina, ön inceleme sonrası tahmini süre ve iş akışı hakkında bilgilendirme yapar. Kritik hatlarda çalışan pompalar için mümkün olduğunca hızlı teşhis ve önceliklendirilmiş çalışma planı oluşturulur.
Yedek pompa bulundurma stratejisi, özellikle üretim sürekliliğinin kritik olduğu tesislerde duruş süresini sıfıra indirebilir. Arızalanan pompa revizyona gönderilirken yedek pompa devreye alınarak üretim kesintisiz sürdürülebilir; bu yaklaşım planlı bakım kültürünün bir parçasıdır.
Uzun vadede düzenli revizyon ve bakım, komple pompa değişimine kıyasla daha ekonomik bir çözüm sunar. Mevcut gövdenin ve sağlam parçaların yeniden kullanılması, hem maliyet hem de teslim süresi açısından avantaj sağlar.
MBES Makina ile Teklif ve Sipariş Süreci
MBES Makina ile revizyon süreci, pompanın marka, model, seri numarası ve mevcut arıza belirtileri hakkında bilgi paylaşımıyla başlar. Mümkünse pompanın fotoğrafları ve etiket bilgileri iletilmesi, ön değerlendirmenin daha isabetli yapılmasını sağlar.
Ön değerlendirme sonrası pompa atölyeye kabul edilir, söküm ve ölçüm sonrası detaylı bir arıza tespit raporu ve fiyat teklifi müşteriyle paylaşılır. Onay verilmesi durumunda parça imalatı, montaj, test ve raporlama süreçleri başlatılır.
Süreç boyunca müşteriyle iletişim halinde kalınarak, önemli kararlarda (örneğin ek parça değişimi gerekliliği) onay alınır. Bu şeffaf iletişim yaklaşımı, sürpriz maliyetlerin önüne geçer ve müşteri memnuniyetini artırır.
Teklif almak veya pompanızın durumu hakkında ön bilgi edinmek için Selami Seldüz (0532 433 83 87), Emirhan Seldüz (0532 419 64 25) veya mbesmakina@gmail.com üzerinden MBES Makina ekibiyle iletişime geçebilirsiniz. Hadımköy-Arnavutköy/İstanbul'daki atölyemiz, İstanbul ve çevre illerden gelen taleplere hizmet vermektedir.
Sıkça Sorulan Sorular
Hidrolik pompam revizyona uygun mu, yoksa yenisini mi almalıyım?
Bu karar; pompanın gövde durumuna, aşınma seviyesine, yedek parça temin edilebilirliğine ve maliyet karşılaştırmasına bağlıdır. Gövdesi sağlam olan pompalarda revizyon genellikle daha ekonomik ve hızlı bir çözümdür. MBES Makina, ön inceleme sonrası size hem teknik hem ekonomik açıdan en uygun seçeneği önerir; kararı vermeden önce detaylı bir değerlendirme yapılması önerilir.
Revizyon süreci ne kadar sürer?
Süre; arızanın büyüklüğü, parça temini veya yeniden imalat gerekip gerekmediğine göre değişir. Basit bir sızdırmazlık yenilemesi birkaç gün içinde tamamlanabilirken, komple parça imalatı gerektiren ağır arızalarda süre uzayabilir. Ön inceleme sonrası size net bir süre bilgisi ve iş akış planı paylaşılır.
Orijinal parça bulunamadığında ne yapıyorsunuz?
Orijinal parçanın temin edilemediği durumlarda, mevcut parça veya teknik resim üzerinden ölçü alınarak CNC ve torna tezgahlarımızda parça yeniden imal edilir. Malzeme seçimi, parçanın çalışma koşullarına uygun şekilde yapılır ve üretilen parça montaj öncesi tekrar ölçülerek doğrulanır.
Revizyon sonrası pompa test ediliyor mu?
Evet, montajı tamamlanan her pompa test standında basınç, debi ve performans testlerinden geçirilir. Testler kademeli basınç artışıyla yapılır, sızıntı ve titreşim kontrolü sağlanır. Test sonuçları detaylı bir raporla birlikte müşteriye sunulur.
Hangi marka ve tip hidrolik pompalarla çalışıyorsunuz?
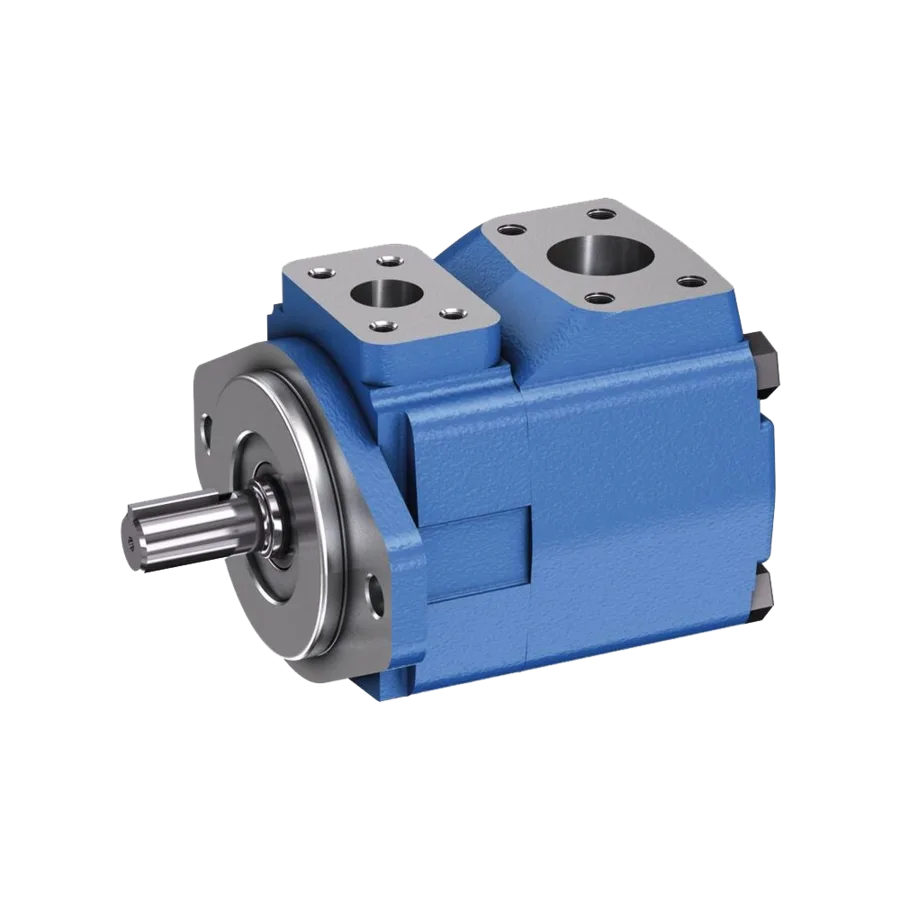
Dişli, paletli, pistonlu ve vidalı tip hidrolik pompalar üzerinde farklı marka ve modellerde revizyon hizmeti sunuyoruz. Pompanın marka ve model bilgisiyle birlikte tarafımıza ulaşmanız, ön değerlendirme sürecini hızlandırır.
Pompayı sahadan söküp göndermem gerekiyor mu?
Genel olarak pompanın atölyemize getirilmesi, hassas ölçüm ve test imkanları açısından daha sağlıklı sonuç verir. Ancak talep edilmesi halinde saha ziyareti ve ön inceleme konusunda da destek sağlanabilir; detaylar için ekibimizle iletişime geçmeniz yeterlidir.
Revizyon sonrası hangi belgeler teslim ediliyor?
Her revizyon sonunda; tespit edilen arızalar, ölçüm sonuçları, değiştirilen/imal edilen parçalar ve test sonuçlarını içeren detaylı bir teknik rapor teslim edilir. Bu rapor, pompanın geçmişini takip etmek ve gelecekteki bakımları planlamak için referans olarak kullanılabilir.
Teklif almak için hangi bilgileri paylaşmam gerekiyor?
Pompanın marka, model, seri numarası, kullanıldığı sistem ve gözlemlenen arıza belirtileri (gürültü, sızıntı, debi düşüşü vb.) hakkında bilgi paylaşmanız yeterlidir. Mümkünse etiket ve genel görünüm fotoğrafları da eklemeniz, ön değerlendirmeyi hızlandırır. Detaylar için 0532 433 83 87 veya mbesmakina@gmail.com üzerinden ulaşabilirsiniz.