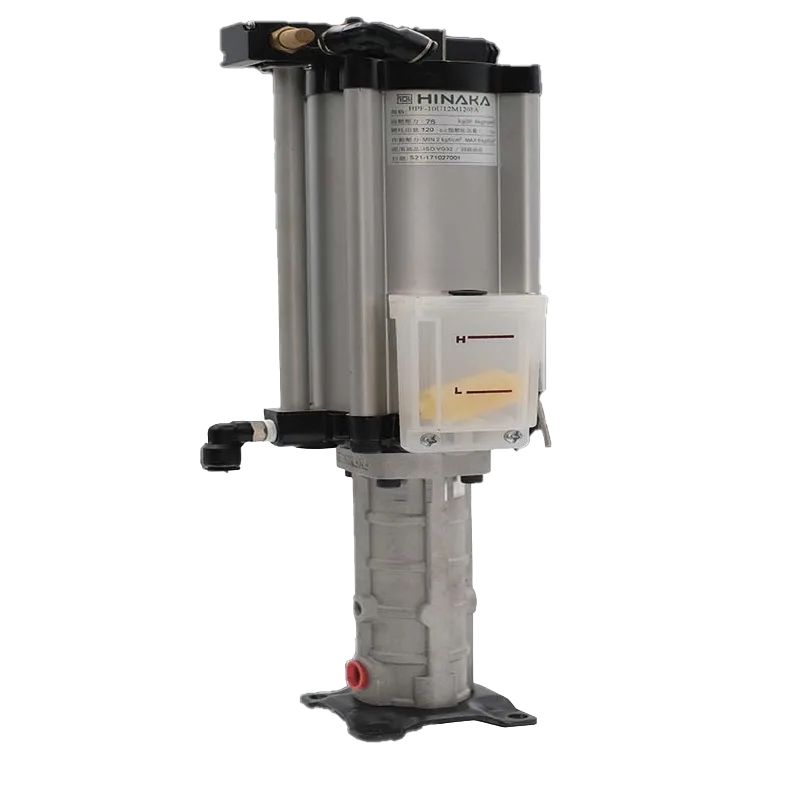
Clamp unclamp piston sistemleri, işleme merkezlerinde ve CNC tezgahlarında takım tutucunun mile bağlanması ve serbest bırakılması işlemini gerçekleştiren kritik pnömatik veya hidrolik tahrikli elemanlardır. Bu piston grubu, üretim hattının kalbinde yer aldığından, en ufak bir performans kaybı dahi tüm hattın duruşuna veya kalitesiz işleme sonuçlarına yol açabilir. MBES Makina olarak Hadımköy - Arnavutköy / İstanbul merkezli atölyemizde bu sistemlerin söküm, ölçüm, parça imalatı, montaj ve test süreçlerini uçtan uca yürütüyoruz.
Clamp unclamp pistonu, disk yaylar (belleville), çekme çubuğu (drawbar), piston gövdesi, keçe ve o-ring sızdırmazlık elemanları ile sensör sistemlerinden oluşan karmaşık bir mekanizmadır. Zamanla aşınan yay paketleri, çizilen piston yüzeyleri ve deforme olan keçeler; takım bağlama kuvvetinin düşmesine, titreşime ve işleme toleranslarının bozulmasına neden olur. Bu makalede sistemin çalışma prensibini, arıza belirtilerini, revizyon adımlarını ve MBES Makina'nın uyguladığı test ve raporlama sürecini detaylı biçimde ele alıyoruz.
Firmamız, pompa, blower, döner başlık (rotary joint), elektrik motoru ve hidrolik grup revizyonu alanındaki tecrübesini clamp unclamp piston sistemlerine de taşımış; CNC ve torna tezgahlarında özel parça imalatı yapabilme kabiliyeti sayesinde piyasada bulunmayan yedek parçaları dahi üretebilmektedir. Bu sayede tezgah üreticisinin orijinal parça temininde yaşanan uzun teslim sürelerine takılmadan, kısa sürede devreye alma imkânı sunuyoruz.
Clamp Unclamp Piston Sisteminin Çalışma Prensibi
Clamp unclamp piston grubu, iş milinin arka ucunda konumlanan ve disk yaylarla ön yüklenmiş bir mekanizmadır. Yaylar, çekme çubuğunu geri çekerek takım tutucuyu (HSK, BT, CAT gibi konik arayüzlerle) mil içine sıkıca kilitler. Takım değişimi anında pnömatik veya hidrolik piston devreye girer, yay kuvvetine karşı hareket ederek çekme çubuğunu ileri iter ve takımın serbest kalmasını (unclamp) sağlar. Basınç kesildiğinde yaylar tekrar devreye girerek clamp konumuna döner.
Bu sistemin doğru çalışması için disk yayların ön yük kuvveti, piston contalarının sızdırmazlığı, çekme çubuğunun eksenel salgısı ve sensörlerin (clamp/unclamp algılama) doğru konumlandırılması kritik önem taşır. Yay paketindeki her bir disk yayın belirli bir yük-deformasyon eğrisi vardır; paket içinde kırılan veya çatlayan bir disk, toplam kenetleme kuvvetini ciddi oranda düşürür.
Pnömatik tahrikli sistemlerde hava kalitesi (nem, yağ oranı, filtrasyon) piston ömrünü doğrudan etkiler. Nemli hava, piston gömleği içinde korozyona, keçelerin sertleşmesine ve sürtünme kayıplarına yol açar. Hidrolik tahrikli sistemlerde ise yağ temizliği, viskozite ve basınç dalgalanmaları benzer şekilde önem taşır. Bu nedenle revizyon sırasında sadece piston değil, besleme hattı da incelenmelidir.
MBES Makina olarak sökümden önce sistemin çalışma parametrelerini (clamp/unclamp basıncı, süre, kuvvet) müşteriden ve tezgah kataloğundan temin ederek referans değerleri belirliyoruz. Bu referanslar, revizyon sonrası yapılan testlerin başarı kriterini oluşturur.
Arıza Belirtileri ve Ön Teşhis
Clamp unclamp piston arızaları genellikle aniden değil, kademeli olarak ortaya çıkar. İşletmeler çoğu zaman ilk belirtileri göz ardı ederek arızanın büyümesine ve daha maliyetli bir onarıma sebep olabilir. Erken teşhis, hem duruş süresini hem de onarım maliyetini önemli ölçüde azaltır.
En sık görülen belirtiler arasında takım değişimi sırasında anormal ses, takımın tam oturmaması, işleme sırasında titreşim artışı, yüzey kalitesinde bozulma ve tekrarlanabilirlik kaybı sayılabilir. Ayrıca clamp/unclamp sensörlerinin geç veya hatalı sinyal vermesi, tezgah kontrol ünitesinde alarm oluşmasına neden olur.
Ön teşhis aşamasında MBES Makina teknik ekibi, tezgah üzerinde çekme kuvveti testi, basınç kontrolü, sensör sinyal analizi ve görsel muayene gerçekleştirir. Mümkünse piston sökülmeden önce tezgahta hava/yağ kaçağı, ses ve titreşim ölçümleri yapılarak arızanın kaynağı daraltılır.
Belirtiler arasında şunlar öne çıkar:
- Takım değişiminde gecikme veya tam kenetlenmeme
- İşleme sırasında anormal titreşim ve ses
- Clamp/unclamp sensörlerinde hatalı veya gecikmeli sinyal
- Piston gövdesinde hava veya yağ kaçağı
- Yüzey işleme kalitesinde düşüş ve tolerans sapmaları
Söküm Süreci ve Güvenlik Önlemleri
Clamp unclamp piston grubunun sökümü, yay paketinin yüksek ön yük altında olması nedeniyle özel dikkat gerektirir. Yanlış bir söküm sırası, disk yayların kontrolsüz şekilde fırlamasına ve ciddi iş kazalarına yol açabilir. Bu nedenle MBES Makina teknik ekibi, her tezgah modeli için üretici talimatlarına uygun söküm prosedürü uygular.
Söküm öncesinde tezgahın enerjisi tamamen kesilir, hava ve hidrolik hatları boşaltılır, kalan basınç tahliye edilir. Ardından mil ucundaki kapak sökülerek piston gövdesine erişim sağlanır. Yay paketinin sıkıştırılması için özel apareyler kullanılır; bu apareyler olmadan yayların manuel olarak sökülmesi kesinlikle önerilmez.
Piston, çekme çubuğu, yay paketi, keçe ve o-ringler sırasıyla sökülerek numaralandırılır ve temiz bir çalışma masasına yerleştirilir. Her parça, montaj sırasında karışıklığı önlemek amacıyla fotoğraflanır ve orijinal konumuna göre etiketlenir.
Söküm sırasında dikkat edilmesi gereken noktalar arasında mil iç yüzeyinin çizilmemesi, conta yuvalarının deforme edilmemesi ve sensör kablolarının zarar görmemesi yer alır. Tüm bu adımlar, montaj sonrası sistemin ilk çalıştırmada sorunsuz devreye girmesini garanti altına alır.
Ölçüm ve Tolerans Kontrolü
Söküm sonrası tüm parçalar hassas ölçüm cihazlarıyla kontrol edilir. Piston gömleği iç çapı, çekme çubuğu dış çapı, yay paketinin serbest ve yüklü boyu, keçe yuvası ölçüleri mikron hassasiyetinde mikrometre ve komparatör ile ölçülür. Bu ölçümler, üretici toleranslarıyla karşılaştırılarak hangi parçaların yenileneceği veya tamir edileceği belirlenir.
Disk yayların yük-deformasyon karakteristiği, özel test düzenekleriyle kontrol edilir. Kırık, çatlak veya kalıcı deformasyona uğramış diskler tespit edilerek paket dışına alınır. Yay paketinin toplam yüksekliği ve simetrisi, kenetleme kuvvetinin dengeli dağılması açısından kritik öneme sahiptir.
Çekme çubuğunun eksenel salgısı komparatör yardımıyla ölçülür; izin verilen toleransın üzerinde salgı tespit edilirse çubuk taşlama veya yeniden imalat sürecine alınır. Piston gömleği iç yüzeyinde çizik, korozyon veya oval aşınma varsa honlama işlemi uygulanır ya da parça tamamen yenilenir.
Ölçüm sonuçları, MBES Makina raporlama sistemine kaydedilir ve müşteriye ölçüm öncesi-sonrası karşılaştırmalı tablo halinde sunulur. Bu şeffaf raporlama, hangi parçaların neden değiştirildiğinin anlaşılmasını sağlar.
Parça İmalatı ve CNC/Torna İşlemleri
Clamp unclamp piston revizyonunda en kritik aşamalardan biri, aşınmış veya hasarlı parçaların yeniden imalatıdır. MBES Makina bünyesindeki CNC ve torna tezgahları sayesinde çekme çubuğu, piston gömleği, kılavuz burçlar ve özel conta yuvaları orijinaline uygun toleranslarda üretilebilmektedir.
İmalat sürecinde kullanılan malzemeler, parçanın görevine göre seçilir. Çekme çubukları genellikle sertleştirilmiş alaşımlı çelikten (örneğin 42CrMo4 veya benzeri) imal edilir ve yüzeyleri taşlanarak istenen yüzey pürüzlülüğüne getirilir. Piston gövdeleri için aşınmaya dayanıklı çelik veya bronz alaşımlar tercih edilebilir.
CNC tezgahlarında yapılan imalat, orijinal parçanın üç boyutlu ölçümü veya teknik resmi baz alınarak gerçekleştirilir. Parça üretildikten sonra sertlik testi, boyut kontrolü ve yüzey pürüzlülüğü ölçümü yapılarak kalite güvencesi sağlanır. Torna tezgahlarında ise silindirik parçaların hassas çaplarda işlenmesi mümkün olur.
Bu imalat kabiliyeti, piyasada temin edilemeyen veya üretici tarafından üretimi durdurulmuş eski model tezgahların parçalarının dahi yeniden üretilebilmesini sağlar. Böylece işletmeler, eski tezgahlarını hurdaya çıkarmak yerine ekonomik ömürlerini uzatabilir.
Sızdırmazlık Elemanlarının Yenilenmesi
Piston gövdesindeki keçe ve o-ring gibi sızdırmazlık elemanları, zamanla sertleşir, çatlar veya aşınır. Bu durum hava ya da yağ kaçağına, dolayısıyla kenetleme kuvvetinin düşmesine yol açar. Revizyon sırasında tüm sızdırmazlık elemanları orijinal ölçülerine uygun, kullanım ortamına (sıcaklık, basınç, akışkan tipi) dayanıklı malzemelerden yenilenir.
Nitril kauçuk (NBR), viton (FKM) veya poliüretan (PU) gibi malzemeler arasından seçim, sistemin çalışma koşullarına göre yapılır. Yüksek sıcaklık veya yağ ile temas eden uygulamalarda viton tercih edilirken, standart pnömatik uygulamalarda NBR yeterli performans sunar.
Keçe montajı sırasında yuvaların temizliği ve yüzey pürüzlülüğü kontrol edilir; çünkü kirli veya çizik yuvalar yeni keçenin kısa sürede aşınmasına neden olabilir. Montaj esnasında keçe hasar görmemesi için özel montaj apareyleri ve yağlayıcılar kullanılır.
Sızdırmazlık yenileme işlemi tamamlandıktan sonra sistem, düşük basınçtan başlanarak kademeli olarak test edilir ve kaçak tespiti için sabun köpüğü testi veya basınç düşüş testi uygulanır.
Yay Paketi Revizyonu ve Kenetleme Kuvveti Ayarı
Disk yay paketi, clamp unclamp sisteminin kenetleme kuvvetini üreten ana bileşendir. Yayların ömrü, malzeme yorulması nedeniyle sınırlıdır ve belirli çalışma çevrimi sonrasında kuvvet kaybı gözlemlenir. MBES Makina, yay paketini test cihazında yükleyerek her diskin performansını ayrı ayrı değerlendirir.
Aşınmış veya performansı düşen diskler, orijinal spesifikasyona uygun yenileriyle değiştirilir. Yay paketinin toplam kenetleme kuvveti, tezgah üreticisinin belirttiği referans değere göre ayarlanır; bu değer genellikle takım çapına ve işleme tipine bağlı olarak birkaç bin newton mertebesindedir.
Yay paketi montajında diskler doğru yönde ve doğru sırada dizilmelidir; ters dizilim kenetleme kuvvetinin dengesiz dağılmasına ve erken yorulmaya neden olur. Montaj sonrası paket, özel bir pres ile ön yüklenerek piston gövdesine yerleştirilir.
Kenetleme kuvveti, montaj sonrası dinamometrik test düzeneğiyle ölçülerek doğrulanır. Bu ölçüm, takımın işleme sırasında yeterli tutunma kuvvetine sahip olduğunu ve titreşim riskinin ortadan kalktığını garanti eder.
Montaj Süreci ve Kalite Kontrol Adımları
Montaj aşaması, söküm sırasında alınan notlar ve fotoğraflar rehberliğinde titizlikle yürütülür. Tüm parçalar temizlendikten sonra uygun yağlayıcılarla hazırlanır ve belirlenen tork değerlerinde sıkılır. Yanlış tork uygulaması, contaların erken aşınmasına veya gevşek bağlantılara yol açabileceğinden özel tork anahtarları kullanılır.
Çekme çubuğu, piston gövdesi içine yerleştirilirken eksenel hizalamaya dikkat edilir. Sensörlerin montaj sonrası doğru konumda olduğu, clamp ve unclamp durumlarını doğru algıladığı kontrol edilir. Sensör ayarındaki küçük bir sapma bile tezgahın hatalı alarm vermesine neden olabilir.
Montaj tamamlandıktan sonra sistem, düşük basınçtan başlanarak kademeli olarak devreye alınır. İlk çalıştırmalarda clamp/unclamp çevrimleri gözlemlenerek anormal ses, titreşim veya kaçak olup olmadığı kontrol edilir.
Kalite kontrol sürecinde şu adımlar uygulanır:
- Tork değerlerinin standartlara uygun uygulanması
- Sensör konumlarının ve sinyal doğruluğunun kontrolü
- Kademeli basınçlandırma ile kaçak testi
- Clamp/unclamp çevrim testi ve ses/titreşim gözlemi
- Kenetleme kuvvetinin dinamometrik ölçümü
Test ve Devreye Alma
Revizyon tamamlanan clamp unclamp piston sistemi, tezgaha monte edilmeden önce mümkünse ayrı bir test düzeneğinde, monte edildikten sonra ise tezgah üzerinde kapsamlı testlerden geçirilir. Test sürecinde çevrim sayısı, basınç değerleri ve tepki süreleri kayıt altına alınır.
Devreye alma sırasında tezgah, boşta çalışma modunda birkaç yüz clamp/unclamp çevrimi yaptırılarak sistemin kararlılığı gözlemlenir. Bu aşamada herhangi bir sızıntı, ses veya sensör hatası tespit edilirse montaj gözden geçirilir.
Gerçek işleme koşullarında yapılan test kesimlerinde, yüzey kalitesi ve boyutsal tekrarlanabilirlik kontrol edilerek revizyonun başarısı doğrulanır. Titreşim ölçüm cihazlarıyla yapılan analizler, kenetleme kuvvetinin yeterliliğini objektif olarak ortaya koyar.
Tüm testler tamamlandıktan sonra sistem, üretim hattına tam kapasiteyle devredilir ve belirli bir süre uzaktan veya yerinde takip edilerek olası erken arızalar önceden tespit edilir.
Raporlama ve Dokümantasyon
MBES Makina, her revizyon projesinde detaylı bir teknik rapor sunar. Bu rapor; ön teşhis bulguları, sökülen parçaların ölçüm sonuçları, değiştirilen veya yeniden imal edilen parçaların listesi, kullanılan malzemeler, uygulanan test sonuçları ve devreye alma verilerini içerir.
Raporlama, işletmelerin bakım geçmişini takip edebilmesi ve gelecekteki periyodik bakım planlamalarını doğru yapabilmesi için büyük önem taşır. Ayrıca rapor, tezgahın ikinci el satışı veya sigorta süreçlerinde teknik referans belgesi olarak da kullanılabilir.
Fotoğraflı dokümantasyon, söküm öncesi ve sonrası durumun karşılaştırılmasını sağlar. Bu sayede müşteri, yapılan işlemlerin şeffaf bir şekilde belgelendiğini görür ve gelecekteki olası arıza analizlerinde bu verilerden faydalanabilir.
Raporlar dijital ve basılı formatta müşteriye teslim edilir; talep halinde e-posta yoluyla (mbesmakina@gmail.com) da iletilebilir.
Bakım Periyotları ve Önleyici Bakım Önerileri
Clamp unclamp piston sistemlerinin ömrünü uzatmak için düzenli önleyici bakım büyük önem taşır. Çalışma yoğunluğuna bağlı olarak, sızdırmazlık elemanlarının 12-18 ay aralığında, yay paketinin ise çevrim sayısına göre 2-3 yılda bir kontrol edilmesi önerilir.
Pnömatik sistemlerde hava filtrelerinin düzenli temizlenmesi, yağlayıcı ünitelerin doğru ayarlanması ve nem tahliyesinin sağlanması, piston ömrünü uzatan basit ama etkili önlemlerdir. Hidrolik sistemlerde ise yağ analizleri ve filtre değişimleri periyodik olarak yapılmalıdır.
Günlük operatör kontrollerinde takım değişim sesinin ve süresinin gözlemlenmesi, olası bir arızanın erken tespiti açısından faydalıdır. Herhangi bir anormallik fark edildiğinde tezgahın durdurulup teknik ekibe haber verilmesi, küçük bir sorunun büyümesini önler.
MBES Makina, düzenli bakım anlaşmaları kapsamında periyodik kontrol ve revizyon hizmeti sunarak işletmelerin plansız duruşlarını minimize etmelerine yardımcı olur.
Sık Yapılan Hatalar ve Bunlardan Kaçınma Yolları
Clamp unclamp piston revizyonunda sıkça karşılaşılan hatalardan biri, yay paketinin uygun aparey kullanılmadan sökülmeye çalışılmasıdır. Bu durum hem operatör güvenliğini tehlikeye atar hem de yay diskinin hasar görmesine yol açar. Bir diğer yaygın hata, sızdırmazlık elemanlarının orijinal spesifikasyona uygun olmayan malzemelerle değiştirilmesidir; bu da erken arızaya neden olur.
Montaj sırasında tork değerlerine uyulmaması, sensör konumlarının kontrol edilmeden bırakılması ve test aşamasının atlanarak doğrudan üretime geçilmesi de sık görülen hatalar arasındadır. Bu tür kısayollar kısa vadede zaman kazandırsa da uzun vadede tekrarlayan arızalara ve daha yüksek maliyetlere yol açar.
MBES Makina, standartlaştırılmış prosedürler ve deneyimli teknik kadrosuyla bu hataların önüne geçmeyi hedefler. Her aşamada kontrol listeleri kullanılarak işlemlerin eksiksiz tamamlanması sağlanır.
Ayrıca, orijinal olmayan düşük kaliteli yedek parça kullanımı da yaygın bir sorundur; MBES Makina kendi CNC ve torna imalat kabiliyeti sayesinde bu riski ortadan kaldırarak orijinaline uygun parça üretimi garanti eder.
Kullanım Alanları ve Sektörel Uygulamalar
Clamp unclamp piston sistemleri, otomotiv, kalıp imalatı, havacılık, savunma sanayi, makine imalatı ve genel metal işleme sektörlerinde yaygın olarak kullanılan işleme merkezlerinde bulunur. Bu sektörlerde hassas ve tekrarlanabilir takım bağlama işlemi, ürün kalitesinin doğrudan belirleyicisidir.
Yüksek hızlı işleme merkezlerinde (HSK arayüzlü) clamp unclamp sistemlerinin performansı özellikle kritiktir; çünkü yüksek devirlerde meydana gelebilecek en ufak bir kenetleme kuvveti kaybı, ciddi güvenlik riskleri ve iş parçası hatalarına yol açabilir. Ağır talaşlı işleme yapan tezgahlarda ise yüksek kenetleme kuvveti gereksinimi ön plana çıkar.
MBES Makina, farklı sektörlerden gelen çeşitli tezgah markaları ve modelleri üzerinde çalışma tecrübesine sahiptir. Bu geniş tecrübe, farklı arayüz standartlarına (HSK, BT, CAT, SK) uygun revizyon çözümleri sunulabilmesini sağlar.
MBES Makina ile Teklif ve Sipariş Süreci
Clamp unclamp piston revizyonu talebinde bulunmak isteyen işletmeler, öncelikle tezgah marka-model bilgisi, arıza belirtileri ve mümkünse fotoğraf/video ile MBES Makina ile iletişime geçebilir. İlk değerlendirme sonrası, gerekirse yerinde inceleme veya parçanın atölyeye taşınması planlanır.
Atölyede yapılan detaylı inceleme sonrası müşteriye kapsamlı bir teklif sunulur; bu teklifte yapılacak işlemler, tahmini süre ve gerekli parçalar açıkça belirtilir. Onay sonrası söküm, ölçüm, imalat, montaj ve test süreçleri planlanan takvime uygun şekilde yürütülür.
İşletmelerin üretim kesintisini en aza indirmek amacıyla, mümkün olduğunca hızlı teşhis ve önceden hazırlanmış standart parçalarla süreç hızlandırılır. Acil durumlar için öncelikli işlem seçeneği de değerlendirilebilir.
Teklif ve sipariş süreci için Selami Seldüz (0532 433 83 87), Emirhan Seldüz (0532 419 64 25) veya mbesmakina@gmail.com adresi üzerinden MBES Makina ile iletişime geçilebilir.
Sıkça Sorulan Sorular
Clamp unclamp piston revizyonu ne kadar sürer?
Revizyon süresi, arızanın kapsamına ve gerekli parça imalatının boyutuna göre değişir. Basit sızdırmazlık yenileme birkaç gün içinde tamamlanabilirken, yay paketi ve özel parça imalatı gerektiren kapsamlı revizyonlar bir-iki hafta sürebilir. MBES Makina, ön inceleme sonrası net bir süre planlaması sunar ve mümkün olduğunca üretim kesintisini kısaltmayı hedefler.
Piston sızdırmazlık elemanları ne sıklıkla değiştirilmelidir?
Kullanım yoğunluğuna, hava/yağ kalitesine ve ortam koşullarına bağlı olarak sızdırmazlık elemanlarının genellikle 12-18 ay aralığında kontrol edilmesi ve gerekiyorsa yenilenmesi önerilir. Yoğun üç vardiya çalışan hatlarda bu süre kısalabilir, düşük kullanımlı tezgahlarda ise uzayabilir. Düzenli görsel kontrol ve kaçak testi ile doğru periyot belirlenebilir.
Orijinal parça bulunamıyorsa ne yapılabilir?
MBES Makina bünyesindeki CNC ve torna tezgahları sayesinde, piyasada bulunamayan veya üretimi durdurulmuş çekme çubuğu, piston gövdesi gibi parçalar orijinal ölçü ve toleranslara uygun şekilde yeniden imal edilebilir. Bu sayede eski model tezgahlar dahi ekonomik şekilde revize edilerek üretime kazandırılabilir.
Kenetleme kuvveti nasıl ölçülür ve doğrulanır?
Kenetleme kuvveti, montaj sonrası dinamometrik test düzenekleri kullanılarak ölçülür. Bu ölçüm, tezgah üreticisinin belirttiği referans değerle karşılaştırılır. Yetersiz kuvvet tespit edilirse yay paketi yeniden değerlendirilir. Doğrulama testi, işleme güvenliği ve ürün kalitesi açısından revizyonun tamamlayıcı adımıdır.
Revizyon sırasında tezgah ne kadar süre devre dışı kalır?
Duruş süresi, piston grubunun tezgahtan sökülüp sökülmemesine ve gerekli işlemlerin kapsamına bağlıdır. Yerinde yapılabilecek küçük müdahaleler tezgahı kısa süre etkilerken, atölyeye taşınması gereken kapsamlı revizyonlarda duruş süresi birkaç güne uzayabilir. MBES Makina, planlama aşamasında bu süreyi netleştirerek üretim programına göre koordinasyon sağlar.
Yay paketindeki tek bir diskin kırılması tüm sistemi nasıl etkiler?
Disk yay paketi, birden fazla diskin üst üste dizilmesiyle oluşturulan bir sistemdir ve toplam kenetleme kuvveti tüm disklerin katkısıyla sağlanır. Tek bir diskin kırılması veya çatlaması, toplam kuvvette dengesizlik ve düşüşe yol açar; bu da takımın işleme sırasında yeterince sıkı tutunmamasına ve titreşime neden olabilir. Bu nedenle her disk ayrı ayrı kontrol edilmelidir.
Pnömatik ve hidrolik tahrikli sistemler arasında revizyon farkı var mı?
Temel prensip benzer olsa da, pnömatik sistemlerde hava filtrasyonu ve nem kontrolü, hidrolik sistemlerde ise yağ temizliği ve viskozite yönetimi ön plana çıkar. Sızdırmazlık malzemesi seçimi de çalışma ortamına göre farklılık gösterebilir. MBES Makina her iki sistem tipinde de kapsamlı revizyon hizmeti sunmaktadır.
Revizyon sonrası garanti veya takip hizmeti sunuluyor mu?
MBES Makina, devreye alma sonrasında sistemin belirli bir süre yerinde veya uzaktan takibini yaparak olası erken arızaların önüne geçmeyi amaçlar. Ayrıca periyodik bakım anlaşmaları ile düzenli kontrol hizmeti sunularak işletmelerin uzun vadeli üretim sürekliliği desteklenir. Detaylı bilgi için MBES Makina ile doğrudan iletişime geçilmesi önerilir.