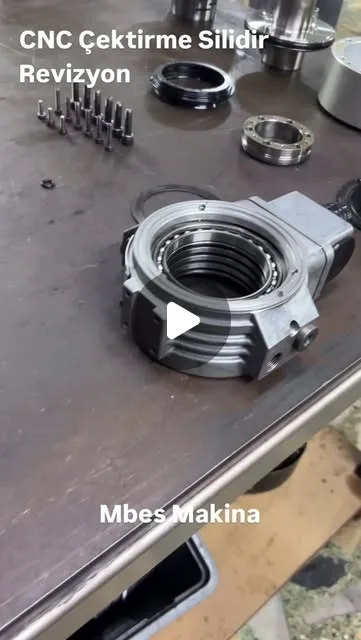
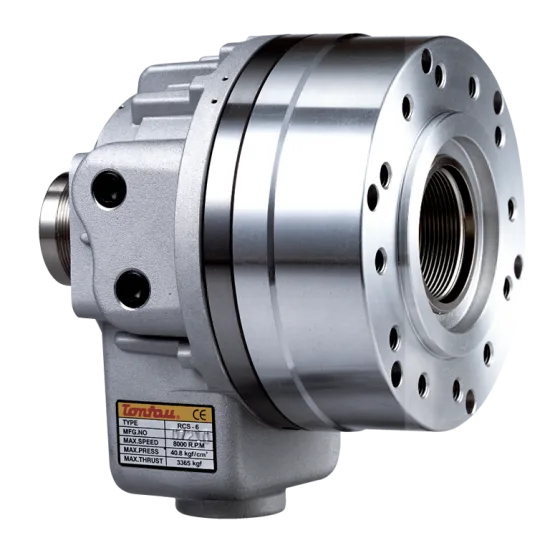
Çektirme silindirleri; presler, kaldırma ekipmanları, iş makineleri ve endüstriyel hidrolik sistemlerde büyük kuvvetlerin kontrollü şekilde uygulanmasını sağlayan kritik hidrolik bileşenlerdir. Silindir içindeki keçe, piston, gömlek ve mil yüzeylerinde meydana gelen aşınma, sistemin hem verimini düşürür hem de güvenlik riski oluşturabilir.
MBES Makina Mühendislik olarak Hadımköy - Arnavutköy / İstanbul atölyemizde, her tip ve boyuttaki çektirme silindirlerinin revizyonunu; söküm, ölçüm, aşınan parçaların CNC ve torna tezgahlarında yeniden imalatı, keçe ve conta yenileme, montaj ile basınç testi dahil olmak üzere baştan sona gerçekleştiriyoruz.
Bu yazıda çektirme silindiri revizyonunun kapsamını, arıza belirtilerini, ölçüm ve tolerans kriterlerini, kullanılan malzemeleri ve MBES Makina'nın uyguladığı adım adım revizyon sürecini ayrıntılı şekilde ele alıyoruz.
Çektirme Silindiri Revizyonu Nedir?
Çektirme silindiri, hidrolik veya mekanik sistemde doğrusal hareket ve kuvvet üreten, genellikle bir gömlek (tüp), piston, piston kolu (mil), keçe seti ve bağlantı elemanlarından oluşan bir aktüatördür. Revizyon, bu bileşenlerin sökülerek incelenmesi, aşınmış veya hasarlı parçaların onarılması ya da yeniden imal edilmesi ve silindirin ilk kurulum performansına kavuşturulması işlemidir.
Silindir içinde yüksek basınç altında sürekli hareket eden piston ve mil yüzeyleri, zamanla mikro çizikler, oyulma, korozyon ve yüzey sertliği kaybı yaşayabilir. Bu aşınmalar keçe ömrünü kısaltır, iç ve dış kaçaklara yol açar ve silindirin ürettiği kuvvette dalgalanmalara neden olur.
MBES Makina'da revizyon süreci, sadece keçe değişiminden ibaret değildir; gömlek iç yüzeyi, mil dış yüzeyi, salmastra kafası ve piston contaları bir bütün olarak değerlendirilir. Bu sayede silindir, sadece geçici olarak değil kalıcı biçimde onarılmış olur.
Özellikle özel ölçülü veya eski model makinelere ait silindirlerde, orijinal yedek parça bulunamadığında MBES Makina atölyesinde mil, gömlek ve flanş gibi parçalar orijinal teknik resme veya ölçüye sadık kalınarak yeniden imal edilebilir.
Arıza Belirtileri: Ne Zaman Revizyon Gerekir?
Çektirme silindirinde en sık karşılaşılan arıza belirtisi, piston kolu üzerinde veya salmastra bölgesinde görülen yağ sızıntısıdır. Sızıntı, keçe aşınmasının veya mil yüzeyindeki çizik ve oyulmaların bir göstergesidir ve göz ardı edildiğinde sistemde yağ kaybına, basınç düşüşüne ve çevresel kirliliğe yol açar.
Silindirin hareketinde sertlik, titreme veya duraksama, iç sızıntı nedeniyle pistonun iki tarafı arasında basınç dengesizliği oluştuğunda ortaya çıkar. Bu durumda silindir tam kuvvetini üretemez ve sistem verimsiz çalışır. Ayrıca mil üzerinde gözle görülür çizik, pas veya renk değişimi de revizyon ihtiyacının açık işaretlerindendir.
Hidrolik sistemde çalışma basıncının hedeflenen değere ulaşamaması, silindirin yavaş hareket etmesi veya yük altında geri kaçma yapması da iç keçe aşınmasının tipik belirtileridir. Bu tür belirtiler fark edildiğinde silindirin sökülüp incelenmesi, daha büyük bir arızanın önüne geçer.
- Piston kolu veya salmastra bölgesinden yağ sızıntısı
- Silindir hareketinde sertlik, titreme veya duraksama
- Mil yüzeyinde çizik, pas veya renk değişimi
- Yük altında silindirin geri kaçma yapması
- Sistemde basınç kaybı ve verimsiz çalışma
- Anormal ses veya darbe hissi
Söküm ve İlk Muayene
Atölyeye ulaşan çektirme silindiri, öncelikle dış yüzey kontrolünden geçirilir; gömlek, flanşlar, bağlantı mapaları ve mil yüzeyi gözle incelenerek görünür hasarlar not edilir. Ardından silindir kontrollü şekilde sökülerek salmastra kafası, piston ve gömlek iç yüzeyine erişilir.
Söküm sırasında piston kolunun gömlekten hasar görmeden çıkarılması büyük önem taşır; bu nedenle uygun çekme aparatları ve destek ekipmanları kullanılır. Piston somunu, kilit pimi ve keçe seti sırasıyla sökülerek her parça ayrı ayrı incelenir.
İlk muayenede piston contalarının, keçe setinin, o-ringlerin ve sıyırıcı (wiper) elemanların aşınma durumu değerlendirilir. Gömlek iç yüzeyinde çizik, oval aşınma veya korozyon, mil yüzeyinde ise çukurlaşma ve sertlik kaybı kontrol edilir.
Sökülen tüm parçalar temizlenerek eski yağ, kir ve pas kalıntılarından arındırılır. Temizlik sonrası yapılan detaylı ölçüm, onarımın kapsamını netleştirmek için kullanılır ve müşteriye bir revizyon önerisi olarak sunulur.
Ölçüm ve Tolerans Kriterleri
Çektirme silindiri revizyonunda hassas ölçüm, silindirin sızdırmaz ve verimli çalışmasının temelini oluşturur. Gömlek iç çapı, boyuna ve enine yönlerde mikrometre veya iç çap komparatörü ile ölçülür; ovalite ve koniklik değerleri üretici toleransıyla karşılaştırılır.
Piston kolu (mil) dış çapı da benzer şekilde birden fazla noktadan ölçülerek aşınma ve eğrilik kontrol edilir. Mil üzerinde izin verilen tolerans dışına çıkan aşınma veya eğrilik tespit edildiğinde mil, taşlama, kaplama (krom kaplama) veya tamamen yeniden imalat yoluyla onarılır.
Piston ile gömlek arasındaki radyal boşluk, keçe performansını doğrudan etkiler. Bu boşluğun büyümesi iç kaçağa, aşırı daralması ise sürtünme ve ısınmaya yol açar; bu nedenle boşluk değeri üretici spesifikasyonuna uygun aralıkta tutulur.
Salmastra kafası ve keçe yuvalarının ölçüleri de kontrol edilerek yeni keçe setinin doğru oturması sağlanır. Tüm ölçüm sonuçları, revizyon öncesi ve sonrası karşılaştırmalı olarak raporlanır.
Mil ve Gömlek Onarımı: Taşlama, Kaplama, Yeniden İmalat
Piston kolu yüzeyinde hafif çizik veya yüzeysel korozyon varsa mil, hassas taşlama işlemiyle onarılabilir. Ancak aşınma belirli bir derinliği aştığında yüzeye sertlik ve aşınma direnci kazandırmak amacıyla krom kaplama uygulanır ve kaplama sonrası mil, orijinal çapına taşlanır.
Aşınma çok ilerlemişse veya mil üzerinde onarılamayacak hasar varsa, MBES Makina atölyesinde CNC tezgahlarında yeni mil imal edilir. İmalatta kullanılan çelik, silindirin çalışma basıncına ve yük koşullarına uygun mukavemet sınıfından seçilir.
Gömlek iç yüzeyinde derin çizik veya ovalite tespit edildiğinde, gömlek honlama işlemiyle büyütülüp yeni ölçüye uygun piston contası kullanılabilir ya da gömlek tamamen yeniden imal edilebilir. Honlama işlemi, iç yüzeyde keçe performansı için gerekli olan çapraz yüzey deseninin oluşturulmasını sağlar.
Flanş, mapa ve piston somunu gibi bağlantı elemanlarında da aşınma veya deformasyon varsa bu parçalar orijinal teknik ölçülere uygun şekilde torna ve CNC tezgahlarında yeniden imal edilir.
- Yüzeysel aşınmada hassas taşlama
- İleri aşınmada krom kaplama ve taşlama
- Onarılamayan millerde CNC ile yeniden imalat
- Gömlek honlama veya yeniden imalat
- Flanş, mapa ve somun gibi bağlantı parçalarının imalatı
Keçe Seti ve Conta Yenileme
Çektirme silindiri revizyonunun en kritik aşamalarından biri keçe setinin tamamen yenilenmesidir. Piston keçesi, mil keçesi, o-ringler, sıyırıcı (wiper) ve destek bilezikleri (buffer ring) silindirin çalışma basıncı, sıcaklığı ve hareket hızına uygun malzeme ve profilde seçilir.
Keçe malzemesi seçiminde silindirin kullanıldığı ortam da dikkate alınır; tozlu ve aşındırıcı ortamlarda çalışan silindirlerde daha dayanıklı sıyırıcı elemanlar tercih edilirken, yüksek sıcaklıkta çalışan sistemlerde ısıya dayanıklı polimer bazlı keçeler kullanılır.
Keçe montajı sırasında keçe yuvasının temizliği ve yüzey pürüzlülüğü büyük önem taşır; yuvada kalan eski keçe parçaları veya çapak, yeni keçenin erken aşınmasına neden olabilir. Bu nedenle montaj öncesi yuvalar detaylı şekilde temizlenir ve kontrol edilir.
Montaj sonrasında keçelerin doğru yönde ve doğru sıra ile yerleştirildiği teyit edilir; yanlış yönde takılan bir keçe, silindirin ilk çalıştırmada dahi sızıntı yapmasına neden olabilir.
Montaj ve Basınç Testi
Onarım ve yenileme işlemleri tamamlanan parçalar, temiz bir ortamda titizlikle bir araya getirilir. Piston kolu, gömleğe zarar vermeyecek şekilde özel aparatlarla yerleştirilir ve piston somunu üretici torkuna uygun şekilde sıkılır.
Montaj sonrasında silindir, test standında kademeli olarak basınçlandırılır. Bu test sırasında iç ve dış kaçak kontrolü yapılır, silindirin tam strok boyunca sorunsuz hareket edip etmediği gözlemlenir.
Basınç testi, silindirin çalışma basıncının üzerinde bir değerde de kısa süreli olarak uygulanarak sistemin güvenlik payı doğrulanır. Test sırasında herhangi bir sızıntı veya anormal ses tespit edilirse ilgili bölge yeniden gözden geçirilir.
Test başarıyla tamamlandıktan sonra silindir dış yüzeyi temizlenir, gerekiyorsa korozyona karşı boyanır ve mil yüzeyi koruyucu yağ ile kaplanarak nakliyeye hazır hale getirilir.
Raporlama ve Teslimat
Revizyonu tamamlanan her çektirme silindiri için MBES Makina, sökümden önce ve sonra alınan ölçümleri, yapılan onarım ve imalat işlemlerini, kullanılan keçe ve malzeme bilgilerini içeren ayrıntılı bir rapor hazırlar. Bu rapor işletmenin bakım arşivinde referans belge olarak kullanılabilir.
Rapor içinde basınç testi sonuçları, strok kontrolü ve varsa gözlemlenen sınır aşınma değerleri de yer alır. Bu bilgiler, silindirin bir sonraki bakım zamanının daha isabetli planlanmasına yardımcı olur.
Teslimat sırasında silindir, mil yüzeyi ve bağlantı noktaları hasar görmeyecek şekilde paketlenir. Talep halinde MBES Makina ekibi, silindirin sahada makineye montajı ve ilk çalıştırma kontrolü için yerinde destek sağlayabilir.
Bakım Periyotları ve Duruş Süresini Azaltma
Çektirme silindirlerinin uzun ömürlü çalışması için düzenli görsel kontrol ve periyodik keçe kontrolü önerilir. Ağır hizmet koşullarında çalışan preslerde ve iş makinelerinde, mil yüzeyinin ve salmastra bölgesinin sık aralıklarla kontrol edilmesi erken aşınmanın tespitine yardımcı olur.
Hidrolik yağın temizliği de silindir ömrünü doğrudan etkiler; kirli veya nem içeren yağ, keçe ve mil yüzeyinde hızlı aşınmaya neden olabilir. Bu nedenle silindir bakımı, hidrolik yağ bakımı ile birlikte planlanmalıdır.
Planlı revizyon, beklenmedik bir silindir arızasının üretim hattını durdurmasının önüne geçer. MBES Makina, işletmelerin kritik silindirleri için yedekleme ve rotasyonlu revizyon planlaması konusunda da danışmanlık sağlayabilir.
Arıza Teşhisinde Sistematik Yaklaşım
Çektirme silindiri arızalarının doğru teşhis edilmesi, gereksiz parça değişimini önleyerek revizyon maliyetini ve süresini kontrol altında tutar. İlk adım, sızıntının kaynağının iç kaçak mı yoksa dış kaçak mı olduğunun ayırt edilmesidir; dış kaçak genellikle mil keçesi veya salmastra kafasından, iç kaçak ise piston contasından kaynaklanır.
İç kaçak şüphesi olduğunda, silindir bir uçta sabitlenip diğer uca yük uygulanarak pistonun tutma performansı gözlemlenebilir. Yük altında yavaşça geri kaçış gözlenmesi, piston contasının aşındığına işaret eder ve bu durumda gömlek iç yüzeyinin de incelenmesi gerekir.
Silindir hareketindeki sertlik veya duraksamanın kaynağı, genellikle mil eğriliği, gömlek ovalitesi veya kirli hidrolik yağdan gelen aşındırıcı parçacıklardır. Bu ayrımı yapmak için hem mekanik ölçüm hem de kullanılan hidrolik yağın kirlilik seviyesi birlikte değerlendirilir.
Hidrolik Sistem Uyumu ve Yağ Kalitesi
Çektirme silindirinin revizyon sonrası performansı, yalnızca silindirin kendi durumuna değil bağlı olduğu hidrolik sistemin genel sağlığına da bağlıdır. Kirli veya nem içeren hidrolik yağ, yeni takılan keçelerin dahi kısa sürede aşınmasına neden olabilir.
Revizyon sonrası silindir devreye alınmadan önce hidrolik yağın filtrasyon durumu ve kirlilik sınıfı kontrol edilmelidir. Özellikle uzun süre arızalı çalışan sistemlerde yağ içinde metal parçacık birikmiş olabilir; bu durumda yağ değişimi ve sistem yıkaması önerilir.
Hidrolik pompa basıncının silindirin tasarım basıncına uygun olması da revizyon sonrası performansı doğrudan etkiler. Basınç ayarının hatalı olduğu sistemlerde yeni revize edilmiş silindir bile beklenenden kısa sürede yeniden arızalanabilir.
Test Protokolü ve Kabul Şartları
MBES Makina, revizyonu tamamlanan her çektirme silindirini kademeli bir test protokolünden geçirir. İlk aşamada düşük basınçta strok testi yapılarak hareketin düzgünlüğü gözlemlenir, ardından basınç kademeli olarak çalışma değerine yükseltilir.
Test sırasında iç kaçak kontrolü için piston bir yönde durdurularak karşı taraftaki hat gözlemlenir; herhangi bir akış tespit edilmesi piston contasında sorun olduğunu gösterir. Dış kaçak kontrolü ise tüm strok boyunca mil yüzeyi gözlemlenerek yapılır.
Kabul kriterleri arasında tam strok boyunca sorunsuz hareket, iç ve dış kaçağın olmaması ve çalışma basıncının üzerindeki kısa süreli test basıncına dayanıklılık yer alır. Bu kriterlerden biri sağlanmazsa silindir yeniden incelenerek sorun giderilir.
Yedek Silindir ve Kritik Ekipman Yönetimi
Preslerde ve iş makinelerinde kullanılan çektirme silindirlerinin arızalanması, üretim hattının tamamen durmasına neden olabilir. Bu riski azaltmak için kritik ekipmanlarda yedek silindir bulundurmak veya revizyon süresini kısaltacak şekilde önceden planlama yapmak önerilir.
Yedek silindir stratejisi oluştururken silindirin çapı, strok uzunluğu ve bağlantı ölçülerinin uyumlu olması gerekir. MBES Makina, işletmelerin mevcut silindir envanterini inceleyerek hangi ekipmanlar için yedekleme yapılmasının daha kritik olduğu konusunda değerlendirme sunar.
Keçe seti gibi sık değişen parçaların işletme stoğunda hazır bulundurulması, küçük çaplı arızalarda hızlı müdahale imkânı sağlar. Bu yaklaşım, özellikle sürekli üretim yapan tesislerde plansız duruşların maliyetini önemli ölçüde azaltabilir.
Enerji Verimliliği ve Sistem Performansı
Aşınmış bir çektirme silindirinde oluşan iç kaçak, hidrolik pompanın hedeflenen kuvveti üretebilmek için daha yüksek basınçta çalışmasını gerektirir. Bu durum, sistemin enerji tüketimini artırır ve hidrolik pompa üzerinde ek yorulmaya neden olur.
Silindir revizyonu sırasında keçe ve conta performansının tam olarak geri kazandırılması, sistemin tasarım basıncında verimli çalışmasını sağlar. Bu sayede hidrolik pompa gereğinden fazla çalışmaz ve enerji tüketimi optimum seviyede tutulur.
MBES Makina, revizyon sonrası basınç testleri sırasında elde edilen verileri değerlendirerek silindirin hem mekanik hem de enerji performansı açısından beklenen seviyeye ulaştığını teyit eder ve bu bilgileri müşteri raporunda paylaşır.
Ambalajlama ve Nakliye Güvenliği
Revizyonu tamamlanan çektirme silindirinin mil yüzeyi, nakliye sırasında korozyon ve çizilmeye karşı koruyucu yağ ile kaplanır ve mil üzerine koruyucu kılıf geçirilir. Bağlantı flanşları ve mapa noktaları darbelere karşı korumalı şekilde ambalajlanır.
Uzun stroklu silindirlerde nakliye sırasında piston kolunun tam strok içeri çekilmiş halde sabitlenmesi, taşıma sırasında hasar riskini azaltır. Büyük ve ağır silindirlerde palet üzerine montaj yapılarak forklift veya vinç ile güvenli taşıma sağlanır.
Teslim alındığında mil yüzeyinin ve koruyucu kılıfın hasarsız olduğu kontrol edilmeli, herhangi bir çizik veya darbe şüphesinde montaj öncesinde MBES Makina ile iletişime geçilmelidir.
Sık Yapılan Hatalar
Çektirme silindiri onarımında en sık yapılan hatalardan biri, mil yüzeyindeki aşınma göz ardı edilerek sadece keçe setinin değiştirilmesidir. Aşınmış bir mil yüzeyine takılan yeni keçe, kısa sürede tekrar sızıntı yapmaya başlar.
Bir diğer yaygın hata, gömlek iç yüzeyindeki ovalite veya çizik tespit edilmeden pistonun doğrudan monte edilmesidir. Bu durum, silindirin hareketinde sertlik ve düzensiz sürtünmeye yol açar.
Keçe montajında yanlış profil veya yanlış malzeme seçimi de sık karşılaşılan bir sorundur; silindirin çalışma basıncı ve sıcaklığına uygun olmayan keçeler, kısa sürede sertleşip çatlayarak erken arızaya neden olabilir. MBES Makina'da keçe seçimi, silindirin çalışma koşulları dikkate alınarak yapılır.
Kullanım Alanları
Çektirme silindirleri; metal işleme preslerinden enjeksiyon makinelerine, iş makinelerinin hidrolik kollarından kaldırma ve istifleme ekipmanlarına, tarım makinelerinden özel amaçlı üretim hatlarına kadar geniş bir uygulama alanında kullanılır. Her uygulama, silindirin çalışma basıncı, hızı ve yük profiline göre farklı bakım ihtiyaçları doğurur.
Ağır sanayi ortamlarında yüksek basınç altında çalışan silindirlerde mil ve gömlek malzeme kalitesi öne çıkarken, hassas konumlandırma gerektiren uygulamalarda keçe performansı ve iç kaçak toleransı daha kritik hale gelir.
MBES Makina, farklı boyut ve basınç sınıfındaki çift etkili ve tek etkili çektirme silindirlerine revizyon hizmeti verebilecek makine parkına, ölçüm ekipmanına ve teknik tecrübeye sahiptir.
MBES Makina ile Teklif ve İletişim Süreci
Çektirme silindiri revizyonu için süreç, silindirin boyutu, çalışma basıncı ve gözlemlenen arıza belirtilerinin MBES Makina ekibiyle paylaşılmasıyla başlar. Mümkünse silindirin teknik resmi veya etiket bilgileri paylaşıldığında ilk değerlendirme daha hızlı yapılabilir.
İlk muayene sonrasında tespit edilen aşınma ve hasarlar ile önerilen onarım kapsamı müşteriye bildirilerek onay alınır. Onay sonrasında söküm, ölçüm, parça imalatı, keçe yenileme, montaj ve basınç testi aşamaları sırasıyla uygulanır.
MBES Makina Mühendislik'e Hadımköy - Arnavutköy / İstanbul adresindeki atölyeden ulaşmak için 0532 433 83 87 numaralı hattan Selami Seldüz'e veya 0532 419 64 25 numaralı hattan Emirhan Seldüz'e ulaşabilir, mbesmakina@gmail.com adresine teknik bilgi ve fotoğraf göndererek teklif talep edebilirsiniz.
Sıkça Sorulan Sorular
Kritik preslerde yedek çektirme silindiri bulundurmalı mıyım?
Sürekli üretim yapan hatlarda yedek silindir bulundurmak, arıza anında üretim kaybını en aza indirir. Arızalı silindir revizyona gönderilirken yedek ünite ile üretime kesintisiz devam edilebilir.
İç kaçak ile dış kaçak nasıl ayırt edilir?
Dış kaçak genellikle mil keçesi veya salmastra kafasından gözle görülür şekilde yağ sızıntısı olarak ortaya çıkar. İç kaçak ise pistonun yük altında yavaşça geri kaçış yapmasıyla fark edilir ve bu durumda piston contasının incelenmesi gerekir.
Revizyon sonrası hidrolik yağ da değiştirilmeli mi?
Uzun süre arızalı çalışan sistemlerde yağ içinde metal parçacık birikmiş olabileceğinden yağ değişimi ve sistem yıkaması önerilir. Kirli yağ, yeni takılan keçelerin kısa sürede aşınmasına neden olabileceğinden bu adım revizyonun kalıcı sonuç vermesi için önemlidir.
Çektirme silindirimden yağ sızıyor, nedeni ne olabilir?
Yağ sızıntısının en yaygın nedeni aşınmış keçe setidir; ancak mil yüzeyinde çizik veya oyulma varsa yeni keçe takılsa bile sızıntı devam edebilir. Bu nedenle revizyon sırasında keçe ile birlikte mil ve gömlek yüzeyi de detaylı ölçülüp değerlendirilir.
Silindirin hareketi neden sertleşiyor veya takılıyor?
Hareket sertliği genellikle gömlek iç yüzeyindeki ovalite, piston ile gömlek arasındaki boşluğun daralması veya kirlenmiş hidrolik yağdan kaynaklanan aşındırıcı parçacıklar nedeniyle oluşur. İlk muayenede gömlek ve piston ölçülerek sorunun kaynağı netleştirilir.
Mil üzerinde çizik var, yeni mil mi gerekiyor?
Çiziğin derinliğine göre değişir. Yüzeysel çizikler taşlama ile giderilebilirken, daha derin aşınmalarda krom kaplama uygulanabilir. Onarımın mümkün olmadığı ciddi hasarlarda MBES Makina atölyesinde orijinal ölçülere uygun yeni mil imal edilir.
Revizyon sonrası silindir hangi testlerden geçiyor?
Montaj sonrasında silindir test standında kademeli olarak basınçlandırılır, iç ve dış kaçak kontrolü yapılır ve tam strok boyunca hareket düzgünlüğü gözlemlenir. Ayrıca çalışma basıncının üzerinde kısa süreli bir test uygulanarak güvenlik payı doğrulanır.
Yedek parçası bulunmayan özel ölçülü silindirler onarılabilir mi?
Evet. MBES Makina, teknik resim veya mevcut parça üzerinden ölçüm alarak mil, gömlek, flanş ve mapa gibi parçaları CNC ve torna tezgahlarında yeniden imal edebilir. Bu sayede piyasada bulunamayan özel ölçülü silindirler de yeniden devreye alınabilir.
Çektirme silindiri revizyonu ne kadar sürer?
Süre, silindirin boyutuna, aşınma seviyesine ve parça imalatı gerekip gerekmediğine bağlı olarak değişir. Sadece keçe değişimi gereken durumlarda süre kısa olurken, mil veya gömlek imalatı gereken kapsamlı revizyonlarda süre uzayabilir. İlk muayene sonrası net süre bildirilir.
Hangi keçe malzemesi kullanılıyor?
Keçe malzemesi, silindirin çalışma basıncı, sıcaklığı ve ortam koşullarına göre seçilir. Standart uygulamalarda poliüretan ve nitril bazlı keçeler kullanılırken, yüksek sıcaklık veya kimyasal etkiye maruz kalan sistemlerde daha dayanıklı özel polimer keçeler tercih edilir.
Silindir revizyonu için ne bilgi paylaşmalıyım?
Silindirin çapı, strok uzunluğu, çalışma basıncı, kullanıldığı makine tipi ve gözlemlediğiniz arıza belirtilerini paylaşmanız ilk değerlendirmeyi hızlandırır. Mümkünse silindirin genel görünüm fotoğrafları ve varsa teknik resmi de sürecin daha isabetli planlanmasına yardımcı olur.