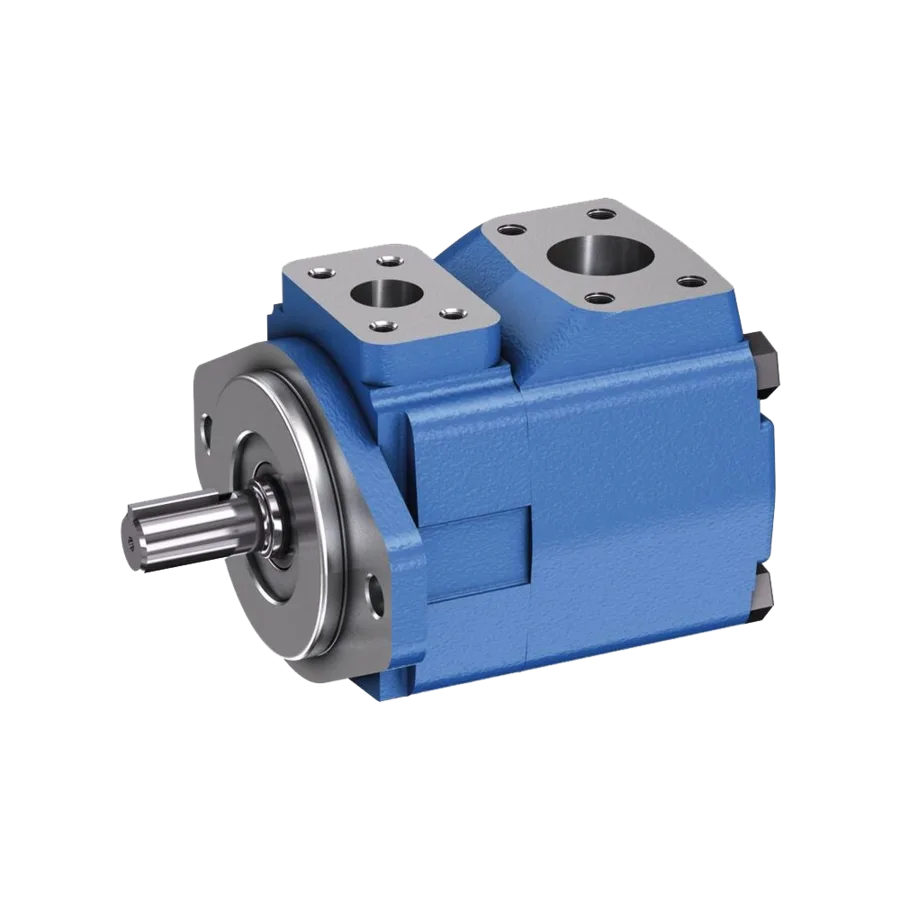
CNC tezgahı hidrolik pompa revizyonu, torna ve işleme merkezlerinde ayna, punta, taret ve palet değiştirici gibi fonksiyonları besleyen pompanın sökülerek ölçülmesi, aşınmış parçalarının yenilenmesi ve test edilerek yeniden devreye alınmasıdır. Doğru yapılan revizyon, tezgahın basınç kararlılığını geri getirir, ısınmayı azaltır ve plansız duruşları önler.
MBES Makina olarak Hadımköy'deki atölyemizde CNC tezgahlarının hidrolik pompalarını ve ünitelerini bağımsız olarak revize ediyoruz. Bu rehberde pompa tiplerini, arıza belirtilerini, revizyon adımlarını, yağ ve filtrasyon önerilerini ve hizmet verdiğimiz markaları bulacaksınız.
CNC tezgahlarında hidrolik ünitenin görevi
Bir CNC torna, dik işleme merkezi, yatay işleme merkezi, taşlama tezgahı ya da çok eksenli bir işleme hücresi çoğu zaman yalnızca servo motorlar ve vidalı millerle çalışmaz. Ayna sıkma ve açma, punta ilerletme, taret kilitleme, palet değiştirici, takım magazini, karşı ağırlık dengeleme, fikstür bağlama ve bazı tezgahlarda iş mili freni gibi pek çok fonksiyon hidrolik ünitenin ürettiği basınçlı yağ ile yapılır. Bu nedenle hidrolik pompa, tezgahın görünmeyen ama üretimi doğrudan belirleyen parçalarından biridir.
Hidrolik pompa yağı tanktan emer, basınçlandırır ve valf bloğu üzerinden ilgili silindir ya da hidrolik motora gönderir. Pompa sağlıklı olduğunda ayna basıncı sabit kalır, taret zamanında kilitlenir ve alarm görülmez. Pompa aşındığında ise önce küçük belirtiler başlar: basınç göstergesinde dalgalanma, ünitede ısınma, uğultu, köpüklenme, ayna sıkmada gecikme ve zamanla “hidrolik basınç düşük” alarmları. MBES Makina olarak CNC tezgahı hidrolik pompa revizyonunu bu belirtilerin kaynağını ölçerek ve pompayı söküp parça bazında inceleyerek yapıyoruz.
CNC tezgahlarında kullanılan hidrolik pompa tipleri
CNC tezgahlarında en sık karşılaşılan tip, değişken deplasmanlı paletli pompadır. Bu pompa ayarlanan basınca ulaşınca debisini kendiliğinden azaltır; böylece tezgah beklemedeyken gereksiz ısı üretilmez. Paletli pompada kam halkası, rotor, paletler, yan plakalar, basınç kompansatörü ve ayar yayı aşınmaya en açık parçalardır.
Bazı büyük işleme merkezlerinde ve preslere yakın uygulamalarda eksenel pistonlu pompalar kullanılır. Pistonlu pompada piston-silindir boşluğu, valf plakası, eğik plaka yatakları ve kompansatör kontrolü belirleyicidir. Daha basit ünitelerde ise sabit deplasmanlı dişli pompalar ve basınç emniyet valfiyle çalışan devreler görülür. Hangi tip olursa olsun revizyonda önce pompanın etiket bilgisi, deplasmanı, dönüş yönü, mil ve flanş ölçüleri kayıt altına alınır.
- Değişken deplasmanlı paletli pompa (en yaygın tip)
- Eksenel pistonlu, basınç kompansatörlü pompa
- Sabit deplasmanlı dişli pompa
- Pompa-motor-tank bütünleşik kompakt hidrolik üniteler
- Yağlama ve soğutma devrelerinde kullanılan yardımcı pompalar
Hidrolik pompa arızasının tezgahta görülen belirtileri
Operatörün ilk fark ettiği belirti genellikle sestir. Kavitasyon yapan bir pompa çakıl taşı sesine benzer bir ses çıkarır; aşınmış paletler ise ince bir ıslık ya da uğultu üretir. Ses değişimi çoğu zaman basınç dalgalanmasından önce gelir ve erken müdahale için değerli bir işarettir.
İkinci belirti ısınmadır. İç kaçağı artan pompa aynı basıncı korumak için daha fazla yağı tekrar tanka gönderir; bu enerji ısıya dönüşür. Yağ sıcaklığı yükseldikçe viskozite düşer, kaçak daha da artar ve kısır bir döngü oluşur. Üçüncü belirti çevrim süresinde uzamadır: ayna geç kapanır, taret indeksleme gecikir, palet değiştirme yavaşlar. Son aşamada tezgah kontrolü basınç anahtarından gelen sinyalle alarm verir ve üretim durur.
- Basınç göstergesinde dalgalanma veya ayar basıncına çıkamama
- Hidrolik ünitede aşırı ısınma ve yağ renginde koyulaşma
- Pompadan uğultu, ıslık veya kavitasyon sesi
- Ayna, punta veya taret hareketlerinde gecikme
- Tankta köpük, mil keçesinden veya flanştan kaçak
- Hidrolik basınç düşük ve aşırı sıcaklık alarmları
Revizyon sürecimiz: sökümden test raporuna
Revizyon, tezgah başında yapılan ön kontrol ile başlar. Basınç, yağ sıcaklığı, tank seviyesi, filtre durumu ve motor akımı ölçülür; mümkünse arıza anındaki alarm geçmişi incelenir. Böylece sorunun gerçekten pompada mı, yoksa basınç anahtarında, valfte ya da kirli filtrede mi olduğu ayrılır. Gereksiz pompa sökümünü önlemek, bu adımın en önemli amacıdır.
Pompa sökülürse atölyemizde parçalarına ayrılır, temizlenir ve her parça ölçülür. Kam halkası ve yan plakalarda çizik, rotor kanallarında genişleme, paletlerde uç aşınması, mil yatak yüzeylerinde iz ve rulmanlarda boşluk kontrol edilir. Ölçüm sonuçlarına göre parçalar yeniden işlenir, taşlanır, honlanır veya yenisiyle değiştirilir. Tüm keçe ve contalar yenilenir; montajdan sonra pompa test edilir ve basınç-debi davranışı kontrol edilir.
- Tezgah başında basınç, sıcaklık ve akım ölçümü
- Söküm, ultrasonik temizlik ve parça ölçümü
- Yan plaka taşlama, kam halkası ve rotor işleme
- Palet, rulman, keçe ve conta yenileme
- Kompansatör ve basınç ayarı
- Montaj sonrası test ve teslim raporu
Parça yenileme, işleme ve yedek parça seçimi
Hidrolik pompa revizyonunda amaç pompayı fabrika toleranslarına mümkün olduğunca yaklaştırmaktır. Yan plakalardaki hafif çizikler hassas taşlama ve lepleme ile giderilebilir. Derin aşınmış kam halkası ya da rotor ise yeniden işlenmekten çok değiştirilmeyi gerektirir. Pistonlu pompalarda valf plakası düzlemi ve piston pabuçları özellikle kritik yüzeylerdir.
Yedek parça seçiminde orijinal parça, eşdeğer kalitede muadil parça veya atölyede imal edilen parça seçenekleri müşteriyle birlikte değerlendirilir. Her seçenekte ölçü, malzeme ve sertlik uyumu gözetilir. Tedarik süresi uzun olan parçalarda tezgahın duruş maliyeti hesaba katılır ve en hızlı güvenilir çözüm önerilir.
Test, basınç ayarı ve tezgaha montaj
Revize edilen pompa test sırasında farklı basınç kademelerinde çalıştırılır; debi, kaçak yağ miktarı, ses ve sıcaklık izlenir. Değişken deplasmanlı pompalarda kompansatör basıncı ve tam debiden sıfır debiye geçiş davranışı kontrol edilir. Bu değerler, tezgah üreticisinin hidrolik şemasındaki çalışma basıncına göre ayarlanır.
Tezgaha montajda motor-pompa kaplin hizası kontrol edilir; gerekirse lazer kaplin hizalama yapılır. Yağ, filtre elemanı ve emiş süzgeci durumu değerlendirilir; kirli yağla çalışan yeni revize pompa kısa sürede yeniden aşınacağı için yağ değişimi veya filtrasyon önerilir. Devreye almada hava alma yapılır, ayna, punta ve taret fonksiyonları sırayla denenir.
Hidrolik yağı, filtrasyon ve kirlilik kontrolü
CNC tezgahı hidrolik arızalarının büyük bölümü yağdan kaynaklanır. Kesme sıvısı karışması, su girişi, metal partikül ve uygun olmayan viskozite pompayı içeriden aşındırır. Bu nedenle revizyonla birlikte yağ durumu incelenir; gerekirse tank temizliği yapılır ve filtre elemanları değiştirilir.
Tezgah üreticisinin önerdiği viskozite sınıfı korunmalıdır. Kışın soğuk atölyede kalın yağ emiş tarafında kavitasyona, yazın sıcak atölyede ince yağ iç kaçağa yol açabilir. Ünitede yağ soğutucu varsa fan ve petek temizliği de bakım planına eklenmelidir.
Önleyici bakım ve kestirmeci bakım önerileri
Pompanın ömrünü uzatmanın en etkili yolu düzenli kontroldür. Basınç ve sıcaklık değerlerinin haftalık kaydı, filtre fark basıncının izlenmesi ve pompa sesindeki değişimin not edilmesi küçük maliyetle büyük arızaların önüne geçer. MBES Makina, pompa ve motor gibi döner ekipmanlarda rulman, keçe, kaplin ve mil kontrolü ile lazer kaplin hizalamasını kapsayan kestirmeci bakım hizmeti de sunar.
Kestirmeci bakım ölçüme dayalıdır; ölçüm yapılmadan arıza tarihi tahmin edilmez ve arızasız çalışma garantisi verilmez. Ancak düzenli ölçüm verileri, revizyonun üretimin en az etkileneceği bir zamana planlanmasını sağlar.
Revizyon mu, yeni pompa mı?
Revizyon kararı, pompanın gövde durumu, kritik parçaların tedarik edilebilirliği, maliyet ve teslim süresine göre verilir. Gövdesi sağlam, kritik yüzeyleri işlenebilir durumdaki pompalarda revizyon genellikle yeni pompaya göre daha ekonomik ve daha hızlı bir çözümdür. Üretimden kalkmış pompalarda ise revizyon çoğu zaman tek pratik seçenektir.
Gövdede çatlak, ağır kavitasyon hasarı veya ekonomik olarak onarılamayacak aşınma varsa yeni pompa ya da uygun muadil önerilir. Kararı ölçüm sonucuna göre, maliyet karşılaştırmasıyla birlikte müşteriye sunarız.
CNC ayna ve punta devresinde basınç kararlılığı
CNC tezgahlarında hidrolik aynanın sıkma kuvveti, pompanın ürettiği basınca ve basınç düşürme valfinin ayarına bağlıdır. Pompa iç kaçak yaptığında ayna basıncı yük altında düşebilir; yüksek devirde dönen iş parçası için bu durum ciddi bir güvenlik riskidir. Bu nedenle revizyon sonrasında ayna basıncı, iş mili duruşta ve dönüşteyken ayrı ayrı kontrol edilir.
Punta devresinde ise yavaş ve kontrollü ilerleme önemlidir. Pompadan gelen debi dalgalandığında punta sarsıntılı hareket eder, ince ve uzun parçalarda yüzey kalitesi bozulur. Punta silindiri keçeleri ve akış kontrol valfi, pompa revizyonuyla birlikte değerlendirilmesi gereken parçalardır.
CNC taret, takım magazini ve palet değiştirici devreleri
Taret kilitleme ve açma işlemi, birkaç saniyelik çevrim süresinin önemli bir bölümünü oluşturur. Pompa yeterli debiyi sağlayamadığında taret indekslemesi gecikir ve kontrol ünitesi zaman aşımı alarmı verebilir. CNC işleme merkezlerinde takım magazini, takım değiştirici kol ve palet değiştirici de benzer şekilde pompa debisine ve basıncına bağlıdır.
Bu fonksiyonlar aynı anda çalıştığında pompanın anlık debi ihtiyacı artar. Akümülatörü olan devrelerde akümülatör ön dolum basıncı da kontrol edilmelidir; düşük ön dolum, pompa sağlıklı olsa bile hareketlerde gecikmeye yol açar.
Karşı ağırlık dengeleme, valf bloğu ve akümülatör
Bazı CNC tezgahlarında dikey eksenin ağırlığı hidrolik silindirle dengelenir. Bu devrede basınç düşerse eksen motoru fazla yük taşır, akım yükselir ve eksen alarmları görülebilir. Pompa revizyonu yapılırken dengeleme silindiri ve basınç değerleri de kontrol edilir.
Valf bloğundaki yön valfleri, basınç düşürme valfleri ve çek valfler de iç kaçak yaparak pompaya benzer belirtiler oluşturabilir. Akümülatör kesesi delinmişse basınç hızla düşer ve pompa sık sık yüke girer. Bu parçaların test edilmesi, pompanın gereksiz yere değiştirilmesini önler.
Emiş hattı, kavitasyon ve hava girişi
Hidrolik pompaların erken aşınmasının sık görülen nedenlerinden biri emiş tarafındaki sorunlardır. Tıkanmış emiş süzgeci, gevşek emiş rakoru, düşük tank seviyesi veya fazla kalın yağ pompanın yeterli yağ alamamasına yol açar. Bu durumda pompa içinde buhar kabarcıkları oluşur ve patlayarak metal yüzeyleri aşındırır.
Emiş hattından hava girişi ise tankta köpüklenme ve düzensiz basınçla kendini gösterir. CNC tezgahınızın pompası revize edilirken emiş hattı contaları, rakorlar ve tank dönüş borusunun konumu da kontrol edilir; dönüş yağının yağ seviyesinin altına girmesi köpüklenmeyi azaltır.
Revizyonda kullandığımız ölçüm ve kontrol listesi
Her pompa için aynı kontrol listesi uygulanır; böylece revizyon kalitesi kişiye bağlı kalmaz. Ölçüm değerleri teslim raporunda paylaşılır ve bir sonraki bakımda karşılaştırma için kullanılır.
- Giriş basıncı, çıkış basıncı ve kompansatör ayarı
- Kaçak yağ debisi ve yağ sıcaklığı artışı
- Motor akımı ve titreşim değeri
- Kam halkası, rotor ve palet ölçüleri
- Yan plaka düzlemselliği ve yüzey durumu
- Mil yatak boşluğu ve rulman durumu
- Kaplin hizası (lazer ölçüm)
- Yağ görünümü, su ve partikül kontrolü
Teslim raporu ve garanti kapsamı
Revizyon sonunda değiştirilen parçalar, işlenen yüzeyler, test değerleri ve öneriler yazılı olarak bildirilir. Değiştirilen eski parçalar istenirse müşteriye teslim edilir. Bu şeffaflık, CNC tezgahınızın bakım geçmişini izlemenizi kolaylaştırır.
Yapılan işçilik ve değiştirilen parçalar için verilecek garanti koşulları teklif aşamasında yazılı olarak belirtilir. Garanti; uygun yağ, filtre bakımı ve doğru çalışma basıncı gibi kullanım koşullarına bağlıdır.
Sık yapılan hatalar
Hidrolik basınç düşük alarmında ilk akla gelen çözüm basınç ayar vidasını sıkmaktır. Ancak aşınmış bir pompada ayarı yükseltmek ısınmayı artırır ve arızayı hızlandırır. Kirli yağın içine revize pompa takmak, filtre değiştirmeden yağ tamamlamak ve kaplin hizasını kontrol etmeden pompayı devreye almak da sık görülen hatalardır.
Farklı viskozitede yağların karıştırılması ve kesme sıvısının hidrolik tanka sızmasının fark edilmemesi de CNC tezgahlarında pompa ömrünü kısaltır. Düzenli yağ kontrolü bu sorunları erken ortaya çıkarır.
CNC tezgah tiplerine göre hidrolik ihtiyaçlar
CNC torna tezgahlarında hidrolik pompa öncelikle ayna, punta ve taret için çalışır. Torna tezgahlarında ayna basıncının sabit kalması iş güvenliği açısından en kritik konudur; bu yüzden pompa ve basınç düşürme valfi birlikte değerlendirilir. Çift iş milli ve alt taretli tornalarda hidrolik fonksiyon sayısı artar, pompanın anlık debi ihtiyacı da buna göre yükselir.
Dik işleme merkezlerinde hidrolik ünite genellikle takım sıkma-bırakma, takım değiştirici, karşı ağırlık dengeleme ve fikstür bağlama için kullanılır. Yatay işleme merkezlerinde palet değiştirici, döner tabla kilitleme ve palet sıkma devreleri eklenir. Bu tezgahlarda pompa uzun süre beklemede ve kısa süre yüksek debide çalıştığı için değişken deplasmanlı pompaların kompansatör davranışı özellikle önemlidir.
Kayar otomat (İsviçre tipi) tornalarda hidrolik ünite daha küçüktür ancak çevrim süresi çok kısa olduğu için hareketlerdeki küçük gecikmeler bile üretim adedini düşürür. Taşlama tezgahlarında hidrolik sistem tabla hareketi, fener mili ve ölçüm cihazı hareketleri için kullanılabilir; burada basınç dalgalanması doğrudan yüzey kalitesine yansır.
Abkant pres, hidrolik pres ve kesme makinesi gibi sac işleme makinelerinde ise hidrolik pompa ana tahrik elemanıdır. Bu makinelerde pompa daha yüksek basınç ve debiyle çalışır; pistonlu pompa ve servo-hidrolik tahrik daha sık görülür. Revizyon yaklaşımı aynıdır: ölçüm, söküm, parça kontrolü, yenileme ve test.
Revizyon öncesi hazırlamanız gereken bilgiler
CNC tezgahınızın hidrolik pompası için hızlı ve doğru teklif hazırlayabilmemiz adına bazı bilgilerin önceden toplanması süreci kısaltır. Pompanın etiketi okunamıyorsa gövde üzerindeki döküm numaraları ve flanş ölçüleri de yardımcı olur. Tezgahın elektrik dolabında veya kullanım kılavuzunda bulunan hidrolik şema, çalışma basıncını doğrulamak için en güvenilir kaynaktır.
Arızanın ne zaman başladığı, hangi işlemde ortaya çıktığı, alarm mesajının tam metni ve son yağ değişim tarihi de teşhisi hızlandırır. Bu bilgiler sayesinde tezgah başına gelmeden önce olası nedenleri daraltabilir, gerekli test ekipmanı ve yedek parçalarla gelebiliriz.
- Pompa etiketi ve gövde fotoğrafları
- Tezgah marka, model ve üretim yılı
- Hidrolik şema veya çalışma basıncı
- Alarm mesajları ve arıza başlangıç zamanı
- Son yağ ve filtre değişim tarihi
- Pompadan gelen sesin kısa video kaydı
Yerinde müdahale ve atölye revizyonu farkı
Bazı arızalar tezgah başında çözülebilir: tıkalı süzgeç temizliği, kaçak yapan rakor, ayarı bozulmuş basınç anahtarı veya kaçık kaplin bunlara örnektir. Pompanın iç parçalarında aşınma varsa ise doğru ölçüm ve işleme için pompanın atölyeye alınması gerekir; temiz ortam ve test imkanı olmadan yapılan iç müdahaleler kalıcı sonuç vermez.
Üretimi durdurmamak için yedek pompası olan işletmelerde yedek pompa takılarak arızalı pompa atölyede revize edilebilir. Yedek pompası olmayan CNC tezgahlarında revizyon takvimi, üretim planına göre birlikte belirlenir ve öncelikli iş olarak yürütülür.
Neden MBES Makina?
MBES Makina, pompa, blower, motor ve mekanik aktarma sistemlerinin revizyonunda uzmanlaşmış bir atölyedir. CNC tezgahlarında hidrolik pompa revizyonunu yalnızca pompa değişimi olarak değil, tüm hidrolik devrenin sağlığı olarak ele alırız. Ölçüm yapmadan parça değiştirmeyiz, gereksiz söküm önermeyiz ve her işi yazılı raporla teslim ederiz.
Atölyemizde hassas taşlama, tornalama, honlama ve lazer kaplin hizalama imkanları bulunur. Bu sayede parça tedariki uzun süren durumlarda bile tezgahınızın duruş süresini kısaltacak çözümler üretebiliriz. Rotary joint, spindle ve çektirme silindiri revizyonu gibi CNC tezgahlarıyla ilgili diğer hizmetlerimizle tezgahınızın bakımını tek noktadan planlayabilirsiniz.
Hizmet verdiğimiz CNC tezgahı markaları
Aşağıdaki listede revizyon talebi aldığımız ve bilgi sayfası hazırladığımız 443 CNC tezgahı ve makine üreticisi yer alır. MBES Makina bu markaların yetkili servisi değildir; tezgahlardaki hidrolik pompa ve ünitelerin bağımsız revizyonunu yapar. Pompanın üzerindeki etiket, tezgahın modeli ve hidrolik şema, doğru parça seçimi için en önemli bilgilerdir.
Japon üreticiler (Mazak, Okuma, Makino, DMG MORI, Brother, Citizen, Star, Nakamura-Tome ve diğerleri), Avrupa üreticileri (DMG, Hermle, Chiron, GROB, Heller, INDEX, TRAUB, EMAG ve diğerleri), Tayvan, Kore, Çin ve Türk üreticilerinin tezgahları farklı hidrolik ünite tasarımları kullanır. Her marka için ayrıntılı rehbere aşağıdaki bağlantılardan ulaşabilirsiniz: Mazak, Yamazaki Mazak, DMG MORI, Mori Seiki, Okuma, Makino, Mitsubishi Heavy Industries, Mitsubishi Electric, Fanuc ROBODRILL, Brother, Citizen Machinery, Cincom, Miyano, Tsugami, Star Micronics, Nomura DS, Nakamura-Tome, Takisawa, Kitamura, Matsuura, Yasda, Sodick, Amada, Amada Machine Tools, Okamoto, Shigiya, JTEKT, Toyoda, Koyo, Enshu, Niigata, Toshiba Machine, Shibaura Machine, SNK, Shin Nippon Koki, Kuraki, O-M, Okk, Roku-Roku, Seibu, Seiki, Seibu Electric, Takamatsu, Takamaz, Murata Machinery, Muratec, Fuji Machine, Fuji Corporation, Ikegai, Nidec Machine Tool, Nidec OKK, Kira, Hasegawa, Waida, Micron Machinery, Nachi-Fujikoshi, Horkos, Kuroda, Takatori, Nagase Integrex, Mitsui Seiki, Mitsui High-tec, Yukiwa Seiko, Hamai, DMG, Gildemeister, Deckel Maho, Hermle, Chiron, GROB, GROB-WERKE, Heller, INDEX, TRAUB, EMAG, Spinner, Trumpf, Trumpf TruLaser, Trumpf TruBend, Trumpf TruPunch, Schütte, Schaudt, Mikrosa, Studer, Walter Maschinenbau, Blohm, Jung, Mägerle, Vollmer, Kapp Niles, Liebherr Verzahntechnik, Gleason-Pfauter, WFL, Starrag, Heckert, Niles-Simmons, Waldrich Coburg, Union, SHW Werkzeugmaschinen, Zimmermann, F. Zimmermann, Reiden, Handtmann, bavius, Burkhardt+Weber, MAG, FFG, Hessapp, Boehringer, Weiler, Kunzmann, Fehlmann, Röders, Datron, Kern Microtechnik, Schwäbische Werkzeugmaschinen (SW), Alzmetall, Saeilo, Matec, AXA, MTE, ProKASRO, DN Solutions, Doosan Machine Tools, Doosan Infracore, Hyundai WIA, Hyundai-Kia Machine, Hwacheon, SMEC, Samsung Machine Tools, Samsung Techwin, Samsung Mechatronics, Hanwha Precision Machinery, Hanwha, Kia Machine Tool, Tongtai Korea, DMC, Dae Hwa, Dainichi, YCM Korea, Namseon, Hankook Machine Tools, Hankook Precision, S&T Dynamics, S&T Heavy Industries, Nexturn, Hanwha Swiss Turn, WIA Machine Tools, YCM, Yeong Chin Machinery, Hartford, Victor Taichung, Victor Fortune, Johnford, Goodway, Awea, Tongtai, Feeler, Fair Friend, Leadwell, Quaser, Akira Seiki, Kafo, Kao Fong, Dahlih, Kent, Kent USA, Chevalier, Falcon Machine Tools, Yang Iron Works, YANG, First Machinery, Eumach, Topper, Takang, Takumi, Finetech, Manford, Litz Hitech, Litz, Chiah Chyun, Chien Wei, Cincom Taiwan, Campro, Argo, KMC, Kao Ming, Supertec, Palmary, Ecoca, Honor Seiki, You Ji, Yida, Yih Chuan, Sanco, Shieh Yih, SEYI, Hision, Habor, Accutex, Chmer, Max See, Joemars, Ocean Technologies, Everising, Cosen, Seyi Machinery, Excetek, Proking, TMT, Microcut, Buffalo Machinery, Vturn, Vision Wide, Pinnacle, Wintec, Femco, Haas Automation, Haas, Hurco, Hardinge, Bridgeport, Fadal, Cincinnati, Cincinnati Milacron, Haas ST, Haas VF, Haas UMC, Haas EC, Haas DT, Haas DM, Haas Mini Mill, Haas Toolroom, Haas TL, Haas GR, Haas VR, Haas VS, Haas GM, Haas DS, Haas Y-Axis, MAG IAS, Ingersoll Machine Tools, Gleason, Gleason Works, Haas Factory Outlet, Fryer Machine Systems, Milltronics, Southwestern Industries, TRAK, Tormach, ShopSabre, Laguna Tools, MultiCam, Thermwood, AXYZ, Haas Laser, OMAX, Flow International, Koike Aronson, Lincoln Electric Cutting Systems, Messer Cutting Systems, Hypertherm, ESAB, Dynomax, FPT Industrie, Breton, SCM, Biesse, CMS, CMS Industries, Jobs, Sachman, Rambaudi, Fidia, Mandelli, Pama, Pama Spa, Soraluce, Rosa Ermando, Tacchella, Parpas, Gruppo Parpas, O.M.V., Pietro Carnaghi, Camozzi, Riello Sistemi, Gnutti Transfer, Buffoli Transfer, Biglia, CMZ, Tornio Biglia, Bacci, Morbidelli, Intermac, Masterwood, Greda, Essetre, Vitap, Busellato, Casadei, Felder, Salvagnini, Prima Power, Prima Industrie, BLM Group, BLM Adige, BLM LT, Elumatec, Emmegi, Fom Industrie, Mecal, Tekna, Oemme, C.B. Ferrari, GF Machining Solutions, GF AgieCharmilles, Agie, Charmilles, Mikron, Mikron Mill, Mikron Machining, Bumotec, Tornos, Tornos Deco, Tornos SwissNano, Tornos MultiSwiss, Fritz Studer, Reishauer, Kellenberger, Schaublin, Willemin-Macodel, Precitrame, Reiden Technik, Chiron Austria, EMCO, EMCO Mecof, WFL Millturn, Weingärtner, Anger Machining, Fill, Haeusler, Liechti, Liechti Engineering, Rollomatic, Ewag, Strausak, Schneeberger, United Grinding, United Grinding Group, DMTG, Dalian Machine Tool, SMTCL, Shenyang Machine Tool, Haitian Precision, Haitian, Jier Machine Tool, Jinan First Machine Tool, Qinchuan Machine Tool, Baoji Machine Tool, Hanland, HD, Neway, Neway Machine Tool, Gooda Machinery, Dongguan Gooda, Taikan, Genesis, Tianshui Spark, WZ Wuhan Heavy Duty Machine Tool, Qinghai Huading, Zhejiang Rifa, Rifa Precision, Rifa PM, Kede, Kede Numerical Control, GSK CNC Machine Tools, Guangzhou, GSK, Jingdiao, Beijing Jingdiao, Hualing, Huali, Haisen, Hengtong, Heyi, BLIN Machinery, BLIN, JARNG YEONG, BOCHI, Z-MaT, Beier Machine Tool, Ningqing, Jinan Bodor, Bodor Laser, HSG Laser, Han's Laser, HGTECH, HG Laser, Penta Laser, Senfeng Laser, Gweike Laser, Golden Laser, DXTECH, Acme Laser, Oree Laser, Baison Laser, Hymson Laser, Jinan Blue Elephant, STYLE, OMNI, Quick, Jinan iGolden, Taksan, Tezmaksan CubeBOX, Dirinler Makina, Dener Makina, Ermaksan, Baykal Makine, Durma, Durmazlar, MVD Makina, Nukon, Şahinler Metal Makina, Akyapak, Ajan Elektronik, Ajan, EAE Machinery, İleri Teknik, İleri Makina, Kesmak, İnan Makina, Coşkunöz Makina, Hürsan Pres, Haco Türkiye, Malkan Makina, Özçelik Makina, Yılmaz Makine, Kaban Makina, Murat Makina, İtalmak, DMS, Mekanika, Ekin Makina.
İstanbul atölyemiz ve Türkiye geneli hizmet
Atölyemiz Hastane Mh. Koruluk Sk. No:7/B Hadımköy – Arnavutköy / İstanbul adresindedir. Hadımköy sanayi bölgesinin konumu sayesinde İstanbul Avrupa ve Anadolu yakası, Kocaeli, Tekirdağ, Bursa ve Sakarya'daki işletmelere hızlı ulaşım sağlarız. Diğer illerden pompalar kargo veya nakliye ile atölyemize gönderilebilir.
Teklif için pompanın etiket fotoğrafını, tezgahın marka ve modelini, arıza belirtilerini ve varsa basınç değerlerini paylaşmanız yeterlidir. Selami Seldüz'e 0 532 433 83 87 numarasından veya Emirhan Seldüz'e 0 532 419 64 25 numarasından ulaşabilirsiniz.
Sıkça Sorulan Sorular
CNC tezgahı hidrolik pompa revizyonu ne kadar sürer?
Parça stoktaysa revizyon genellikle birkaç iş günü sürer. Özel parça imalatı veya tedarik gerektiğinde süre uzar; ön incelemeden sonra net süre bildirilir.
Pompa sökülmeden arıza tespiti yapılabilir mi?
Evet. Basınç, sıcaklık, akım ve ses ölçümleriyle sorunun pompada mı yoksa valf, filtre veya basınç anahtarında mı olduğu çoğu zaman tezgah başında ayrılabilir.
Yetkili servis misiniz?
Hayır. MBES Makina CNC tezgahı üreticilerinin yetkili servisi değildir; hidrolik pompa ve ünitelerin bağımsız revizyonunu yapar.
Revizyondan sonra yağ değişmeli mi?
Yağ kirli, sulu veya oksitlenmişse değiştirilmesi önerilir. Kirli yağ, revize edilen pompayı kısa sürede yeniden aşındırabilir.
Hangi illere hizmet veriyorsunuz?
İstanbul ve çevre illerde yerinde hizmet veriyoruz; diğer illerden pompalar atölyemize gönderilerek revize edilebilir.
Markalara göre CNC tezgahı hidrolik pompa revizyonu
- Mazak
- Yamazaki Mazak
- DMG MORI
- Mori Seiki
- Okuma
- Makino
- Mitsubishi Heavy Industries
- Mitsubishi Electric
- Fanuc ROBODRILL
- Brother
- Citizen Machinery
- Cincom
- Miyano
- Tsugami
- Star Micronics
- Nomura DS
- Nakamura-Tome
- Takisawa
- Kitamura
- Matsuura
- Yasda
- Sodick
- Amada
- Amada Machine Tools
- Okamoto
- Shigiya
- JTEKT
- Toyoda
- Koyo
- Enshu
- Niigata
- Toshiba Machine
- Shibaura Machine
- SNK
- Shin Nippon Koki
- Kuraki
- O-M
- Okk
- Roku-Roku
- Seibu
- Seiki
- Seibu Electric
- Takamatsu
- Takamaz
- Murata Machinery
- Muratec
- Fuji Machine
- Fuji Corporation
- Ikegai
- Nidec Machine Tool
- Nidec OKK
- Kira
- Hasegawa
- Waida
- Micron Machinery
- Nachi-Fujikoshi
- Horkos
- Kuroda
- Takatori
- Nagase Integrex
- Mitsui Seiki
- Mitsui High-tec
- Yukiwa Seiko
- Hamai
- DMG
- Gildemeister
- Deckel Maho
- Hermle
- Chiron
- GROB
- GROB-WERKE
- Heller
- INDEX
- TRAUB
- EMAG
- Spinner
- Trumpf
- Trumpf TruLaser
- Trumpf TruBend
- Trumpf TruPunch
- Schütte
- Schaudt
- Mikrosa
- Studer
- Walter Maschinenbau
- Blohm
- Jung
- Mägerle
- Vollmer
- Kapp Niles
- Liebherr Verzahntechnik
- Gleason-Pfauter
- WFL
- Starrag
- Heckert
- Niles-Simmons
- Waldrich Coburg
- Union
- SHW Werkzeugmaschinen
- Zimmermann
- F. Zimmermann
- Reiden
- Handtmann
- bavius
- Burkhardt+Weber
- MAG
- FFG
- Hessapp
- Boehringer
- Weiler
- Kunzmann
- Fehlmann
- Röders
- Datron
- Kern Microtechnik
- Schwäbische Werkzeugmaschinen (SW)
- Alzmetall
- Saeilo
- Matec
- AXA
- MTE
- ProKASRO
- DN Solutions
- Doosan Machine Tools
- Doosan Infracore
- Hyundai WIA
- Hyundai-Kia Machine
- Hwacheon
- SMEC
- Samsung Machine Tools
- Samsung Techwin
- Samsung Mechatronics
- Hanwha Precision Machinery
- Hanwha
- Kia Machine Tool
- Tongtai Korea
- DMC
- Dae Hwa
- Dainichi
- YCM Korea
- Namseon
- Hankook Machine Tools
- Hankook Precision
- S&T Dynamics
- S&T Heavy Industries
- Nexturn
- Hanwha Swiss Turn
- WIA Machine Tools
- YCM
- Yeong Chin Machinery
- Hartford
- Victor Taichung
- Victor Fortune
- Johnford
- Goodway
- Awea
- Tongtai
- Feeler
- Fair Friend
- Leadwell
- Quaser
- Akira Seiki
- Kafo
- Kao Fong
- Dahlih
- Kent
- Kent USA
- Chevalier
- Falcon Machine Tools
- Yang Iron Works
- YANG
- First Machinery
- Eumach
- Topper
- Takang
- Takumi
- Finetech
- Manford
- Litz Hitech
- Litz
- Chiah Chyun
- Chien Wei
- Cincom Taiwan
- Campro
- Argo
- KMC
- Kao Ming
- Supertec
- Palmary
- Ecoca
- Honor Seiki
- You Ji
- Yida
- Yih Chuan
- Sanco
- Shieh Yih
- SEYI
- Hision
- Habor
- Accutex
- Chmer
- Max See
- Joemars
- Ocean Technologies
- Everising
- Cosen
- Seyi Machinery
- Excetek
- Proking
- TMT
- Microcut
- Buffalo Machinery
- Vturn
- Vision Wide
- Pinnacle
- Wintec
- Femco
- Haas Automation
- Haas
- Hurco
- Hardinge
- Bridgeport
- Fadal
- Cincinnati
- Cincinnati Milacron
- Haas ST
- Haas VF
- Haas UMC
- Haas EC
- Haas DT
- Haas DM
- Haas Mini Mill
- Haas Toolroom
- Haas TL
- Haas GR
- Haas VR
- Haas VS
- Haas GM
- Haas DS
- Haas Y-Axis
- MAG IAS
- Ingersoll Machine Tools
- Gleason
- Gleason Works
- Haas Factory Outlet
- Fryer Machine Systems
- Milltronics
- Southwestern Industries
- TRAK
- Tormach
- ShopSabre
- Laguna Tools
- MultiCam
- Thermwood
- AXYZ
- Haas Laser
- OMAX
- Flow International
- Koike Aronson
- Lincoln Electric Cutting Systems
- Messer Cutting Systems
- Hypertherm
- ESAB
- Dynomax
- FPT Industrie
- Breton
- SCM
- Biesse
- CMS
- CMS Industries
- Jobs
- Sachman
- Rambaudi
- Fidia
- Mandelli
- Pama
- Pama Spa
- Soraluce
- Rosa Ermando
- Tacchella
- Parpas
- Gruppo Parpas
- O.M.V.
- Pietro Carnaghi
- Camozzi
- Riello Sistemi
- Gnutti Transfer
- Buffoli Transfer
- Biglia
- CMZ
- Tornio Biglia
- Bacci
- Morbidelli
- Intermac
- Masterwood
- Greda
- Essetre
- Vitap
- Busellato
- Casadei
- Felder
- Salvagnini
- Prima Power
- Prima Industrie
- BLM Group
- BLM Adige
- BLM LT
- Elumatec
- Emmegi
- Fom Industrie
- Mecal
- Tekna
- Oemme
- C.B. Ferrari
- GF Machining Solutions
- GF AgieCharmilles
- Agie
- Charmilles
- Mikron
- Mikron Mill
- Mikron Machining
- Bumotec
- Tornos
- Tornos Deco
- Tornos SwissNano
- Tornos MultiSwiss
- Fritz Studer
- Reishauer
- Kellenberger
- Schaublin
- Willemin-Macodel
- Precitrame
- Reiden Technik
- Chiron Austria
- EMCO
- EMCO Mecof
- WFL Millturn
- Weingärtner
- Anger Machining
- Fill
- Haeusler
- Liechti
- Liechti Engineering
- Rollomatic
- Ewag
- Strausak
- Schneeberger
- United Grinding
- United Grinding Group
- DMTG
- Dalian Machine Tool
- SMTCL
- Shenyang Machine Tool
- Haitian Precision
- Haitian
- Jier Machine Tool
- Jinan First Machine Tool
- Qinchuan Machine Tool
- Baoji Machine Tool
- Hanland
- HD
- Neway
- Neway Machine Tool
- Gooda Machinery
- Dongguan Gooda
- Taikan
- Genesis
- Tianshui Spark
- WZ Wuhan Heavy Duty Machine Tool
- Qinghai Huading
- Zhejiang Rifa
- Rifa Precision
- Rifa PM
- Kede
- Kede Numerical Control
- GSK CNC Machine Tools
- Guangzhou
- GSK
- Jingdiao
- Beijing Jingdiao
- Hualing
- Huali
- Haisen
- Hengtong
- Heyi
- BLIN Machinery
- BLIN
- JARNG YEONG
- BOCHI
- Z-MaT
- Beier Machine Tool
- Ningqing
- Jinan Bodor
- Bodor Laser
- HSG Laser
- Han's Laser
- HGTECH
- HG Laser
- Penta Laser
- Senfeng Laser
- Gweike Laser
- Golden Laser
- DXTECH
- Acme Laser
- Oree Laser
- Baison Laser
- Hymson Laser
- Jinan Blue Elephant
- STYLE
- OMNI
- Quick
- Jinan iGolden
- Taksan
- Tezmaksan CubeBOX
- Dirinler Makina
- Dener Makina
- Ermaksan
- Baykal Makine
- Durma
- Durmazlar
- MVD Makina
- Nukon
- Şahinler Metal Makina
- Akyapak
- Ajan Elektronik
- Ajan
- EAE Machinery
- İleri Teknik
- İleri Makina
- Kesmak
- İnan Makina
- Coşkunöz Makina
- Hürsan Pres
- Haco Türkiye
- Malkan Makina
- Özçelik Makina
- Yılmaz Makine
- Kaban Makina
- Murat Makina
- İtalmak
- DMS
- Mekanika
- Ekin Makina